2026-09-28 18:50:55 分类:机械设计
上周带大三的产线改造实训,刚开课就炸锅了。八个组有六个组跑试产的时候卡壳。换了个批次的工件,直接推不动。
实训课的突发卡点
学生第一反应都是精度不够,要换更高精度的导轨,加视觉定位。张口就要加预算。我蹲在产线边看了十分钟,拨了拨定位销,问他们,你们说的标准化升级,就是把所有精度往高了堆?没人答得出来。
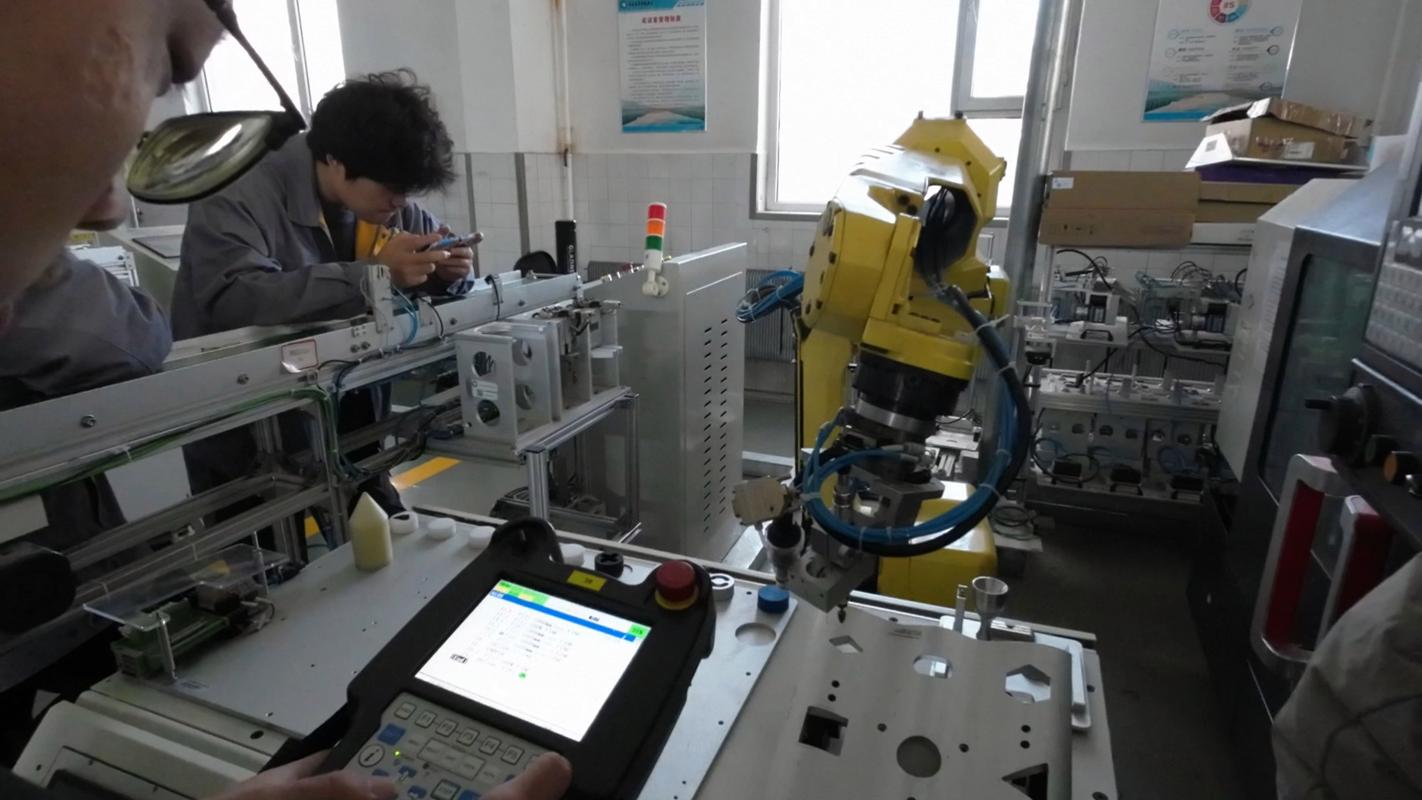 机械实训学生产线工件卡滞现场照
我翻了他们的设计图,所有定位都是刚性死定位,公差卡得比产品图纸还严。他们说,教材上写了,标准化就是统一参数,严格执行。怪不得。我上学那会也这么学。工作之后第一次碰产线改造,才发现根本不是这么回事。原来那批工件,毛坯公差就有0.15到0.3mm,你把定位卡到0.05mm,不是硬生生把工件卡在外面吗?
有个组组长挠头说,那我们理解错了?对,错得很典型。不止你们,很多企业做升级也错在这。
被删掉的一半硬标准
这次实训的任务书,我最开始也写了一堆要求,什么所有工位重复定位精度≤0.05mm,所有工位节拍误差控制在1秒以内。后来改的时候,我直接划掉了一半。只留了两个要求:换型时间不超过10分钟,99.5%来料无需人工调整。
说实话,我就是故意的。原来我带项目的时候,见过老板砸了大价钱换全新产线,升级完之后换产品还是要调三四个小时,一问,原来所有定位都是死的,换产品就得重新打表校位置,标准定了一堆,就是没给产品变化留空间。
 产线标准化升级任务书修改手绘图
我跟学生说,你们现在重新改,核心不是提精度,是定接口。什么意思?就是不管工件尺寸飘多少,装夹的接口位置是统一的,误差交给浮动机构去消化,不用每次都改定位。
有个组最开始不信,说这样精度不够怎么办?我让他们拿原来的工件试,把刚性销换成带弹簧浮动的定位销,改了一下进料挡块的长槽,就这么点改动,试了十批不同公差的工件,全过。换型的时候,只需要换夹具上的两个衬套,两分钟搞定。整个改造成本,加上材料才不到六百块。比他们原来申请买新伺服的预算,差了快二十倍。
产线标准化升级,改的从来不是设备,是逻辑。原来的老产线,是为单一产品定的标准,现在要做多品种小批量,就得把标准从“产品尺寸”转到“换型接口”上。说白了,就是把不变的定死,把变的地方留好统一的入口,不用每次都动整个产线。
教学里漏了的那半内容
 教学里漏了的那半内容
之前我们讲机械设计的标准化,都是讲标准件选型,公差配合,图纸规范。从来没讲过产线层面的标准化,到底是解决什么问题。学生出去碰到项目,自然就会想到堆参数,买新设备。这不能怪学生,是我们教学里缺了这一块。
我们总给学生理想的设计条件,假设来料都是完美符合公差的,假设产线只做一种产品。但实际呢?实际来料就是会飘,产品就是会换,老板就是要你少花钱多办事。对吧?
上次实训结束之后,我找所有组聊,那个最先改对的组说,原来之前对标准化的理解全反了,以为越死越标准,原来标准是用来降复杂程度的,不是升复杂度的。
不过话说回来,现在我每次上课,都会把这个卡点案例放进去,先让学生按原来的思路做,踩坑,卡壳,吐槽设计,再回头改,比我讲十节课理论都记得牢。
坑踩过了,才会懂。
最近在改明年的实训大纲,打算把这个内容做成单独的模块,不用给学生完美的前置条件,就给你老产线,给你不同公差的来料,给你控死预算,让学生自己摸出路子。
昨天翻企业过来的招聘需求,十个里有七个要能做产线改造升级的。学生出去就能用得上的东西,我们课堂上就得提前让他们摸过。就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:教室里卡出来的:产线标准化升级,到底改的是什么?
文章链接:https://yqhljx.com/list_9/3510.html
