摘要:当前国内多数机械加工厂的质检流程,普遍存在首检过检、巡检漏项、人工终检疲劳误判的漏洞,智能复检作为最后一道质量兜底环节,常被误读为AI噱头,或是盲目追求高端设备。本文结合多个量产项目的落地经验,梳理机械加工零件智能复检的核心逻辑、选型要点和常见踩坑点,给中级工程师做落地参考。
为什么机械加工缺不了智能复检这一环
去年给华东一家商用车零部件厂做技改,刚进场就赶上他们吃了质量罚款,三百万。原因很简单:一批转向节的销孔加工,首检合格,巡检刚好轮空了刀具磨损的那一个小时,终检人工看了一下午,漏过了一百多件尺寸超差0.12mm的工件,发到主机厂直接整批退货加罚款。
你说他们没质检流程?不对,首检、过程巡检、终检全齐。那问题出在哪?
人工扛不住持续高强度的高精度检测。一天站八个小时看几千件零件,后半段的漏检率能冲到12%,这还是经验丰富的老检验。巡检按小时抽,中间出问题就是一整批废。在线检测装在机床上,切屑粘工件、机床热变形干扰,误判合格的情况也不少见。
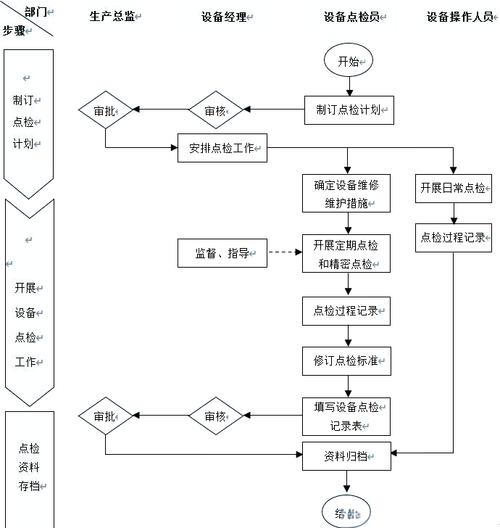
智能复检不是要取代原来的所有检验环节。它就是最后一道兜底的全检闸——所有加工完的零件,走一遍智能复检,不合格直接拦下,合格再流出去。
对于安全件来说,这一道闸,就是把百万级的召回风险掐死在厂里。说实话,这点设备投入,比一次罚款零头都不到。
机械零件智能复检落地的核心选型逻辑
现在市面上喊着做智能复检的厂商一抓一大把,吹的天花乱坠,选不对就是几百万打水漂。我见过做精密轴承的厂,咬牙上了百万级的蓝光扫描复检线,结果滚道表面的细微麻点,因为反光问题,AI直接识别不出来,漏检率比人工还高,最后闲置在角落落灰。
选方案,别先看品牌看价格,先卡两个硬指标。
第一个是检测精度裕量,按照GB/T 19001-2016对检验设备的精度要求,复检设备的最小示值误差,必须小于零件公差带的1/10。很多厂商给你报的精度是实验室理想环境下的精度,你车间里温度波动个两三度,设备本身热变形,精度直接掉一半。卡1/10的裕量,哪怕有环境干扰,也能兜住。
第二个是换型响应速度。现在多品种小批量是常态,今天做转向节,明天做控制臂,你换个零件复检,调试要改三天程序,生产线停三天的损失,够你半台设备钱了。我给客户提的硬要求一直是:熟练工程师调试新零件,不能超过4小时,最好半小时内能搞定检测路径。
不过话说回来,别信什么“通用大模型全能检测”的鬼话。你拿抛光后的高强度钢零件试试,表面反光就能让AI直接瞎眼。一定要拿自己工厂真实的不合格样件去现场测,漏检误检率低于千分之一再谈,不然说啥都白搭。
容易踩坑的几个细节,全是踩出来的教训
第一个坑,工件定位。很多人第一反应就是做专用工装夹具夹紧定位,省时间。不对啊,复检的工件都是已经精加工完去完毛刺的,你夹紧就容易出夹痕,好好的合格件直接干废了。现在成熟的方案都是无序视觉定位,不用硬夹具,哪怕工件随便摆传送带上,AI自动识别姿态调整检测路径,成本没高多少,还省了做一堆夹具的钱,也避免了夹伤风险。
第二个坑,温度漂移。车间不是恒温恒湿实验室啊,早上开工18度,下午生产完25度,设备机架热胀冷缩个几十微米,坐标基准直接偏了,精度就崩了。我现在做任何项目,都会要求加一个每日自动校零的标准量块,每天开机自动测一次量块,自动补偿温度带来的误差。就这么一个小步骤,精度稳定性能提三倍。之前有个项目没加这个,第一个月漏检率万分之二,第三个月掉到百分之二,查了半个月才找到问题,你说坑不坑。
第三个坑,只分合格不合格,不做不良数据沉淀。很多工厂上智能复检就是为了省几个检验工的工资,其实最大的价值根本不是省人工。你把不合格品按缺陷类型自动分类,尺寸超差放一块,表面麻点放一块,飞边毛刺放一块,攒一个月数据,你就能看出来哪个工序哪个工位经常出问题,直接反过来优化加工参数,这才是长期收益啊。
还有个小细节,数据一定要存在本地服务器,别全放厂商云端。我见过南方一家五金厂,雨天运营商线路断了,云端连不上,整条复检线停了八个小时,直接亏了几十万,真的不值当。
说白了,智能复检不是什么玄乎的黑科技。就是给你的加工线多装了一个靠谱的保险丝。选对方案,避开这些坑,就能踏踏实实帮你把质量风险兜住,少糟很多心。
