摘要:本文针对中小机械制造企业上线数字化台账过程中普遍存在的“中看不中用”问题,结合十余年现场工艺管理经验,聊一聊实际落地中哪些要抓、哪些要砍,以及容易踩却很少有人提的细节问题,适合负责现场工艺、设备管理的中级工程师参考。
为什么你做的数字化台账最后成了摆设
去年我在给长三角一家做工程机械结构件的工厂做工艺优化的时候,见过他们花了近八十万上线的全模块数字化台账系统,光导入所有工装、刀具的基础数据就花了两个工艺员整整三个月时间。
半年后我再去,系统后台的更新记录停了三个多月。现场工段长偷偷从抽屉里摸出一摞泛黄的软面抄,上面歪歪扭扭记着每次换刀、夹具检修的时间。
为什么?
太麻烦了。
原来系统要求每次换完数控刀片,除了记录刀片型号、更换工位,还要填磨损量、加工工件数量、供应商批次号,加起来七八个字段。工人换一把刀才两分钟,录完数据要四五分钟,赶产能的时候谁愿意给你录这个?
领导一开始说要严格执行,扣了几个工人的绩效,结果工人索性随便填,数据错得一塌糊涂,最后连管理员都不想看。
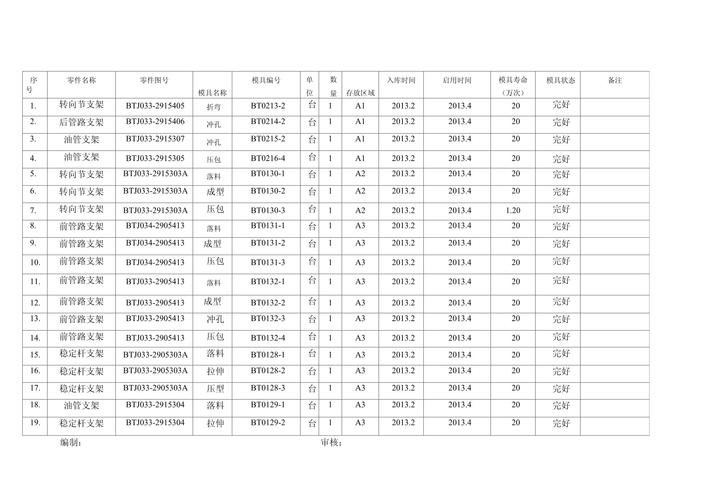
这种情况真不是个例。我见过至少七八家工厂,上线数字化台账都是奔着“数字化转型”的名头去的,钱花了不少,最后变成应付检查的面子工程。
不过话说回来,也不能全怪工人不配合。很多做系统的根本没下过车间蹲一天,不知道现场是什么德行,坐在办公室想当然拍脑袋做功能。
机械领域数字化台账的核心:只抓真刚需
机械生产现场的台账,核心要管的从来不是“把所有数据录进去”,而是解决三个真问题:找得到、算得清、可追溯。
什么意思?你车间里几十套定制工装,放那里半年不用,新来的库管员找半天找不到,这就是找得到的问题。你每个月数控刀具花了几十万,到底哪个工段耗得最多,哪款刀具性价比最高,没人说的清,这就是算得清的问题。出了质量问题,要查当时用的哪套夹具,哪批刀具,翻半天翻不出来,这就是可追溯的问题。
剩下的花里胡哨的功能,全可以砍。
编码规则一定要按行业标准来,我一直给同行推JB/T 12075-2014 机械制造工艺装备 编号规则,这个标准是行业通用的,不会出问题,改一改就能用在自己厂里,不用自己瞎编规则。
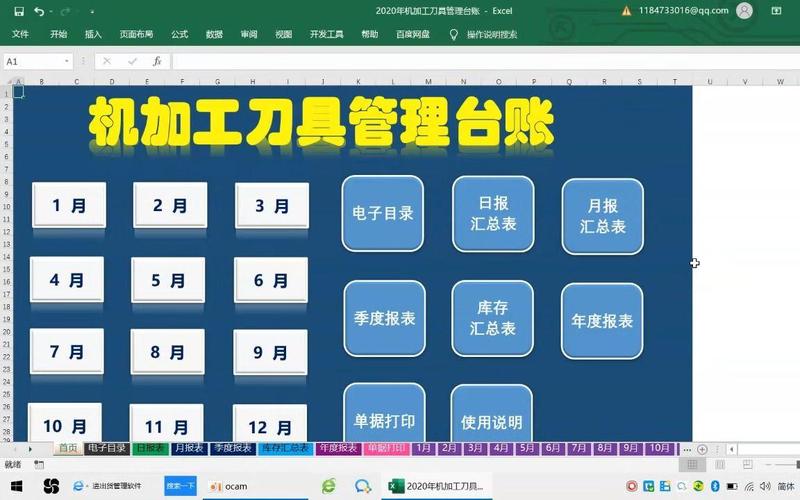
说实话,很多中小厂没必要一开始就砸几十万上整套MES的台账模块。我之前待的那个五十台数控车的车间,一开始用带共享权限的在线表格,做了几个分类视图,工装分大类,刀具按型号,每个月花半天整理一次,用了两年,成本不到两千块,比买大系统好用多了。
后来产能扩了一倍,才加了个扫码的功能,总共花了不到三万。那一年下来,光是刀具浪费就省了近十五万,投入产出比比什么大系统好看多了。
落地时几个没人提醒你的细节坑
第一个坑,编码不要搞太长。我见过有人搞二十位的编码,把什么材质、尺寸、供应商、购入日期全塞进去,说这样信息全。工人扫码扫错一次就烦了,手写更不可能,真要存这些信息,放在台账的属性字段里不好吗?核心编码一定要控制在8-10位,只留分类和流水号,剩下的信息全放后台属性,够用,还不容易错。
第二个坑,标识扛不住现场环境。很多系统送的纸质条码,贴在夹具上,车间里都是切削液、灰尘,用不了一个月就糊了,根本扫不出来。我们之前吃过这个亏,后来换成不锈钢片激光刻印二维码,虽然贵一点一块几块钱,但能用五六年,从来没糊过。
第三个坑,权限不要全收在办公室。很多厂喜欢让工艺部或者信息部统一录数据,车间三班倒,夜班换了刀,夜班工人不会录,管理员第二天上班才录,一忙就忘,数据永远滞后。一定要把基础录入的权限放给工段长和值班班长,他们才是天天碰这些东西的人,给个最简单的录入界面就行,不用复杂操作。
我之前跟信息部的同事吵过半个月,他们说放权限下去会乱,我坚持必须放,最后定了规则,班长只录基础信息,管理员每周抽10%核对,错了扣一点点绩效,现在数据准确率能到95%以上,比之前管理员一个人录准多了。
还有一个坑,就是一开始就想搞大而全。今天要加设备保养记录,明天要加原材料批次,后天要连质量系统,结果越做越复杂,没人用得起来。不如先从刀具或者工装一个品类做起,跑顺了,大家用习惯了,再一点点加别的内容,反而成得快。
写在最后
数字化从来不是给现场添乱的。数字化台账也不是什么高大上的概念,本质就是把原来记在本子上的东西,挪到方便查、方便算的地方,帮你省成本,少踩坑。
别为了转型而转型,能解决问题的,就是好台账。
