不少有基础的机械工程师,对着齿轮机床的参数表能倒背如流,真到选型、调试的时候还是频频踩坑。这篇分享,全是摸了十几年齿轮设备攒下来的落地经验,给正在做项目的你提个醒。
别光盯样本参数,精度冗余得给足
去年给国内一家风电齿轮箱厂做技改,碰到个哭笑不得的事。采购部门按着招标参数,选了一台报价比进口机便宜三分之一的国产磨齿机,样本上明明白白写着能加工GB/T 10095.1-2008规定的7级精度齿轮,刚好满足项目要求。
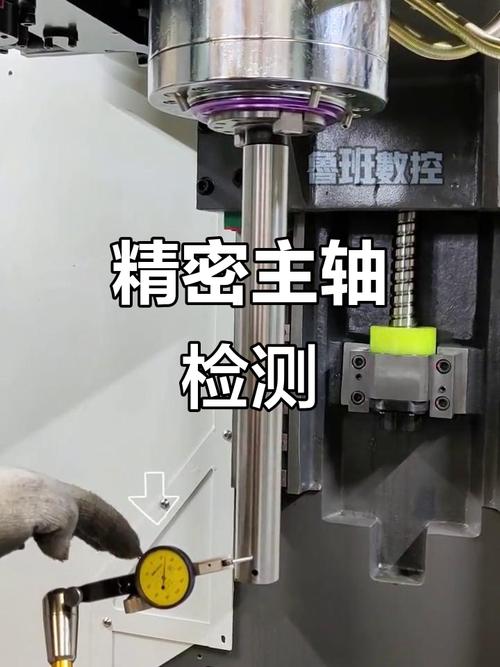
结果批量投产第一个月,报废率就超过10%。测了半天发现,机床连续运转4小时后,主轴热变形导致径向跳动涨了0.023mm,直接把齿廓总偏差顶过了公差上限。
这不是机床造假,是选型的人没留余量。样本上的精度,都是厂家在恒温车间、空运转半小时后测出来的最优值。你那生产车间冬天15度夏天30度,机床一开就是12小时不停,哪来的最优条件?
说实话,选齿轮机床的精度,我一直有个不成文的规矩:你要做7级精度的齿轮,机床本身的几何精度就得按6级的要求选。定位精度每米至少留0.01mm的冗余,主轴跳动公差卡到样本值的一半。不然一碰到环境波动、刀具磨损,直接给你颜色看。
之前还有人跟我抬杠,说留这么多冗余成本不就上去了?你算算账,批量生产废一件两米直径的风电齿轮,原材料加预加工成本小十万,够你买两年的设备折旧了,对吧?
分度系统的隐蔽误差,最容易被忽略
齿轮加工的精度,一半看主轴,一半看分度。我干这么多年,见过的齿距累积误差超差,90%都出在分度系统,还大部分都是隐蔽坑。
前年有个客户,一台用了五年的数控滚齿机,原来加工汽车变速器齿轮一直合格,突然就批量出现齿距超差,噪音过不了检测。换了滚刀,调了主轴间隙,修了导轨,折腾了一个星期没好。
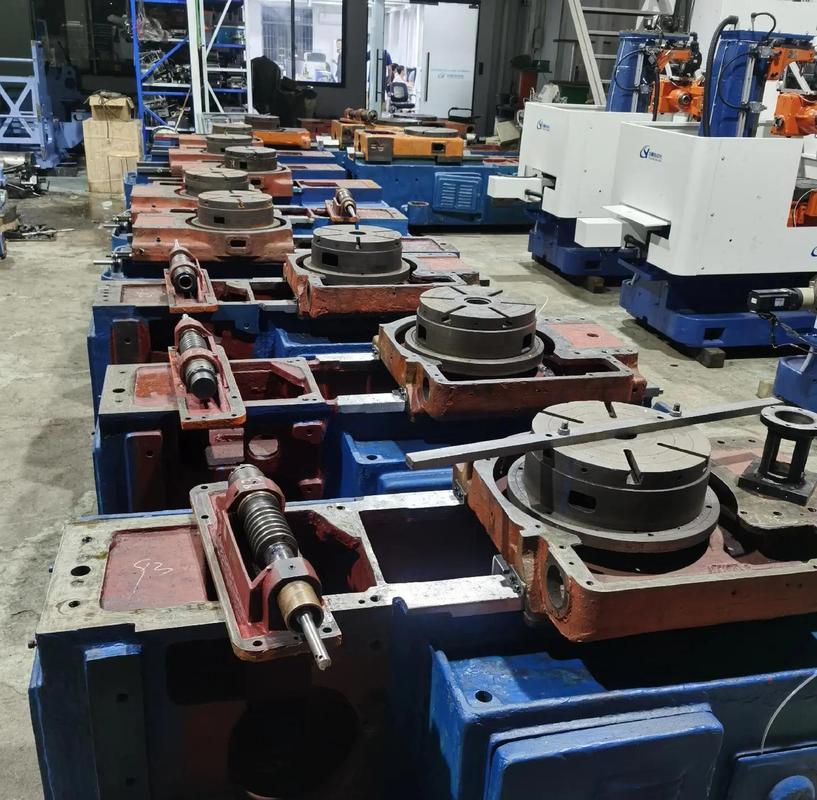
我过去拆了分度箱的端盖,一测蜗杆轴向窜动,间隙0.032mm。原厂要求是不超过0.01mm,磨损超了三倍都没人发现。
按GB/T 13927-2008《通用机床 精度检验通则》的要求,分度蜗杆的窜动公差,不能超过机床分度精度公差的三分之一。这个要求,很多机修班长都不知道,平时保养只擦导轨换润滑油,谁会拆分度箱测间隙?
不过话说回来,现在新出的机床很多都用直驱转台电子分度,没了机械蜗轮副,是不是就没坑了?
才不是。去年我接触一台新机,安装调试的时候,直驱转台的齿距误差总是差2角秒,怎么都调不下来。拆了编码器一看,联轴器端面平行度差了0.02mm,安装的时候工人拧螺栓力矩不均,给拧偏了。
别小看这2角秒,换到直径100mm的齿轮上,齿距累积误差就差了近0.01mm,刚好够把你的公差吃光,汽车变速箱齿轮的噪音要求,差一点就能听出来。
工艺匹配比买贵设备更重要
我见过太多老板,一提到齿轮机床就说要买进口的,要买最贵的,好像参数越高设备越牛逼。说实话,很多都是纯粹浪费。
前年一个做矿山机械的客户,咬咬牙花一千二百万买了台进口格里森成型磨齿机,用来做模数18的矿山齿轮,精度要求也就8级。其实用国产的重型滚齿机,滚完淬火后跑个珩齿,完全满足要求,成本连四分之一都不到。现在那台高端磨齿机,一个月开不了两次,折旧都赚不回来。
齿轮机床的匹配,核心看三个东西:你的齿轮精度要求、工件尺寸范围、生产批量。
做小模数精密钟表齿轮,那肯定要用高精度的连续展成磨齿机,没的说。做两米以上的风电齿圈,你总不能把它塞到小磨床里吧?抱爪式大模数滚齿机,成型铣,满足精度要求就行,非要磨的话,那成本翻几倍,客户也不会给你加钱。
批量生产的硬齿面齿轮,现在很多厂用刮滚工艺一次成型,不用留磨,省了磨齿工序,前提是你的齿轮机床刚度够,主轴径向跳动不超过0.005mm,要是刚度不够,滚出来的齿形误差直接超。小批量生产的话,还是老方法,滚齿留磨,用旧磨床磨,成本更低。
很多人追着工艺升级,换最贵的设备,也要看看自己的盘子多大,对吧?
干齿轮这行十几年,最深的感受就是,齿轮机床是用来干活的,不是用来摆着看参数的。参数好看的机床不一定适合你,踩过几次坑,就知道留余量、查分度、匹配工艺这几件事,比盯着样本上的数字重要多了。都是干工程的,能稳定出合格活,成本够低,就是好机床。
