2026-09-21 20:14:53 分类:机械设计
上周改完一批磨床方向的课程设计,烟灰缸都满了。连续三份作业,都死在同一个坑里。
总有人默认「精度就是越高越好」
学生做磨头主轴设计,上来就把所有配合公差都标成IT1级。找过来问,抬头一脸无辜:磨床不就是做精加工的吗?精度越高不对吗?
我当时差点把手里的红笔掰断。哦合着课本上只记住「磨床是精加工设备」这句话,半句话都没往心里去是吗?
十几年前跟厂子里的老磨工蹲在外圆磨边上抽烟,他说的话我到现在都记得:磨床的精度,是给要精度的地方留精度,不是全机床堆精度。
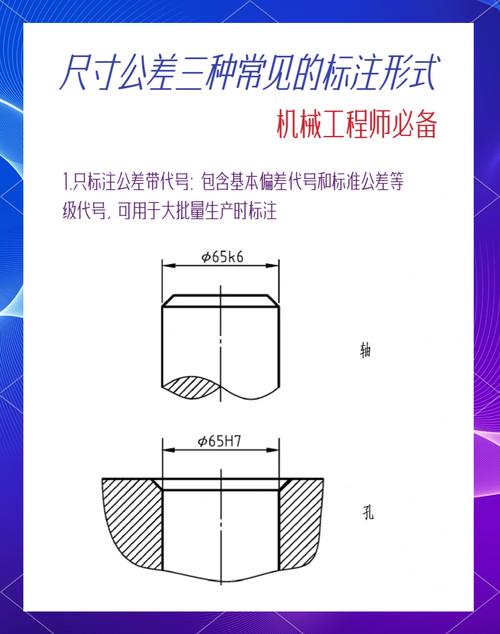 普通外圆磨床主轴装配公差标注实例图
上次有个学生做小型外圆磨进给系统设计,把整根丝杠的配合都标了0.001mm的公差。说实话,别说加工成本直接翻五倍,就算真做出来了,装配的时候根本塞不进去,车间温度高个两度,直接就咬死在导轨上,这不纯纯瞎耽误功夫吗?
学生的误区从来都不是不会标公差,是根本没搞懂「磨床的精度是分级给的」。磨头主轴和滑动轴承的配合,确实要IT0到IT2的精度,差一丝磨出来的工件就振纹。但是床身的地脚螺栓孔?你标个IT8都绰绰有余,给IT2就是扔钱。
我现在改作业,第一眼看的不是最高精度给了多少,是看学生会不会给精度分级。会分级的,就算算错两个数,我都愿意给及格,毕竟方向没歪。
被忽略的刚度,全是踩不完的坑
精度坑踩完,下一个就是刚度。十个学生有六个,算完主轴强度就拍拍屁股走人,压根不碰刚度校核。问就是,磨削力那么小,强度都够,刚度能有什么问题?
去年有个做毕设的学生,改进小型无心磨,为了做轻量化,把原来的铸铁床身减了三分之一重量,强度算完没问题,信心满满给我看。结果一做振动仿真,一阶固有频率直接掉到常用磨削的频率区间里,一开干就振,工件表面全是密密麻麻的振纹,精度再高也白搭。
 小型无心磨床床身振动仿真振型云图
不过话说回来,也不能全怪学生。咱们上课的时候,强度计算练了一遍又一遍,刚度校核要么选做,要么一笔带过,真到自己做设计,当然想不到。
磨床和车床真不一样。车床吃刀几毫米,拼的是强度扛得住大切削力。磨床吃刀量不到一个丝,拼的就是刚度和抗振性。你刚度不够,砂轮晃一下,工件表面粗糙度直接超差,哪怕你主轴精度再高也没用。
我跟学生说,磨床的刚度,留20%的余量都不算多。现场什么情况都有,地基软一点,地脚装得歪一点,环境温度变一点,就能把你刚好卡线的刚度吃掉。多留余量,不是浪费,是给实际工况留缓冲。
改作业改出来的教学感悟
 改作业改出来的教学感悟
这两年我把磨床方向课程设计的评分标准改了。原来谁精度给得高、参数选得先进,就给谁高分。现在反过来,我先看你有没有在不必要的地方堆成本,有没有把该重视的点漏了。
上个月跟机床厂的工艺师吃饭,人家说,现在很多年轻设计师做磨床,上来就追纳米级精度,说出去好听,其实大部分民用零件,微米级精度就完全够用,把成本堆上去,客户买不起,最后设计只能锁在硬盘里落灰。
这话我深以为然。我们教机械设计,教磨床,不是教学生画一张只能看不能用的图纸,是教学生做出能造、能用、能赚钱的东西。
我现在上课,很少拿完美的范例来讲,反而喜欢把往届学生做废的设计拿出来。给他们看哪里错了,错了之后改了哪里,改完成本降了多少,性能反而提了多少。这比讲十节课的理论都管用。
哦对,还有个点每次都提,每次都有人忘:磨床的热变形。磨头连续转两三个小时,主轴发热伸长,精度直接飘出去好几个微米,你不做热补偿,不考虑热变形对精度的影响,开机半小时精度就废了,再高的静态精度有什么用?
磨床这东西,说穿了就是个取舍的艺术。你要知道你设计的磨床是磨什么的,要什么精度,把钱和精度花在刀刃上,别堆参数,别贪虚名。做设计的人,眼里不能只有参数,得有实际要干的活,得有 downstream 要掏钱买的客户。
踩过坑,才记得住。反正我改作业的时候,愿意给学生试错的空间,毕竟现在错了,总比以后到厂里错了好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么磨床总把学生卡在设计第一步
文章链接:https://yqhljx.com/list_9/3136.html
