你啃过滚齿的基础教材,背过展成法原理,能算出滚刀的安装角,一到现场盯生产还是踩坑?本文攒了我十多年做齿轮加工的现场经验,全是教科书没写透的落地干货,给做齿轮设计和工艺的同行提个醒。
滚齿精度的核心不是滚刀,是分齿误差的控制
很多人刚接触滚齿,满脑子都是「滚刀相当于无限长齿条,和工件啮合展成出齿形」,背得滚瓜烂熟,真出问题了全找滚刀背锅。
我见过太多工艺员,滚出来的齿轮精度超差,第一时间换滚刀,换了好几把还是不对,最后才发现是分齿传动链出了问题。
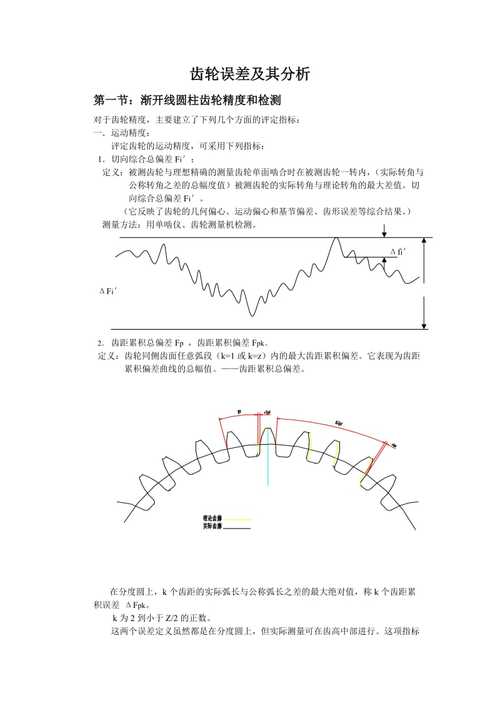
哪怕是现在的数控滚齿机,不用手工换挂轮,分齿传动链的间隙还是头号杀手。滚珠丝杠的反向间隙,伺服编码器的微小丢步,滚刀主轴的传动间隙,哪怕累积误差只有两个丝,放到一个四五十齿的齿轮上,齿距累积偏差Fp直接就超出GB/T 10095.1的公差要求了。
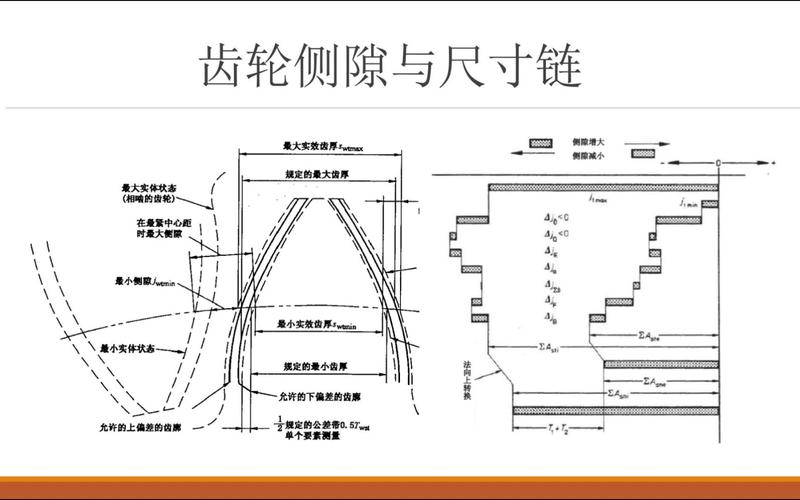
说实话,我十年前在汽车变速器厂盯项目,就踩过这个坑。供应商给新滚齿机换了丝杆,出厂校准没补间隙参数,整批300多件变速器输入轴齿轮,全检下来Fp超差率超过80%,全部报废,赔了小二十万。肉疼。
这个坑怎么避?很简单,每次换型或者设备大修后,先拿一个标准齿轮试切,只测Fp,合格了再开干。别嫌麻烦,比整批报废强一万倍。
滚刀选型的隐藏权衡,不是越贵越好
很多人选滚刀,只会看模数、压力角对不对,剩下的只选贵的,觉得贵的肯定好。这完全是误区。滚刀选型全是权衡,每一个参数都对应具体的加工场景。
就说涂层,滚调质40Cr,硬度280HB,乳化液冷却湿切,选TiAlN涂层还是TiN涂层?很多人会选更贵的TiAlN,说耐温性好。不对,湿切工况下切削温度本身不高,TiN的涂层附着力反而更强,不容易崩刃,价格还低三分之一。算下来单件加工成本直接降了两成,精度还能稳定。
再说前角。正前角滚刀锋利,切削阻力小,耐用度高,但齿形精度会有微小偏差。零度或者负前角滚刀齿形精度高,但切削阻力大,费刀还费机床。
不过话说回来,要是做7级精度以下的通用传动齿轮,用正5度前角完全够用,成本降好多。要是做6级以上的精密齿轮,那还是得用零度前角,精度优先,对吧?
还有容屑槽数的坑。模数8以上的大模数齿轮,很多人图切削光滑选槽数多的滚刀,比如12槽。结果槽多了每个刀齿的容屑空间就小了,粗切的时候切屑排不出来,挤个两三次刀刃就崩了。我之前碰到过这个情况,换成8槽滚刀,容屑够了,连续干五十件都没事,表面粗糙度反而更好。
斜滚齿的精度死角:没人在意的轴向窜动
做斜齿轮滚齿,百分之八十的工艺员只会查滚刀的径向跳动,没人查滚刀主轴的轴向窜动。这就是最大的精度死角。
斜齿轮滚齿的时候,滚刀转动的同时要做轴向进给走刀,配合螺旋角形成齿向。只要滚刀主轴的轴向窜动超过0.005mm,斜齿轮的齿向误差Fβ就会飘,尤其是齿宽大于100mm的齿轮,误差会放大好几倍。
去年我们接了一个风电变桨齿轮的订单,斜齿,模数6,齿宽120mm,要求精度6级。前三次试切,Fβ一直超差0.02mm左右,把滚刀精度、工装夹紧、分齿误差全查了一遍,都没问题。最后拆了主轴端盖,发现主轴轴承的锁紧螺母松了,轴向窜动有0.012mm。锁紧之后重新调间隙,试切一次就合格了。
说实话,谁能想到啊?很多厂做设备维保,半年都不查一次滚刀主轴的轴向窜动,斜滚齿就死在这个地方。按照GB/Z 18620.1的检验要求,滚齿前必须测轴向窜动,允许值要比产品精度要求高一个等级,这个是硬性要求,真不能省。
滚齿干了这么多年,最深的体会就是,这是个手上出活的工艺,不是照着工艺卡抄就行。那些教材上一笔带过的参数,那些默认不会出问题的地方,往往就是现场卡脖子的坑。多测一个参数,多试一件样,比选最贵的滚刀有用多了。
