很多机械工艺从业者聊到金属切削,张嘴就是铣削、车削、磨削,很少有人会主动提起插削。不少年轻工程师甚至觉得这是早就该淘汰的落后工艺,只有小作坊才会用。可实际上,在不少特定加工场景里,插削的性价比和实用性,至今没有任何工艺能替代。
为什么插削至今无法被完全替代?
上个月跟一个主机厂的工艺师喝茶,聊起新人的工艺选型,他笑说新招的几个研究生,上来就拍板:所有键槽、花键都可以用拉削或者线切割,插削老掉牙了,没必要留设备。
错得离谱。
拉削精度高速度快,但是拉刀成本高,大孔径拉床的采购、维护成本更是天文数字,小批量定制件,光开拉刀的钱都够买半吨原材料了,根本划不来。线切割精度够,但是面对大深度、大直径的内轮廓加工,走刀速度慢到让人抓狂,切一个半米直径的内花键,慢走丝要等两三天,插削半天就能完工交货。
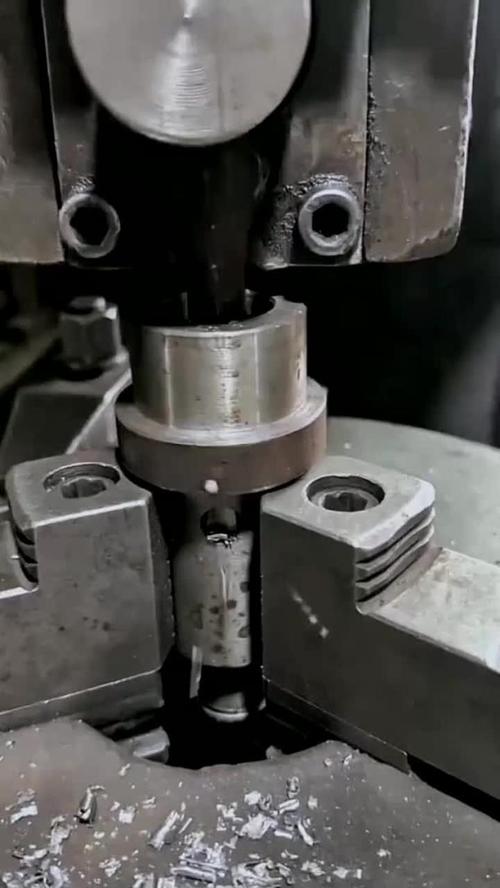
插削的核心优势,集中在盲孔、大孔径内异形轮廓加工场景:带退刀槽的盲孔键槽,拉削进不去;不规则内孔的异形轮廓,铣削受刀具干涉没法下刀;小批量定制的内齿轮、内花键,开模成本扛不住。这些场景扔给插削,刚好踩在它的舒适区。
根据GB/T 19361-2019《插齿刀 通用技术条件》里的参数规范,插削能稳定达到的精度等级,内键槽可以到IT7-IT9,内花键最高可以到GB/T 3480.5规定的6级精度,完全满足绝大多数通用机械的装配要求。刀具成本不到拉刀的十分之一,改参数只需要磨一下刀头,换产品不用重新开模,小批量打样、定制件,香到爆。
插削加工最容易踩的三个坑,都是拿真金白银试出来的
第一个坑:进给量参数搞错。很多新手刚接触插削,习惯了铣削的每分钟进给,上来就把进给往大了调,追求效率。结果呢?上个月我们车间接一批液压油缸缸筒的内键槽订单,公差要求H7,徒弟把每行程进给调到0.3mm,干出来的键槽侧腰全是崩痕,粗糙度直接超了三个等级,还崩坏了两把进口硬质合金刀头,光刀具损失就小一千。
插削的进给是按每行程进给量计算,不是每分钟进给,这个基本点很多人记混。常规加工的参数范围摆在这里:粗插一般取0.1-0.2mm/行程,精插取0.02-0.05mm/行程,不会错。
第二个坑:刀杆刚性不足。大孔径深孔插削,为了够得到加工位置,很多厂随便找根细长的旧刀杆就上机,插的时候刀杆晃得厉害,干出来的键槽斜度超标,槽口比槽底宽出大半个毫米都是常事。我之前亲眼见过一个厂,废了一根价值四十多万的液压缸筒,找原因找了三天,最后才发现就是刀杆没做加固,挠度超差导致的。
第三个坑:回程刮削毁精度。很多厂里用的还是几十年的老普通插床,没有自动抬刀机构,回程的时候刀头直接蹭工件加工面,不光磨坏刀头,还把已经加工好的表面粗糙度蹭得一塌糊涂。很多师傅靠手动抬刀,累一天下来胳膊都抬不起来,精度还忽高忽低。
说实话,解决这个问题根本花不了多少钱,花几百块装个简易弹簧抬刀机构,就能一劳永逸。我之前见过一个小加工厂老板,舍不得花这几百块,一个月磨坏二十多把插刀,算下来成本是抬刀机构的十几倍,怎么算都是亏。
提升插削精度的几个实用技巧,一般人我不说
第一个技巧:刀具角度选对,省一半力。插削的前角,加工普通碳素钢选10°-15°,加工铸铁选5°-10°,这个是基础。后角很多人选太大,导致刀头强度不够,容易崩。粗插后角4°-6°就够了,精插最多给到6°-8°。要是加工淬硬钢,前角甚至可以取-3°到0°,靠负前角增加刀头强度,这个细节很多入门教材都没写透。
第二个技巧:留量要合适。留多了,粗插多走好几刀,浪费时间;留少了,精插挤不出来足够的余量,尺寸精度达不到。一般来说,槽宽小于10mm,总加工留量0.3-0.5mm;槽宽大于10mm,总留量0.5-1mm;精插只需要留0.1-0.2mm,刚好够保证粗糙度和公差。
加工内花键、多键槽的时候,我有个用了十几年的小技巧:首件只插第一个齿,停下来测三个位置的齿厚、槽宽,分别是槽口、槽中间、槽底,确认没问题再调整分度、走刀参数,接着干后面的齿。比你整根都加工完了再测,发现不对再废件,省太多时间和成本了。
不过话说回来,现在的数控插床已经解决了很多老式插床的问题,自动分度、自动抬刀、程控进给,精度比手动插床高了不止一个等级,但是这些选型、参数调整的逻辑,不管是数控还是普通设备,都是通用的。
插削不是什么高大上的新工艺,也确实没有铣削、车削应用广泛,但它从来不是该淘汰的落后工艺。在小批量异形内加工的场景里,它的性价比至今没有对手,很多时候你绕了一大圈用新工艺解决问题,最后发现老老实实插削,成本更低,精度还更稳。
