本文面向有一定机械加工基础的中级工程师,不谈入门级的车削定义、机床分类,只讲实际生产中经常踩坑,却很少被公开讲透的实操细节。所有经验都来自一线车间的真实订单,参数和公式都经过实际验证。
装夹选错,车削白干——你忽略的装夹刚性损耗
上个月车间接了一批45钢长轴订单,直径φ20mm,总长300mm,外圆同轴度要求0.05mm。新来的师傅图省事,直接用三爪卡盘夹坯料左端,伸出长度280mm就开粗。
粗车完一测跳动。直接超了0.12mm。
所有人都以为是刀具磨损,换了新刀还是不行。其实问题出在装夹刚性。悬臂装夹的长轴,刚性和伸出长度的四次方成反比,这个规律很多人都懂,但真到干活就忘了算。
按材料力学的悬臂梁挠度公式计算:f = 4FL³ / (Eπd⁴),F取粗车时的径向切削力1500N,L是伸出长度280mm,45钢弹性模量E=206GPa,d是坯料直径20mm。算下来挠度就有0.11mm,刚好吃掉了大部分公差,不超差才怪。
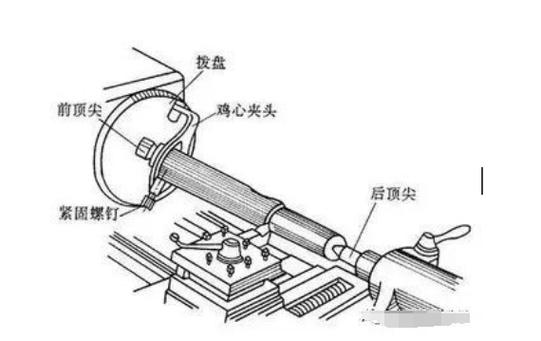
说实话,很多人都知道长轴要加尾座顶尖,但是顶尖顶紧力的坑,又有多少人注意到?顶太松,起不到增强刚性的作用,顶太紧,车完端面你会发现轴端被顶凹进去,总长公差直接超。我们现在干长轴,都会粗车松顶,精车再调紧到刚好能用手转动物料,不晃就行。
别嫌麻烦,一次调对,比废十根料强多了。
参数不是瞎抄——线速度和进给的隐形权衡
干车削的,手机里都存着各种刀具的切削参数表,涂层硬质合金车45钢线速度120-180m/min,对吧?我见过太多人不管自己机床什么状态,直接抄参数,结果振纹、烧刀全来了。
我们厂有两台6140车床,一台是去年买的新机床,主轴跳动0.005mm,开160m/min都稳得很。另一台是08年的老机床,主轴间隙都磨出来了,跳动0.02mm,开120m/min刀杆都震得发麻,降到80m/min才安静。
还有表面粗糙度的误区。理论粗糙度公式是Ra = f² / (8rε),f是进给量,rε是刀尖圆弧半径,从公式看进给越小,Ra越小,对不对?实际根本不是这么回事。
前年干一批液压阀芯,外圆要求Ra0.8,我一开始想当然把进给调到0.08mm/r,刀尖R0.4,理论算出来Ra不到2,结果干出来实测Ra全在1.6以上,还有轻微的振纹。后来调进给到0.15mm/r,线速度提到120m/min,干出来直接Ra0.6,刚好符合要求,加工速度还提了一倍。
为什么?进给太小的时候,切削厚度小于刀刃的圆弧半径,刀刃不是在切削,是在挤压工件,不仅容易产生积屑瘤,还会加速刀具磨损,反而把表面弄坏。这个点,教材里写得太浅,不踩一次坑根本记不住。
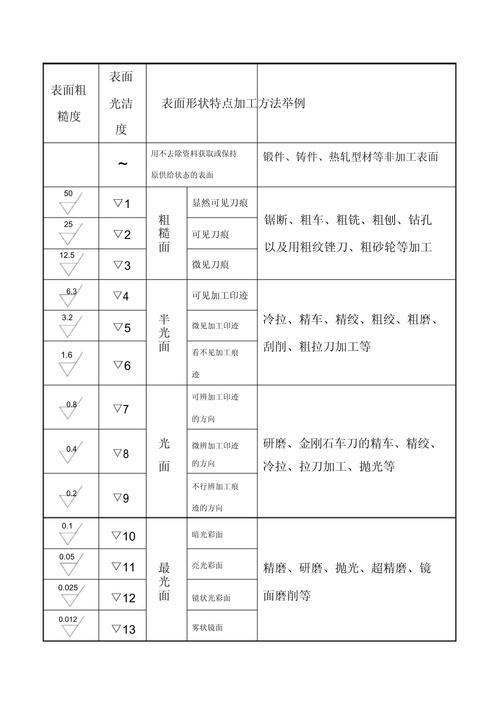
不过话说回来,也不是进给越大越好,得结合公差和刀具寿命权衡,核心是,参数表只是参考,你的机床刀尖什么状态,才是最要紧的。
非常规车削,那些被忽略的细节
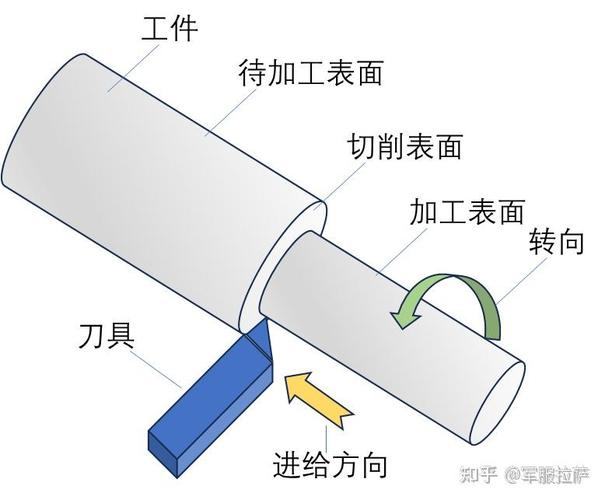
干多了普通外圆内孔,碰到偏心件、薄壁件就容易踩坑。我刚入行做偏心轴的时候,就踩过一个大坑,现在想起来还懊恼。
当时做批量偏心轴,偏心距要求3±0.05mm,为了快不用四爪,用三爪加垫片的方法,我翻了入门教材,教材写垫片厚度是1.5e,e是偏心距,我直接算成4.5mm,做出来的偏心距全是3.12mm左右,次次超差,废了三根坯料才想起来找原版公式。
正确的垫片厚度公式是x = 1.5e(1 – e/(2d)),d是坯料直径,后面那个修正项,大部分入门教材都懒得印,就是这个小东西,直接差出来0.1mm的误差。后来按修正公式算,做出来第一根就对了,公差刚好在3.02mm,完美。
还有薄壁件车削,铝薄壁套,内径要求H7,夹外圆粗车完,松卡盘工件就弹回来,圆度直接超0.05mm,这个问题太常见了吧?很多人用开缝套筒或者涨芯轴,这个方法没错,但有个细节没人说:粗车完一定要放一段时间,让内应力释放再精车。
我之前做过对比,粗车完立刻精车,铝件的圆度公差稳定在0.03mm左右,粗车完放在恒温车间放两个小时再精车,圆度直接降到0.01mm以内,刚好满足H7的公差要求。铝的内应力释放很快,不需要放几天,几小时就够,就是这个小细节,帮我们省了不少报废的钱。
车削这活,看着简单,不就是拿刀转着切吗?真干深了才知道,每一个公差背后,都是一堆细节的堆叠。没有放之四海而皆准的方法,你得结合自己手头的设备、材料、订单要求,一点点调,一点点试,踩过的坑多了,自然就成了老手。
