2026-09-18 13:14:47 分类:机械设计
上周四晚的设计答疑,一个男生抱着电脑堵在办公室门口,图上的冲压件拉伸系数算得丝毫不差,间隙也符合手册,怎么看都对。我只指了一个地方——你去实训中心摸过那台160吨冲床的送料轨宽度?他愣了,说教材没要求看这个啊。对,这就是我每次开课都要讲的,教材只给你标准,没给你活人要踩的坑。
学生最容易卡的,从来不是公式
冲压件设计第一步从来不是算展开,是摸清楚你要用到的生产条件。
我见过太多学生,对着产品图算得头头是道,画完交图,什么都对,就是没法生产。要么是排样搭边留太宽,卷料利用率低了十几个点,要么零件展开尺寸超了冲床的最大行程,开模都放不进去。去年那个做门扣的学生,就是这个问题,算出来搭边12mm,料宽刚好超了现有卷料10mm,要么重新开卷分条,每吨料多花好几百,一万件就是几万块成本,改到8mm,零件强度完全够,利用率直接提了14%,啥问题都解决了。
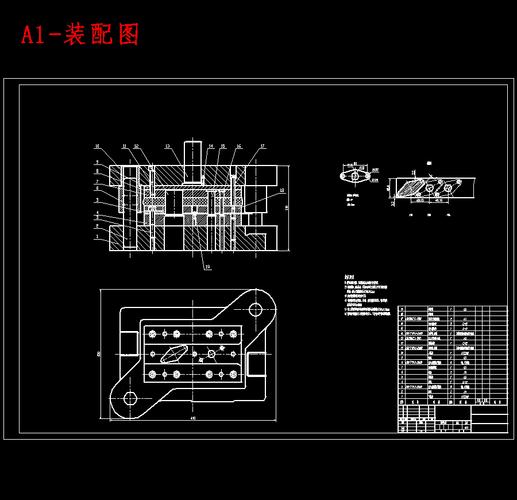 冲压件级进模卷料搭边排布实例图
我上课现在有个死规矩,没去实训中心量过冲床参数、记过卷料规格的,不准动笔画图。很多人说我太死板,反正只是课程设计,凑够要求就行。凑出来的设计,到了现场就是废的,练不出来本事,对吧?
学校教出来的学生,总觉得设计是对着图纸算参数,其实冲压件本来就是工艺和产品绑死的东西,脱离生产条件谈设计,都是纸上谈兵。参数算得再准,不符合工厂现有条件,都是白搭。
回弹不是只能扔给试模调
说实话,我刚教书那会,也觉得回弹这种事,就是模具厂的活,设计的时候算个大概就行,反正最后试模要敲。带了几届毕设,跑了几次模具厂,才知道不对。
之前那个做电动车充电弹片的毕设,学生按产品图尺寸画的轮廓,模具开好,试出来回弹偏了0.18mm,刚好超了公差。学生跟着师傅跑了三趟,改了两次整形模,折腾了一个多月,毕设差点延期,最后还是超差0.03mm,凑合用。要是一开始设计的时候就做回弹补偿,哪用遭这个罪。
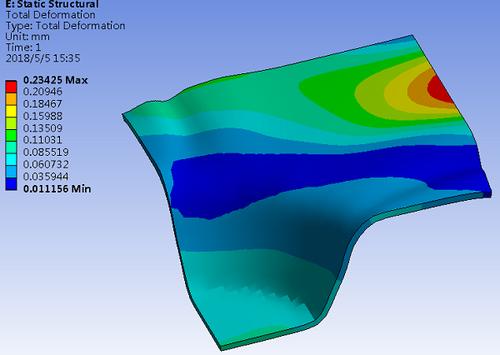 冲压件回弹仿真补偿型面对比图
现在很多学生都会用仿真软件跑回弹,跑完出个报告就完事了,根本不会用仿真结果改设计。仿真告诉你往哪个方向偏,偏多少,你直接把设计型面往反方向偏同样的量不就完了?很多人不敢动,说产品图纸给的尺寸不能改,你改的是冲压的加工型面,最终成型出来就是产品要的尺寸,这本来就是冲压件设计该做的事啊。
不过话说回来,也不是所有回弹都要折腾补偿。小零件,公差松的,压个死边就搞定了,犯不上画几个通宵改型面。搞清楚哪个地方公差严,哪个地方是功能面,再动手,这才是取舍,不是瞎堆技术。
好设计,全在没人注意的细节里
 好设计,全在没人注意的细节里
我改图的时候,最爱抠学生的细节。很多学生大结构没错,就是细节漏了,到生产就是大问题。
比如孔的位置,很多人随便放,放拉伸圆角附近,一拉伸,孔就拉变形,最后只能多加一道后续冲孔工序,成本一下就上去了。你把孔往直边挪两个毫米,拉伸完不变形,级进模一次冲出来,省一道工序,批量生产一年,省的钱够你交好几年房租。
还有尖角,产品没要求倒圆角,很多学生就画90度尖角,结果冲压的时候刀口应力集中,不到三个月就崩了,换一套刀口大几千,你设计的时候随手加个R0.5,模具寿命直接翻一倍,很难吗?
我给学生说,你设计完,别着急交,换个身份走一遍流程:你是开模师傅,这个分型面好铣不?有没有不到位的地方?你是冲压工,零件好不好拿?会不会卡料?废料掉得下去不?就走这么一遍,至少能挑出三五个问题。
之前有个学生设计级进模,漏料孔开的和零件一样大,结果冲压的时候零件经常卡进去,要停机掏,师傅一天停个三四次,骂都骂累了,改大两毫米,啥事都没有。
说白了,冲压件是大批量走的东西,一天出几千上万个,一个小细节错,积累起来就是天大的成本。很多人觉得机械设计要做惊天动地的创新,其实冲压件设计,能把细节抠好,帮工厂省了钱,不出乱子,就是顶好的设计。我教了快十年,见过太多图上完美的设计,到现场根本转不起来,也见过改了两个小细节,一年省几十万的例子。工程设计从来不是画出来好看就行,是要能落地,能赚钱。
现在很多学生刚入门,都瞧不上冲压件这种基础设计,觉得太简单,要去做复杂结构。其实把冲压件设计摸透,你练出来的工程思维,就是一辈子的本钱。哪里要让,哪里要抠,什么时候省技术,什么时候要下功夫,这些东西,教材上永远不会写透,只能自己踩过坑,才记得住。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:做冲压件设计,我让学生扔掉教材重画了三遍
文章链接:https://yqhljx.com/list_9/3003.html
