2026-09-18 00:20:41 分类:机械设计
上周整理实验室柜子,翻出一塑料袋摔碎的蜡模,都是这大半年学生做真空铸造剩下的。数了数,刚好二十七只。每只上面都歪歪扭扭写着出错的原因:密封漏了、抽负压太慢、蜡模排气没做好… 看着挺乱,其实都是最值钱的东西。
最容易卡的不是抽真空,是密封
刚开这门课的时候,我照着备课PPT讲,核心参数讲半小时,真空泵怎么开,负压抽到多少帕,保压多久,讲得清清楚楚。结果第一组学生上来,抽了十分钟负压,仪表指针就是纹丝不动。一群人围着泵拆来拆去,以为泵坏了,最后才发现,蜡模浇口伸出来的地方,密封胶泥没抹匀,留了个针尖大的缝隙。
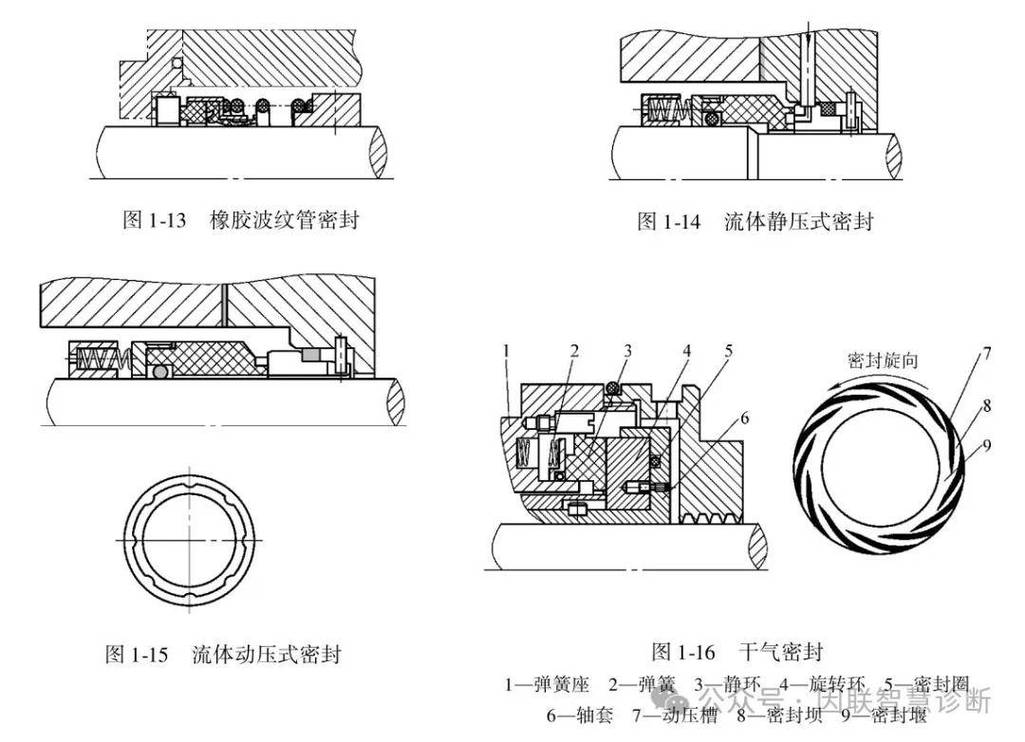 真空铸造硅胶模具密封漏点示意图
说实话,那时候我才反应过来,所有教材都把注意力放在真空参数上,没人提密封这最基础的一步。学生被PPT养出来的习惯,眼睛只盯着关键参数,根本不会低头看一眼模具边缘的缝隙。对吧?工程上的问题,大多不是参数不对,是最基础的细节没做到位。后来我改了上课流程,开泵之前,每个人必须用手指沿模具边缘蹭一圈,摸到任何不平整都要补胶,确认没问题再开电源。就这么一个小改动,出错率直接降了六成多。很多学生蹭完都笑,说原来抽真空不是泵的事,是手的事。
要不要留排气槽?我改了三次要求
关于排气槽,最初我教的是照搬教材,所有分型棱边都开0.2mm深的排气槽,保证空气能抽出来。结果做出来的零件,飞边厚得拿锉刀磨十分钟,还有学生把槽开在分型面受力位置,开模的时候直接把模具掰裂了。后来改要求,只在模具最高位开一条浅槽就行,够排气就好。结果又出问题,做带封闭内腔的零件,空气憋在腔里抽不出来,浇完表面全是芝麻大的气孔,废了。
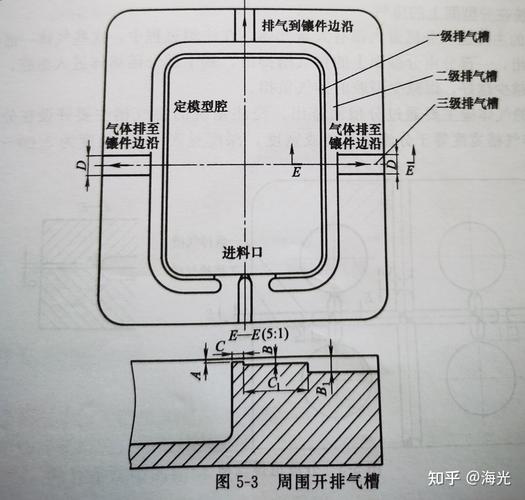 真空铸造内腔零件排气槽位置图
不过话说回来,我也不想改来改去折腾学生,可不变不行啊。书本上的规则都是给标准件定的,学生拿过来做什么奇形怪状的零件都套同一个规则,不出错才怪。现在我不灌规则了,只给学生讲一句:真空的本质是把模具里的空气抽走,你得帮空气找到它能出来的路,找对地方扎个洞就行。剩下的自己摸蜡模找最高点,每个最高点开一个针尖大的排气点,不用开整条槽。试了半年,出错率比之前降了快八成。上个月有个学生做微型涡轮的蜡模,把排气点开在叶尖最顶端,抽完压浇出来,叶尖一点气孔都没有,表面光滑得不用抛光,比我之前给的方案好太多。
为什么把它从选修改成了必修
 为什么把它从选修改成了必修
原来我们开快速成型实践课,真空铸造是最后一周的选做内容,大部分学生选了光固化3D打印直接出零件,就跳过了这部分。我也觉得,反正都是小批量手工活,没必要花时间教。直到前年有个毕业的学生回来找我,说他去东莞的一家小厂实习,厂里接了个订单,要做十二个定制的硅胶握把,客户要一周交货。厂里说开注塑模太贵,直接用真空铸造做,三天就做完交了,利润比开模还高。他说那时候才想起,我们课上根本没认真教过这个,早知道当年多练练就好了。
我那时候就想,我们教机械设计,总盯着那些高大上的新技术,大设备,忘了这些低成本的手工工艺,才是无数中小厂商解决问题的日常。两三千块的桌面真空泵,几十块的开模硅胶,就能做小批量软质零件,表面精度比大多数FDM 3D打印好得多,成本还低,为什么不能进必修?改了大纲之后,我每次第一节课都会让学生算一笔账:做五个5厘米大小的定制软硅胶零件,真空铸造连开模带浇铸,成本不到一百,三天交货。开注塑钢模,光模费就要几千,还要等半个月,你选哪个?问完没人说话,过两分钟都开始点头。
现在翻那些学生攒出来的错模,每一个都能说出一个课本上没写的道理。不是说课本不对,是工艺从来都不是背参数背出来的,是手摸出来,坑踩出来的。真空铸造也不是什么高大上的黑科技,就是一个便宜好用的工具,放在课上,能教会学生怎么找问题,怎么解决问题,这就够了。哦对,上个月还有学生用这个工艺给实验室的旧显微镜做了定制的调焦旋钮,比买原厂配件便宜了快一百倍,用着还顺手。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摔碎十只蜡模后,我重新教真空铸造
文章链接:https://yqhljx.com/list_9/2979.html
