摘要:针对很多中级工程师对低压铸造工艺只知其然不知其所以然,选型调参全靠经验摸爬的问题,本文结合实际工程经验,梳理低压铸造的核心原理、常见踩坑点和适用场景,给出可落地的参数选型方法。
很多人提起铝合金成型,第一反应要么是高压压铸要么是重力铸造,低压铸造总像是中间那个不上不下的备选。真的是这样吗?
我早年在车间摸工艺的时候,见过一家年产能百万只铝轮毂的工厂,全靠低压铸造吃饭,良品率稳定在98%以上,比压铸做出来的还耐用。那时候才明白,这个工艺的门道,根本不是课本上那两句话能说清的。
低压铸造的核心逻辑,根本不是“低压”这么简单
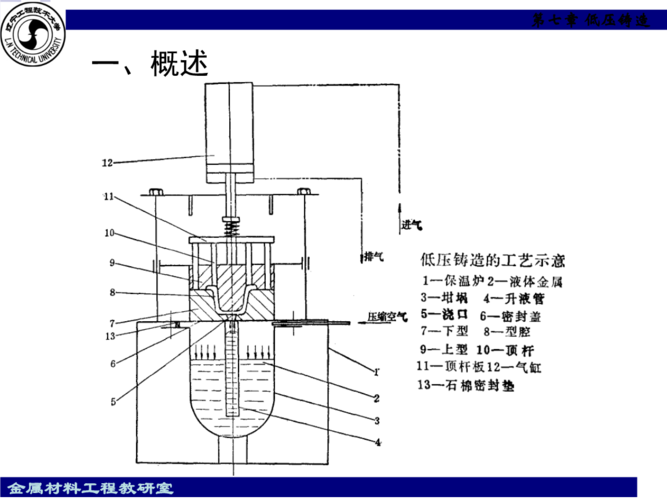
按照GB/T 17434-2020《低压铸造机 技术条件》的定义,低压铸造是在密闭坩埚内通入干燥压缩空气,在金属液表面形成0.02~0.06MPa的低气压,驱使金属液沿升液管自下而上充入型腔,保压凝固后泄压得到铸件的工艺。
你看,所有人都盯着“低压”两个字,却没人注意这个自下而上充型才是核心。
重力铸造靠重力从上往下灌,最后凝固的位置总是在浇口附近,缩孔缩松全在零件最关键的受力位置。低压铸造反过来,浇口在最下方,金属液从下往上慢慢填,温度低的型腔先凝固,温度最高的浇口最后凝固,补缩通道从下到上一直通着。只要参数调对,几乎不会有内部缩松。
我刚入行做第一个产品就是涡轮增压叶轮,那时候不懂,觉得压力大点充型更稳,把工作压力调到了0.08MPa,比要求高了一倍还多。结果整批叶轮的飞边大到磨床都进不去,三吨铝料全废了。现在想起还肉疼。
说白了,低压的作用就是控制充型速度,不是越大越好。压力只要够把金属液顶到型腔顶部就行,多一分都是浪费,还添乱。
核心工艺参数的选型权衡,踩过的坑都在这
干工艺的都知道,参数差一点,良品率差一大截。我整理几个最容易踩坑的点,都是真金白银换回来的经验。
第一个就是升液速度。很多新手随便设,太快了卷气,零件内部气孔多,探伤过不去。太慢了金属液冷在半路上,浇不足。针对常用的铝合金,行业通用的范围是100~150mm/s,壁厚越大,升液速度可以适当降一点。
然后是充型压力,很多人靠猜,其实有非常准的简化公式:P=ρ×H×g×10^-6。这里ρ是熔融铝合金的密度,大概2.4×10³kg/m³,H是型腔从坩埚液面到型腔顶部的总高度,g是9.8m/s²,算出来的P直接就是MPa,精度完全满足现场调参。
最容易出问题的就是保压时间。太多工厂按铸件总重量估时间,这完全错了。保压的核心目的是让铸件完全凝固,浇口最后凝,所以得按铸件最大热节处的壁厚算,行业通用比例是每10mm壁厚保压1~2分钟,壁厚越大,保压时间越长。
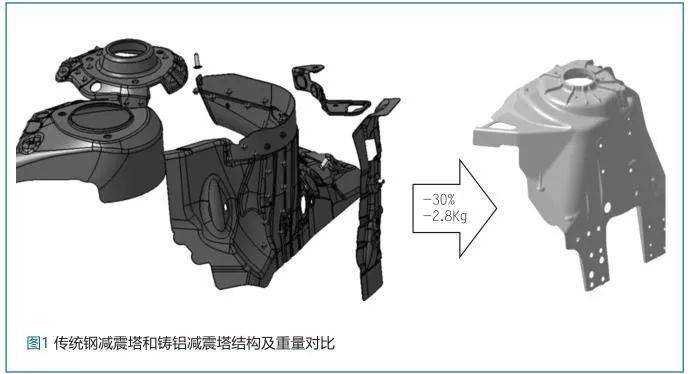
前年我帮一家新能车企调整减震塔铝铸件工艺,原来他们按8kg铸件保压8分钟,最大热节壁厚25mm,结果X光探伤下来,热节处缩松率超过60%,合格率只有32%。后来改成按25mm壁厚保压5分钟,合格率直接跳到94%。就是这么立竿见影。
还有个非常隐蔽的坑,很少有人提。升液管和浇口套的配合间隙。很多工厂升管磨坏了不换,间隙超过1mm还在用,结果密封漏气,坩埚压力上不去,充型总是不足,找半个月原因都找不到。我见过的就有三家踩过这个坑,对吧?
哪些场景该选低压铸造,别乱选型
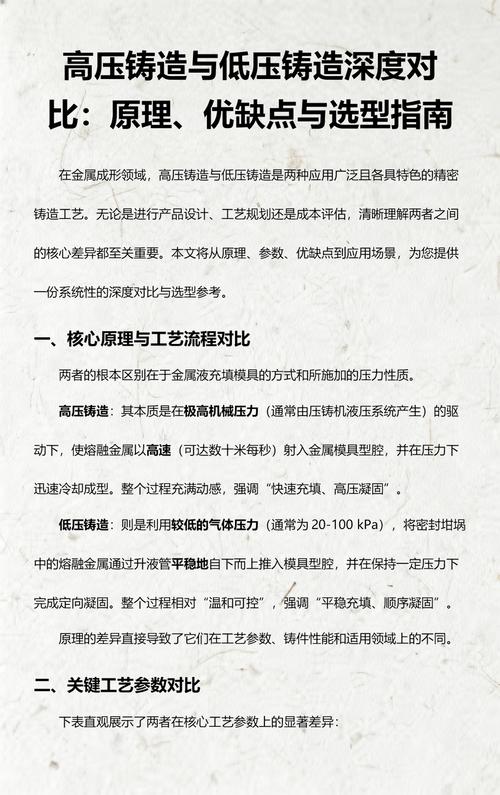
说实话,低压铸造不是万能的。它的优势是铸件致密度高,可以做T6热处理,强度能到300MPa以上,尺寸精度比重力铸造高一个等级,比压铸的气孔少,可以焊接可以机加工,适合受力要求高的产品。
比如航空发动机的增压叶轮,新能源汽车的底盘减震塔、铝轮毂,还有军工的雷达结构件,这些产品对内部质量要求高,不能有缩松气孔,低压铸造就是最优解。去年我们做一体化电池包下箱体,用3D打印砂型芯配合低压铸造,做出来的一体化零件比拼焊的轻18%,强度还满足GB 7258碰撞要求,客户非常满意。
不过话说回来,低压铸造的生产周期比压铸长,模具成本比重力铸造高,不是所有产品都适合。比如做年产百万级的普通内饰铝件,压铸效率高成本低,更划算。做几个手板样件,开低压模要几十万,不如直接用砂型3D打印打样,成本低还快。
选型本身就是权衡,没有最好的工艺,只有最适合的。
最后说两句
干成型工艺这么多年,发现很多人总是追新,什么压铸一体化、什么3D打印,老工艺都没摸透。其实低压铸造发展这么多年,现在和新工艺结合,反而能做很多以前做不了的复杂结构件。把基础参数摸对,坑避开,它能给你的惊喜,比你想的多得多。
