摘要:本文结合我十年铝合金、碳钢铸造工艺开发的实际经验,梳理金属型铸造应用中的核心选型逻辑、常见工艺坑,都是踩坑踩出来的干货,给一线工艺工程师做参考。
金属型铸造的优势:不止是精度更高
很多刚接触铸造的工程师,提起金属型第一反应就是尺寸精度比砂铸高。这话没错,但没说全。10万件批量生产的铝合金汽车涡旋盘,砂型铸造的尺寸散差普遍在0.6~0.8mm之间,公差很难稳定控制在IT10以内。换成金属型铸造呢?散差能稳定压到0.15~0.2mm,公差轻松达到IT7~IT9,后续加工余量直接砍半,省了不少CNC工时。
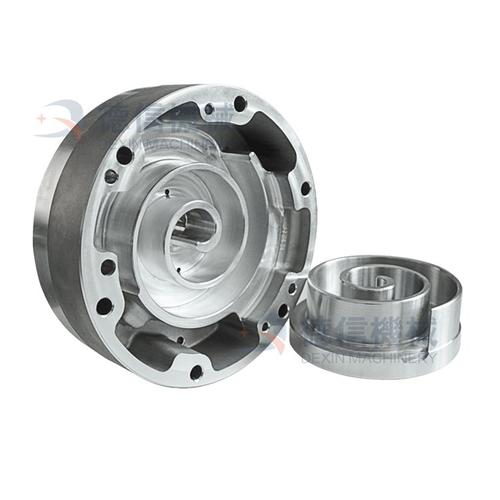
除了精度,更关键的是金属型的激冷作用。钢水铝水在金属型腔里冷却速度快,晶粒细化程度远高于砂铸,根据GB/T 11352-2009《一般工程用铸造碳钢件》的力学性能要求,同成分的碳钢件,金属型铸造的抗拉强度普遍比砂铸高8%~12%,屈服强度能提10%以上,对于受力件来说这太香了。还有,表面粗糙度,金属型出来的铸件Ra能做到6.3~12.5μm,砂铸一般是25~50μm,好多不需要后续打磨的外观件,直接做个抛丸就能用,省工序。
我见过太多项目,为了省几万块的金属型开模费,硬用砂铸做批量件,最后尺寸超差废了三分之一,算下来亏的钱够开好几套模了。傻不傻。
核心工艺参数:那些教科书没细讲的坑
说实话,金属型铸造的工艺原理不复杂,真到现场调参数,全是经验。比如浇注温度,我见过太多新手直接抄砂铸的参数,直接凉。金属型导热比砂型快太多,你用跟砂铸一样的温度浇,进去没流满就凉透了,直接冷隔报废。金属型铸造的浇注温度,必须比同材质砂铸高20~50℃。举个实际例子,常用的A356铝合金,砂铸浇注温度一般是680~720℃,金属型就得调到700~740℃,厚壁件还得再往上提10℃,错一点都不行。上次我们做新能源汽车铝合金转向节,新来的工艺员图省事抄了砂铸的温度,开炉第一箱10件废了8件,光料钱就亏了小一万,心疼好久。
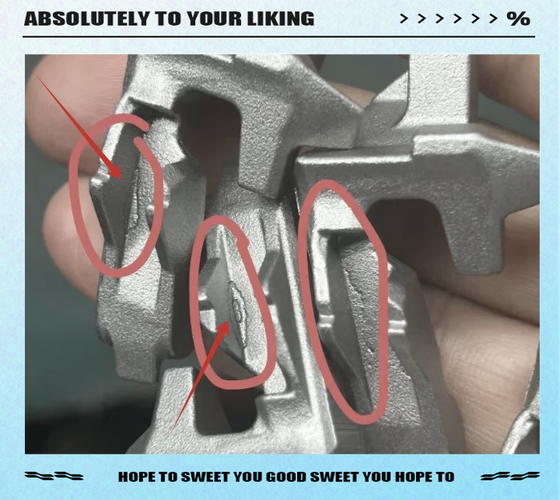
再说出模斜度,很多人觉得金属型硬度高、表面光,斜度可以做小,省料还省加工。大错特错。砂型有退让性,铸件收缩的时候砂型会跟着动,金属型是硬邦邦的一块,你斜度做太小,铸件收缩直接把模具抱紧,顶出的时候直接裂给你看。铝合金件最小脱模斜度不能小于0.5°,壁厚超过20mm的厚壁件,斜度得做到1°~1.5°,别嫌大,真出不了模你哭都来不及。还有涂料,这个玩意儿太容易被忽略。不是刷上去就行,涂料厚度直接影响尺寸和模具寿命。型腔工作面控制在0.5~1mm,锆英粉涂料最常用,浇口、内浇道这些受金属液冲刷的位置,可以刷到1.5~2mm,太薄扛不住冲,几次就磨穿了,太厚又会把尺寸做大,精度直接掉档。
开机前必须预热模具,冬天环境温度低于10℃的时候,必须预热到200℃以上,最少保温两小时才能开浇。不然冷模具碰上高温金属液,热应力直接把模具内腔拉裂,没开几回就废了,第一炉铸件也全是裂纹。我刚入行那年冬天,就偷了个懒没预热够,整炉20件全废,模具也裂了一道缝,交了小十万的学费,这辈子都忘不掉。
选型逻辑:什么时候该选金属型铸造
很多人上来就问金属型好不好,我都会问他三个问题,批量多大?精度要求多少?成本预算多少?金属型不是万能的,也不是越高端越好,就是个平衡选项。首先批量,最少500件起用才划算,一套中等大小的铝合金铸件金属模,开模费大概是8~20万,是砂型树脂模的5~10倍,要是批量只有一两百件,摊下来单件成本比砂铸高一大截,完全没必要。其次是精度和壁厚,要求加工余量小于1mm,或者尺寸公差要求高于IT10的,选金属型准没错,砂铸真做不到。壁厚方面,铝合金最小不能小于2mm,碳钢最小不能小于4mm,再薄就别想了,再好的工艺也浇不满。
不过话说回来,现在的低压金属型铸造,其实就是金属型的变种,对于复杂结构的铝铸件,低压的成品率比重力金属型高太多,就是模具成本再涨30%左右,批量大了完全能摊回来。上次有个客户做新能源电池包的铝托盘,结构复杂,大平面,一开始想做重力金属型,浇排系统设计完试模,成品率才40%,好多气孔缺陷。最后改成低压金属型,模具多花了12万,但是成品率直接升到86%,一万件批量下来,单件成本反而降了三块八,还不用额外补焊缺陷,客户赚了,我们也省心。
还有人说金属型做不了大件,那是老黄历了,现在国内好多厂能做几吨重的铸钢件金属型,只要你批量够,开模费摊得平,做出来的精度强度都比砂铸好。
结论
金属型铸造没有什么神秘的,就是一门靠经验堆出来的工艺,参数错一点,结果差好多。摸清楚它的脾气,平衡好批量、成本和精度的关系,就能用好这个工艺,给产品降本提效。
