2026-11-04 00:47:09 分类:材料工艺
上周跟线调试储能PCS用的导热硅胶片,实验室同批次样品测的热导率12W/m·K,客户装机测完直接打回来,说热阻超标40%。
上周在硫化机边拆的那三卷料
我蹲在设备出料口旁边蹲了俩小时,拆了三卷刚下线的成品。表面有一层细粉。一开始以为是喷霜,刮下来测了成分,全是沉降的球形氧化铝。
头大。
差在哪?
混炼工序之前的静置时间超了。本来要求混炼好的胶料4小时内进硫化机,那天因为换模具耽搁了11个小时,高填充的胶料黏度本来就高,放久了重的填料往料筒底部沉,压出来的片材上下层填料密度差了快15%。实验室取的是片材中间层的样,自然测出来的数好看,客户拿到的整卷料,表面层填料少,热导率直接掉了三分之一。
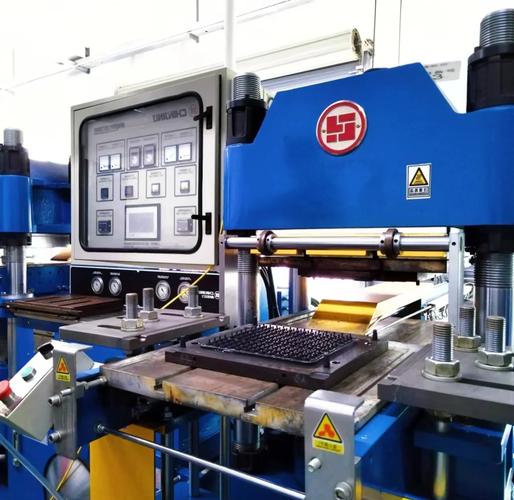 导热硅胶片产线硫化出料现场实拍
手册上的热导率,从来不是通用值
说实话,之前刚入行的时候,我也把手册上的数当金科玉律,直到第一次在客户现场蹲了三天拆坏件,才知道实验室和产线的距离,比想象中远多了。
很多设计岗的朋友拿材料手册上的热导率数直接套散热模型,根本不问测试条件。
我们日常用激光闪射法测热导率,标准条件是25℃室温、无外加压力、干燥环境、取块体材料的中心均匀区域。但实际装机的场景哪有这么理想?片材要压在散热片和功率模块之间,接触压力从0.1MPa到2MPa不等,材料受压会被压薄,孔隙被挤出去,等效热导率会变;用个三五年,硅橡胶轻微老化收缩,界面出现缝隙,接触热阻涨上去,整体的散热能力又会掉。
热导率从来不是材料的固定属性,是和测试边界、使用场景强绑定的条件值。举个我们自己测的示例数据:同一款氧化铝填充硅胶,无压状态下测的热导率是4.2W/m·K,当接触压力到1MPa的时候,等效热导率能升到7.8W/m·K——差了快一倍。要是有人拿无压测的数去算高压装配的场景,设计出来的散热系统不达标太正常了。
 激光闪射法测试热导率样品台结构示意图
没人写在手册里的热导率控制边界
之前为了冲高导热率,我们试过把球形氧化铝的填充量拉到85%,觉得填料越多,导热通路越密,热导率肯定越高。结果混炼的时候胶料硬得像面团,根本没法在平板硫化机上流平,压出来的片材里面全是微米级的闭孔,测出来的热导率比填充量80%的批次还低20%。
连续打了12炉样,每炉切3个试片,我们才摸到一个之前没人提的细节:混炼阶段的真空度差0.02MPa,片材的孔隙率就会差3个百分点,对应热导率掉15%左右。这个数是我们自己在产线上摸出来的,没有文献提过,也不会印在供应商的技术手册上。
之前为了追高填充量,忽略了混炼时的脱泡效果,足足浪费了两吨原料,现在想起来还肉疼。
还有更细的点:硫化温度差10℃,硅橡胶的交联密度变了,分子链对声子的散射变强,热导率会飘个5%-8%。这个偏差看起来小,放到几百瓦的功率模块上,就是结温高十几度的事,长期运行下来可靠性直接打折扣。
到现在我们也没完全摸透,当环境温度升到85℃以上,填料表面的硅烷偶联剂层开始轻微软化的时候,热导率的变化曲线为啥不是线性的。之前测的三个批次,两个是随温度升高缓慢下降,一个居然先升后降,找了半个月原因,也没定位到具体是哪个工艺参数飘了。
就当是留个待解的坑吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别盯着材料手册上的热导率数值——产线上的真实偏差从哪来
文章链接:https://yqhljx.com/list_11/5325.html
