2026-11-01 23:01:14 分类:材料工艺
去年给某家电厂供的300吨0.5mm无取向硅钢,上机冲制完剩了12吨废片——不是硬度不达标,是大家默认的“高牌号低铁损=好货”逻辑,从根上就错了。
所谓“高牌号硅钢”,一半是营销话术
行业里默认的评价标尺,从来都是实验室测的铁损值——P1.5/50越低,牌号越高,卖得越贵。
可没人告诉你,实验室测铁损的样件,是平平整整夹在导磁仪里的,连一丝残余应力都没有。
实测发现,标称50W470的高牌号料,实验室测的铁损是4.3W/kg,拉到180次/分钟的高速冲压机上,带料张力拉到12kN的状态下,硅钢的磁畴被拉得歪歪扭扭,实际装机跑起来的铁损直接飙到5.1W/kg。这数,比人家便宜200块一吨的50W600(实验室标称铁损6.0),实际工况下测出来的铁损还高0.2。
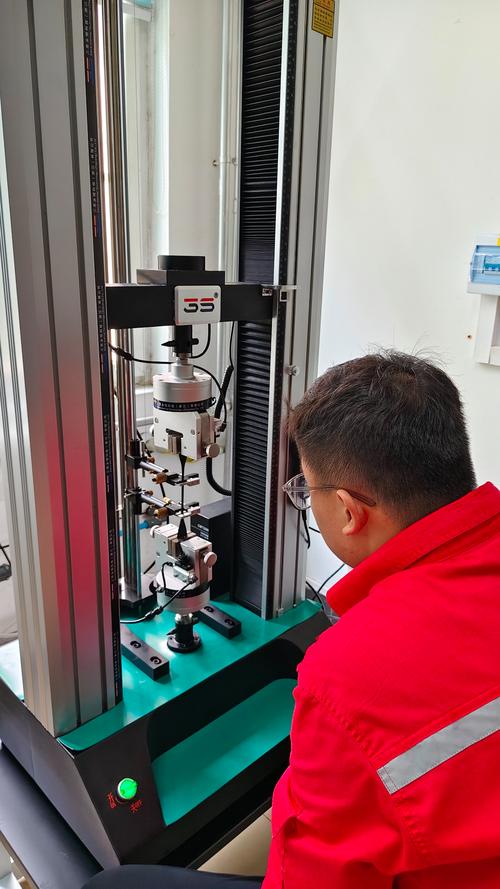 无取向硅钢高速冲压现场张力测试实拍
我刚入行那会,跟着师傅去给某电机厂做失效分析,人家采购脸都绿了。他们为了追低铁损指标,一吨多掏300块的溢价,300吨就是9万,最后装出来的电机,空载损耗比设计值高了18%,钱全打了水漂。
说白了,这些高牌号的溢价,一半是卖料的厂家算准了客户只看实验室指标的心态,堆出来的营销数字。真到了连续冲压、叠压、带应力的实际工况下,那些实验室里的漂亮数,能打个六折就不错了。
硅钢的纵切毛刺,根本不是磨刀能解决的小事
手册上写的合格线,是纵切毛刺≤0.03mm。
没人提过,你纵切的时候,刀具径向跳动差个0.005mm,叠压100层之后,整个铁芯的端面平整度就差了0.2mm,最后电机跑起来的电磁噪音,直接比设计值高3个分贝。
我们之前在纵切机组上,把原来的硬质合金刀换成涂层厚度8μm的TiAlN涂层刀,本来以为能把毛刺压到0.015mm,结果连续跑了2个小时就卡壳——硅钢表面的硅酸铝绝缘膜磨下来的细屑,硬得像小砂砾,卡在刀缝里,毛刺直接飙到0.05mm。换刀清缝的频率从原来的8小时一次,变成2小时一次,人工成本直接涨了40%。
 硅钢纵切机组刀具卡屑毛刺缺陷实拍
别信那些手册上的合格线。你算过没有,毛刺戳破层间绝缘膜,涡流损耗直接涨15%,这点损耗,抵得上你花大价钱买高牌号料省下来的铁损不?之前有个客户,为了省每吨50块的纵切加工费,找了个小作坊切料,最后做出来的电机,空载电流比设计值高20%。拆了铁芯数,光毛刺戳破绝缘膜的位置,每片平均有17个点,那还能好?
到现在没人能算准的,是硅钢的时效老化
全行业都在卷脱碳工艺,要把钢里的碳含量压到30ppm以下,甚至15ppm以下,觉得碳越低,性能越稳。
可实测的坑,没人提前说。
就算你碳含量压到15ppm,在车间35度的常温下放6个月,硅钢的磁致伸缩系数会涨12%,铁损涨8%。这个东西,到现在没有任何一个成熟的理论能精准预测——硅钢里的碳氮析出,不是均匀分布的,是沿着轧向的晶界随机冒出来的,你就算做了全流程的热力学模拟,也算不准哪卷料放久了会先掉性能。
2022年我们存了一批取向硅钢的留样,分两组放:一组锁在20度恒温恒湿的样品柜,一组搁在普通的原料库。6个月之后拿出来测,原料库的那批,铁损平均涨了7.8%,最高的一块直接涨了14%;样品柜里的,只涨了1.2%。
这就是现在产业化里绕不开的硬伤。全行业都在往更低的实验室铁损冲,从P1.7/50=1.0W/kg往0.8、0.6的指标卷,但是没人愿意花精力去算:你辛辛苦苦把铁损压下来0.2,放半年之后因为时效老化涨回去0.3,这几千万砸下去的技术研发,有个屁用?更扯的是,现行国标里,根本没有对硅钢长期时效性能的强制要求。你买回去的料,刚出厂测着完美,放半年装机直接掉链子,连个追责的依据都找不到。
我摸了15年硅钢的产线,见过太多为了追实验室指标,把实际问题扔在一边的项目。什么全流程连续退火,什么激光刻痕,听着高大上,最后到了客户的产线上,冲不动、切不齐、放久了性能掉,全是没用的花架子。
硅钢这东西,从来不是实验室里测出来的完美数据。
是你摸过每一卷料的表面温度,数过每一刀的毛刺高度,见过每次废品堆起来的教训,才攒出来的实在经验。
那些吹得天花乱坠的新一代高端硅钢,先把时效老化的账算明白,再谈什么国产替代、高端突破。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:硅钢:别被实验室数据骗了,产线上的坑从来没人提前说
文章链接:https://yqhljx.com/list_11/5230.html
