上个月在苏州相城的机加工车间,我蹲在回火炉旁边拆刚出炉的Cr12MoV冲头。戴耐高温手套刚把第一枚料夹到检测台上,指尖还没碰到型腔端面,“啪”的一声脆响,料沿着R角位置裂成了三瓣。
旁边的操作工凑过来愣了两秒,说这料昨天刚打的,硬度测的HRC62,比要求的还硬,怎么就裂了。
我蹲地上捡那几块碎料的时候,后颈的汗把工服领子都浸湿了。这种失效不是第一次见,但每次见都觉得堵得慌——明明工艺卡上的参数都卡着点做的,怎么就出问题了。
裂在型腔根的那道缝
那道裂纹是典型的淬火应力裂,没有明显的塑性变形痕迹,断口平整得像被刀切开的。我把碎料拼起来对着车间的强光看,裂纹从R角的根部斜着穿到料的端面,没有任何分叉。
之前班组为了减少冲裁件的毛边,特意把型腔的过渡R角磨到了0.1,比常规要求的0.5小了一大截。大家总觉得R角越小,冲出来的零件边缘越齐整,没人想过,这小R角就是应力最容易集中的位置。
高碳高铬工具钢的塑性变形能力极差,哪怕局部的应力集中超过1200MPa,不需要多大的外力,自己就能把自己撑裂。
我当时拿着碎料跟班组的师傅算,要是R角留到0.4,应力集中系数能从原来的3.2降到1.5,同样的淬火内应力下,根本到不了开裂的阈值。可惜当时没人听,说磨R角要多花20分钟,赶交期来不及。

被压缩的预热环节
车间赶订单的时候,最容易被砍的就是预热工序。大家的想法很简单:反正最后都要把料烧到1020℃的淬火温度,中间停不停的,最后温度都能到,省点时间多装两炉不好吗。
真不是。
高碳高铬工具钢的导热系数不足普通碳素钢的三分之一,从室温直接塞进高温盐浴炉,工件表面瞬间被加热到近千度,心部还凉得透透的,表面和心部的温差能拉到500℃以上。这种热应力不是靠回火能完全消掉的,很多肉眼看不见的微裂纹,就是在升温的这几十分钟里悄悄长出来的。
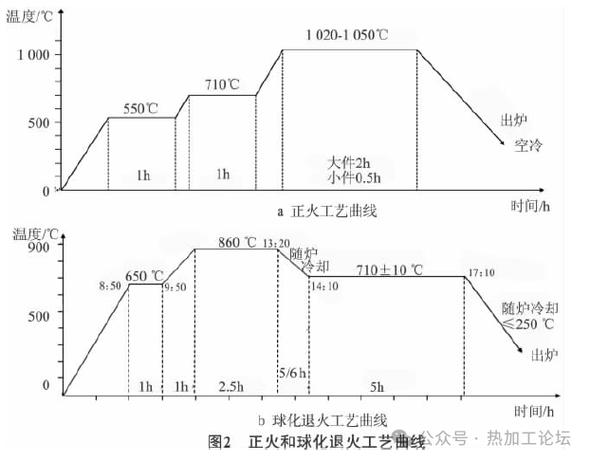
我们之前做过对比试验,同样的冲头料,分两组处理:一组直接从室温升到淬火温度,总加热时间40分钟;另一组先升到600℃均温30分钟,再升到820℃二次预热20分钟,最后才升到淬火温度。结果直接升温的那组,冲头的变形量比二次预热的大了快3倍,崩裂率更是高了60%。
说实话,之前我也觉得二次预热是“多余的讲究”,直到有次拆炉,整整一筐冲头,表面的氧化皮厚得像家里炒菜锅的老锅巴,拿出来用钳子轻轻一掰就断成两截,才明白这环节真的省不得。
回火的时间账不能算太死

很多人对回火的认知就是:烧到温度,掐着表算时间,到点就出炉。完全不考虑料的厚度、装炉量、残奥的转变过程。
就拿上次裂的那个冲头来说,壁厚最厚的位置有40mm,当时班组的回火工艺是180℃保温2小时,出来就测硬度,合格了就装车发走。我们后来把碎料切开做金相,发现薄刃口位置的残余奥氏体含量大概8%,符合要求;但厚壁的型腔中心位置,残奥含量居然到了22%。
残奥的体积转变会带来约3%的组织应力增量,这些没转的奥氏体不会在炉里乖乖待着,等装到冲床上开始干活,受点热、受点冲击,就慢慢转变成马氏体,体积一涨,内应力直接把本来就有微裂纹的料撑裂。
干了这么多年失效分析,我最佩服车间里那个干了三十年的老钳工,他做的冲头,从来都是回火三次:第一次两小时,第二次三小时,第三次直接把料放炉里,关上门随炉冷到室温,第二天再拿出来用。一开始我觉得他太保守,效率太低,后来统计了他做的近百套冲头,崩裂率比班组平均水平低了一半还多。
我到现在也没摸透,针对不同板厚的不锈钢冲裁,最优的R角留量、淬火硬度、回火时间的精准匹配值。每次都是靠现场试,试个三五件,崩了就调参数,磨R角、加预热时间、延长回火保温,从来没有什么一劳永逸的万能公式。
上次那个裂了的冲头,后来我们重新做了一套,R角留到0.4,二次预热,三次回火,现在在冲床上跑了快两万件,还没出问题。
这行本来就没有标准答案。
