上周刚拆完一批送检的3D打印钴铬钼人工髋关节柄,热等静压工艺费每公斤1200,比材料本身还贵2倍。测完疲劳数据所有人都懵了——经过1150℃、150MPa氩气保压2小时的样品,10^7次循环的断裂强度比没做热等静压的对照组低37%。没人敢信。
我在工艺岗摸了15年,见过的热等静压失效案例比见过的合格样还多。很多人把这设备吹成能点石成金的神器,其实踩过坑的人都知道,它的坑,比炉子里的氩气还密。
所谓的“100%致密度”,全是捡了软柿子捏
现在所有吹热等静压效果的宣传,张口就是“孔隙率降到0,致密度100%”。说白了就是专挑最容易压合的球形气孔算指标。
我们实测过TC4钛合金的3D打印样,内部<1μm的球形气孔,120MPa保压1小时就能完全压合,金相下根本找不着痕迹。但如果是打印过程中因为熔道搭接不好形成的不规则冷隔,哪怕你把压力升到200MPa,温度拉到β相区,那些冷隔表面的未熔合边界、氧化夹杂物层,根本压不碎。
去年给某科研院所做样,对方要求打印的TC4样热等静压后孔隙率<0.1%。我们按160MPa、1200℃保压3小时做出来,最后金相测出来孔隙率0.08%,数据漂亮得能直接发论文。结果做三点弯曲试验,载荷刚到设计值的60%,试样直接沿着原来的熔道边界裂成两半。
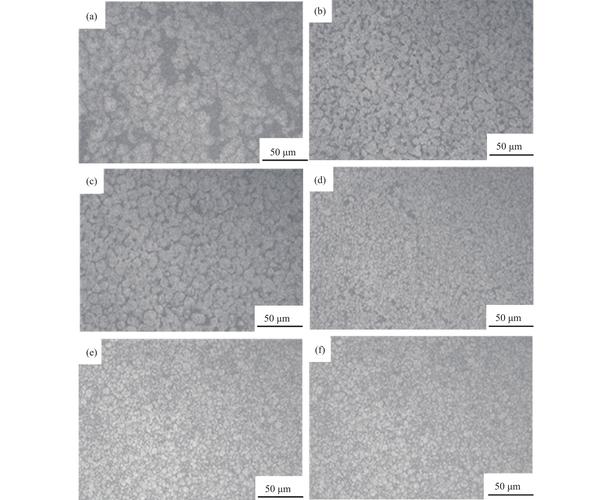
那种感觉就像你把两块沾了薄灰的玻璃硬按在一起,肉眼看贴得严丝合缝,其实只要稍微一掰,立马顺着沾灰的界面分开。你说孔隙率测不出来?对,因为原来的气孔体积被压没了,但是界面的结合强度根本没上来。很多人拿个金相显微镜拍两张照就说热等静压效果好,根本不去测实际的力学性能,这不是自欺欺人吗。
最容易被忽略的隐性损耗——晶粒长大
开头说的那批钴铬钼关节,为什么热等静压之后疲劳强度反而降了?不是孔隙没压好。我们拆了断口看,所有的断裂源都在粗大的晶界上。
原来3D打印出来的钴铬钼,是快速冷却形成的细小等轴晶,平均晶粒尺寸大概5μm。为了压合那些尺寸在2-5μm的不规则孔隙,我们把温度升到了1150℃,保压2小时——这个温度已经远高于钴铬钼的再结晶温度,最后测下来晶粒直接长到了40μm,是原来的8倍。
我们后来补了一组对比试验:同样的试样,用1050℃、150MPa保压2小时,最后测孔隙率0.2%,晶粒尺寸8μm,疲劳寿命反而比1150℃参数的样品高2.1倍。但客户根本不认这个参数,说甲方要求热等静压后的孔隙率必须低于0.05%,不然过不了医疗器械注册。
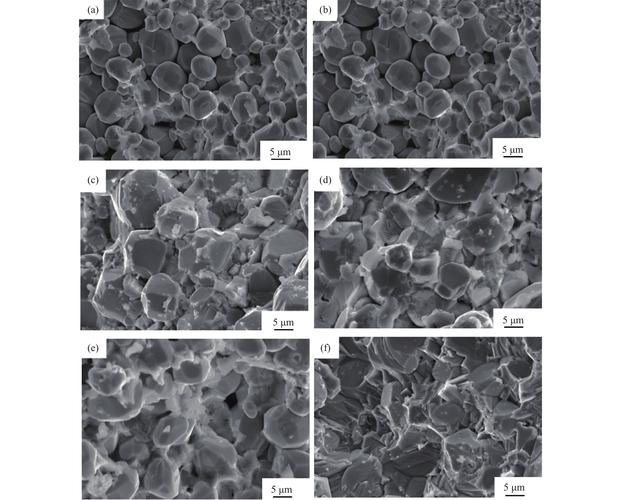
说实话,我到现在都没搞明白,那个0.05%的孔隙率指标是怎么定出来的。为了追着这个数字升温度,把原本的细晶组织搞粗了,疲劳性能掉了近4成,这账到底是怎么算的?
产业化里根本绕不开的死矛盾
现在行业里所有的热等静压工艺手册,翻来覆去都是那套参数。不管你是做钛合金、高温合金还是硬质合金,手册上给的参数区间看起来都很明确。但真到批量生产的时候,你会发现这些参数半毛钱用都没有。
为什么?因为根本没有一套通用的量化模型,能算出来某一种材料在某一种状态下,压合某类孔隙需要的临界温度和压力。所有的参数,全是靠废料堆出来的经验值。
去年给某航天单位做粉末高温合金涡轮盘,前3批用同牌号的粉末,按1200℃、180MPa保压3小时的参数做,致密度全在99.99%以上,力学性能也达标。结果第4批换了新批次的粉末,氧含量比之前高了20ppm——就这么点差异,按同样的参数做出来,致密度只有99.2%。拆开来测,所有孔隙表面都蒙了一层薄氧化膜,根本压不塌。
重新摸参数,把温度升到1250℃,压力拉到200MPa,才把孔隙压合。但这时候合金里的γ’强化相直接长到了原来的2.5倍,室温拉伸强度掉了18%,直接超了标准要求的上限,整批料全废。
没人能提前算准。
没人。
更离谱的是成本账。我们现在用的进口热等静压设备,开一次炉的固定成本是8000块,不管你装1公斤料还是100公斤料,起步价就在那。很多小厂为了摊薄成本,一炉塞十几个不同材料的工件,温度压力只能取所有材料的中间值,最后哪个都做不好。我见过最夸张的一次,有客户把模压的塑料齿轮坯塞到炉里,说要压到全致密,开炉的时候整个炉腔都是融化的塑料,清了整整两天,光清理费就花了2000。
很多人吹热等静压能把3D打印的件做到和锻件一样的性能,全是睁着眼睛说瞎话。这工艺从发明到现在,天生就带着没法解决的矛盾——你要压合孔隙就得升到足够高的温度,施加足够大的压力,但是高温高压必然会让原本细小的晶粒长大,让第二相粗化,损伤材料原本的力学性能。现在没有任何办法能同时做到“把所有孔隙压合”和“不破坏原有组织”。
别信那些吹得天花乱坠的宣传。热等静压就是个有明确适用边界的工艺工具,不是什么万能的复活药水。你要是拿着它当万金油,不管什么材料、什么缺陷都想靠它压平,最后大概率要交一笔够疼的学费。
