2026-10-10 15:43:48 分类:材料工艺
三个月前帮华东一家汽配厂改造碳纤维悬架铺装线,从人工换自动,差点把我耗秃了。原来报价四十天搞定,结果硬生生拖了三个月。
换设备不等于转智能
老厂原来五个熟练师傅手工铺,产品合格率稳定在九成二。换了全新的自动铺丝机之后,一开始自动铺装合格率才七成出头,废件堆得半间仓库都是,老板天天蹲车间抽烟。
所有人一开始都认定是设备精度不够,找设备商过来调,把丝杆定位精度调到两丝以内,跑了十件还是废了三件。
我蹲了三天产线看老师傅干活,才发现不对。每换一卷料,老师傅都要扯一小段,用指甲刮两下表面树脂,铺的时候手上的劲儿悄悄就变了。遇到阴天湿度大,还会提前把料放在空调风口吹十分钟。
原来问题出在预浸料批次间的树脂含量差。哪怕同一个厂商出的料,差个0.3到0.5个百分点,粘性就差了一截。人工能凭手感感知调整,自动程序是死的,从头到尾一个张力一个压力。
那时候车间空调不足,上午下午温差能到八度,湿度差15%,预浸料软硬度差得明显,程序还是按设定走,能不废吗?
身上粘的都是预浸料背胶,洗澡搓下来都是黑的,烦死人。
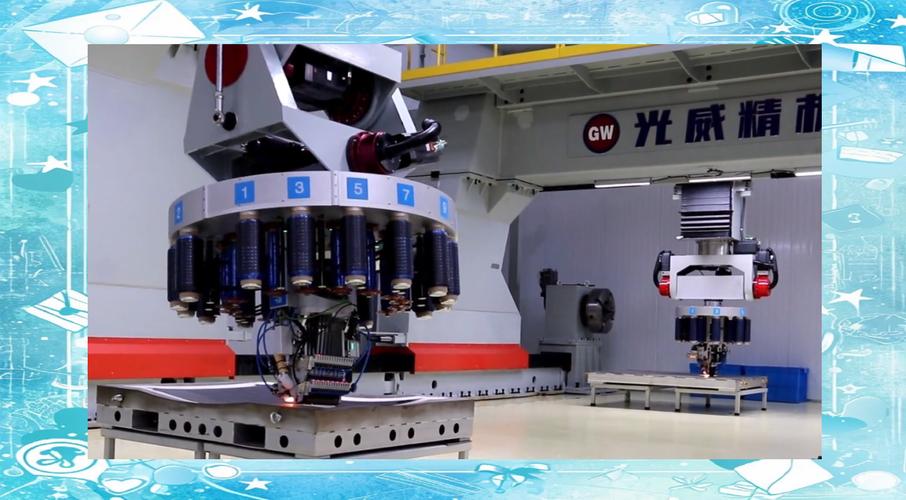 汽车底盘碳纤维部件自动铺装生产线现场
给铺丝头加个人手的触觉
不想搞太复杂的方案,也不想加一堆花里胡哨的检测设备涨成本。我们最后选了个最简单的路径:在铺丝压头下面加了个几千块的微型力传感器。
原理很简单:树脂多粘性大,料走的时候拉着压头的阻力就大,传感器能实时测出这个力的变化。我们改了程序逻辑,把实时力值和走丝速度、进料张力绑定,力大了就自动提张力降压力,力小了反过来。
估算的调整范围:树脂含量每差0.3%,张力调10牛上下,压力调0.1MPa以内,幅度不大,刚好抵消粘性变化带来的走位偏差。
调了两个礼拜,合格率直接稳定在九成五以上,比原来人工做的还稳。
不过话说回来,还是有漏洞。换料之前还是得人工先测一遍批次的平均树脂含量,输进系统做基准,要是遇到一卷料前后含量不均匀,还是偶尔出废件。没法百分百完美。
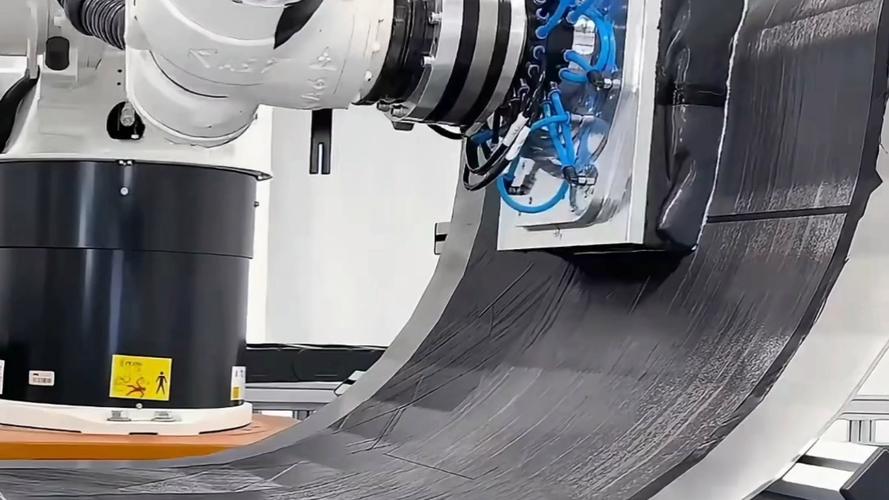 碳纤维铺丝头加装微型力传感器实拍
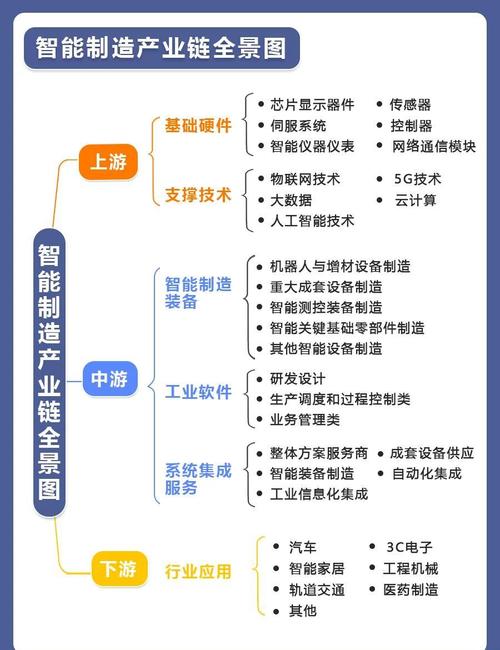
智能制造的边界在哪
 智能制造的边界在哪
那段时间跟厂老板聊天,他说一开始找的大集成商,开口就要上全流程视觉检测+质量预判系统,报价是我们这个方案的五倍,还要求把所有工位都改成无人的,说这才是标准智能制造方案。
说实话,真上了那套,估计至少三年回不了本,故障率说不定还更高。我们最后改完,加上所有改造成本,才不到集成商报价的三分之一,还留了原来的老师傅做首件检查和异常调整,每个月开工资也就几千块,比上一套全自动检测系统便宜多了。
现在很多厂一提智能制造,就奔着无人、全自动化去,好像少一个工人就是成功。其实落在材料工艺这块,很多变量现在机器还真不如熟练工人靠谱。比如梅雨季节突然变天,湿度一下涨了二十个点,系统刚采集完数据准备调整,老师傅早就把基准参数改好了。
我们算过,要是硬做全无人,改造成本翻三倍,故障率还要涨15%,完全没必要。
智能制造不是摆样子给人看的,是帮你降成本提合格率的。不用什么都追求最先进,合适才对。
我们现在还有个问题没解决:存放超过20天的预浸料,表面会析出少量残留固化剂,粘性变化没规律,现在传感器的识别率才八成左右,还在试不同的补偿逻辑,没找到完美的解法。
哪有那么多一步到位的标准答案呢。工程本来就是边用边改,落在材料工艺上的智能制造,说白了就是解决一个个这种不起眼的小问题,解决好了,就是真落地了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:智能制造落地:碳纤维预浸料铺装的试错记录
文章链接:https://yqhljx.com/list_11/4139.html
