2026-10-10 12:57:53 分类:材料工艺
上个月蹲产线调铝基板压合工艺,被翘曲问题卡了快两周。换了三个供应商的粘结片,改了五次压合曲线,做出来的板还是有三分之一翘曲超标。最后靠有限元模拟三天就定了新工艺,这事让我又想唠唠模拟那点事。
不是所有问题都要算到原子级
一开始接手这个活,部门新来的研究生说要做细观模型,把粘结片里的陶瓷填料、铜箔晶粒都画出来,做跨尺度耦合,听起来就很高级。
说干就干,模型建了五天,跑一次算三天,结果出来的翘曲量和实际测的差了快一倍。
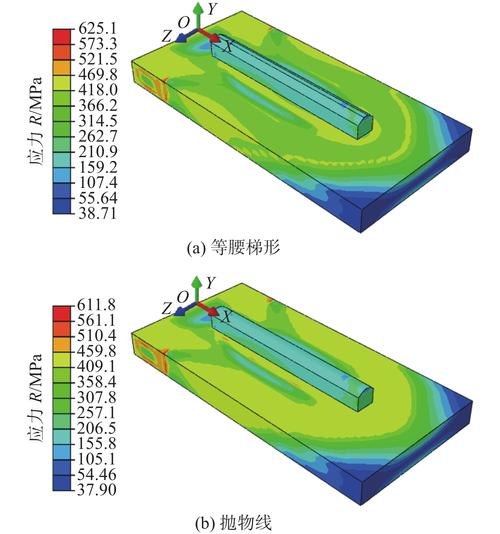 覆铜铝基板压合翘曲有限元模拟应力云图
说实话,我们要解决的就是批量生产的翘曲问题,不是发论文做机理研究。要什么跨尺度?
后来把模型全部推倒重来了,把铜箔、铝板、粘结复合层都当成均质材料,只输入三个材料的热膨胀系数、弹性模量和泊松比,边界条件就设压板的实际压力和冷却速率。整个模型建下来不到两小时,跑起来半小时出结果。
用等效均质模型算出来的翘曲趋势,和我们实际试出来的偏差不到5%。
很多人对有限元模拟有误解,觉得越复杂越准。其实不是,你要解决的问题本身就只需要宏观结果,算到细观就是徒增工作量,还容易因为太多小参数的误差把结果带偏。
模拟不准的坑,九成在参数
一开始重算的时候,结果还是不对。模拟出来的最大翘曲只有0.2mm,实际我们做出来是0.6mm左右,差了两倍。
找了半天问题,发现粘结胶的弹性模量我直接抄了材料手册上的常温数值——2GPa。可我们压合的冷却过程是从180℃降到室温,180℃的时候粘结胶早就玻璃化转变了,模量根本不是那个数。
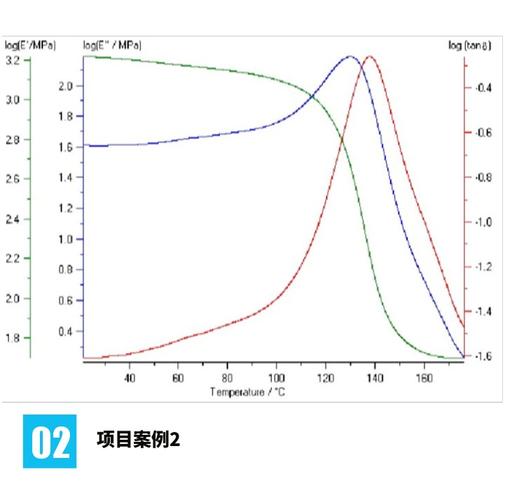 环氧粘结胶不同温度弹性模量DMA实测曲线
翻了实验室之前做的DMA测试,180℃下这个胶的模量才80MPa,差了快25倍。把实测温度相关模量输进去,结果一下子就对上了,翘曲量差不到0.05mm。
做材料工艺的模拟,十个不准有九个是参数错了。大家都懒,不爱自己测,习惯抄手册抄文献,可手册上给的大多是标准环境下的性能,你做的工艺是高温高压大变形,参数能对吗?
我之前见过有人模拟焊接热变形,用的常温热导率,结果出来的变形方向都是反的,说软件不准,这哪是软件的问题?
模拟永远有解决不了的边界
 模拟永远有解决不了的边界
最后我们定的工艺,是把原来出炉直接空冷,改成随压板缓冷到100℃再开炉,内应力降了一半,翘曲合格率直接到98%,比原来提升了快30个点。
但这不代表模拟能解决所有问题。
比如进厂的铝板本身就有轧制残留应力,不同批次、同一卷板的头尾残留应力都不一样,模拟的时候我们只能输入平均估算值,遇到残留应力超标的头尾料,还是会出翘曲。这个就是模拟的边界,它只能算你给的条件,解决不了原材料的批次波动。
还有压合过程中,压板的不均匀温度场,我们也简化成了均匀温度,实际生产中压板边缘温度确实比中心低个三五度,小批量生产的时候影响不大,批量大了还是要留一点公差。
不过话说回来,原来我们试工艺,每次开炉做10块板,测完改参数再开,前前后后一个月都定不下来,成本几万块砸进去听不到响。现在用模拟先把明显不对的参数都筛掉,只需要试两三次就能定工艺,省下来的时间和成本,够测十次参数了。
很多人做模拟,执着于把结果算到丝毫不差,其实没必要。对做工艺的来说,模拟给你出对的方向,告诉你哪个参数影响最大,帮你少走弯路,这就够了。
我见过太多模型建得花里胡哨,配图好看得能直接发顶刊,拿到产线根本用不了。为啥?边界条件都是理想化的,参数都是抄来的,脱离了实际生产的条件,再漂亮的模拟也是空中楼阁。
有限元模拟从来不是用来炫技的,就是个帮你试错的工具。这句话,我现在说给刚入行的小朋友听,十个人有九个半听完转头还是去建复杂模型,等摔过几次坑,就懂了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从铝基板翘曲说开:有限元模拟的工程边界
文章链接:https://yqhljx.com/list_11/4133.html
