2026-10-10 11:07:52 分类:材料工艺
去年帮珠三角一家陶瓷厂调烧结线,碰到的收缩率不稳定问题,到现在还记得踩的那些坑。良率从稳定的95%掉到76%,换了三批粉料都没解决,厂方急着出货,我们天天蹲窑边测数据。
把正交试验当万能解药的坑
一开始接到活,第一反应就是做正交试验找最优参数。把温度、保温时间、升压速率列成三因子三水平,跑了九组样,出来的结果完美。所有指标都卡着规格线的中值走。
一上量产线,直接瞎了。
还是一半不合格。
那时候才反应过来,实验室用的小烧结炉,热场均匀度偏差不超过5度,批量生产的隧道窑,装窑十层,不同位置的温差能差出去三十多度。我们找出来的单点最优刚好卡在烧结收缩率的突变点上,温度稍微飘一点,收缩率直接偏出规格。
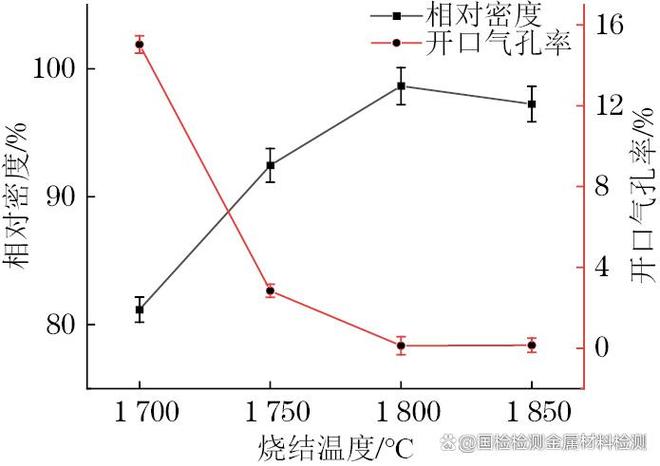 隧道窑烧结不同层位温度梯度实测图
白瞎了两周的夜班蹲线,现在想起来还心疼我掉的头发。
从单点最优到合格区间
 从单点最优到合格区间
说实话,踩过这次坑之后,我做参数优化的思路完全变了。不再上来就找最优值,先找合格的波动范围。
我们把窑内不同位置的实际温度全部测了一遍,算出来全窑最高温和最低温的差,大概是32度(估算值,不同窑差得远)。原来的最优温度1595度,刚好是欠烧和过烧的临界点,边缘低温区一到1580度,直接欠烧,收缩率不够。中心高温区一到1610度,直接过烧,变形超差。
那调整思路就很简单了,挪温度区间。我们把整体烧结温度往上提了10度,把合格的温度范围锁定在1605到1615度之间,刚好让全窑所有位置的温度都落在这个范围内,不会碰到临界点。
不过话说回来,提温不是没有代价。过烧会让氧化铝晶粒长大,抗弯强度掉了大概3个百分点(估算),刚好还在客户的接受范围内,做了取舍。工程哪有全占便宜的事。
调完这一步,良率直接拉回了92%,剩下的波动就是其他小问题了。
容易被忽略的参数耦合
 容易被忽略的参数耦合
剩下那点波动找了三天,才发现是参数耦合的问题。客户为了省天然气,想把保温时间从2小时降到1.5小时,我们调温度的时候没跟着改气氛参数。
原来的残碳脱脂,需要足够的保温时间让氧和残碳反应,保温时间缩短之后,低温区的残碳排不出去,氧分压不对,局部晶粒长大不均匀,收缩率还是会飘。
参数耦合这个事,太多人做优化的时候忽略。你改了温度,就得重新看保温时间,改了保温时间,就得重新调气氛氧分压,所有参数都是牵一发而动全身,不是说你改了A,B还能保持原来的最优值。
我们最后把氧分压提高了50ppm,保温时间定在1小时40分,温度区间锁死,剩下的波动就没了。最后良率稳定在96%以上,客户也就过关了。
干这行快十五年,我见过太多人拿着论文里的最优参数,过来问为什么自己产线做不出来。也见过新手死磕单个参数的最优值,调了大半年还不稳定。
参数优化从来不是找一个写在论文里的数字,是找你的设备、你的粉料、你的产线波动能扛住的合格区间。
你连自己窑里的温度差都没测过,上来就找最优,能做好才怪。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:粉末烧结的参数优化:踩过坑才摸透的边界逻辑
文章链接:https://yqhljx.com/list_11/4129.html
