去年我在重庆给主机厂处理售后,1200件差速器输出轴,全尺寸全合格,装轴承就是100%卡壳。你说邪门不邪门?
拉去全尺寸重测三遍,每个尺寸都严丝合缝卡在图纸标的公差范围内,就是装不上。最后把零件剖开测过盈量,才发现问题出在哪。
全检合格还出问题?公差带没踩对坑
很多新手甚至干了十年的工艺师都觉得,尺寸公差就是画个框,零件塞进框里就完事。说白了就是拿标准凑数,根本没想过框里怎么分布。
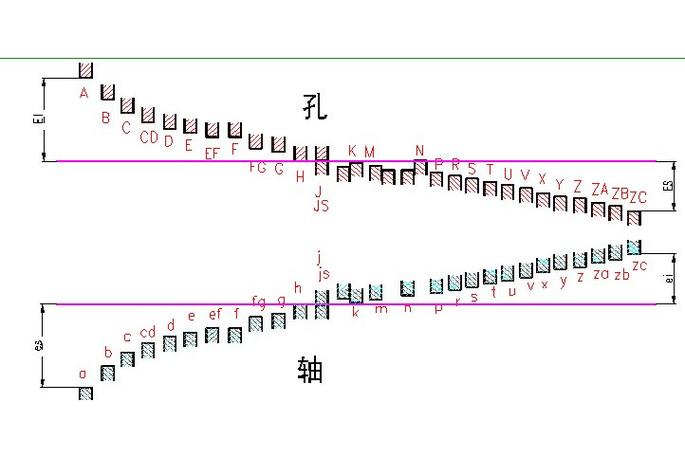
我们实测这批出问题的输出轴,轴承位要求φ50h6,公差范围0到-0.016mm,没错吧?90%的零件尺寸,全挤在-0.012mm到-0.016mm这一段的下偏差区。而配套的G级精度轴承,内孔公差因为加工厂控制成本,95%都挤在+0.004mm到+0.008mm的上偏差区。
两者一配合,过盈量直接比设计要求多了0.008mm。就是这不到一根头发丝十分之一的量,直接把1200件成品干废了。
你别笑这是小厂才犯的错。去年上海那家电镀厂给消费电子做结构件,要求厚度1±0.05mm,为了保证不超下差,所有零件全控制在0.95mm到1mm的上偏差区,全检全合格。结果阳极氧化镀完膜,膜厚多了0.03mm,装屏直接顶碎触控层,赔了小两百万。
现在的规则就是这样,只要每个单件尺寸在公差范围内,就算合格。没人要求你控制分布,可批量配合的时候,出问题就是百分百。
图纸上的公差,永远漏了加工的隐形误差
你翻任何一本机械设计手册,讲尺寸公差全是讲静态的单个尺寸,没人提加工过程里的隐形偏差。
上个月我们做1200mm长的铝合金传动轴,要求端面到中心孔的尺寸公差±0.05mm。粗车校直完,冷放了三天,再切端面精加工,做完一测,一端尺寸偏了0.08mm,直接超差。为什么?应力释放啊。粗车的内应力没放完,放三天自己弯了,本来合格的尺寸直接歪了。
图纸上只给你标最终的尺寸公差,谁管你加工完放着自己变?
更坑的是环境温度。我见过江浙的加工厂,夏天加工铝件,车间温度35度,测尺寸合格,发到东北主机厂,库房温度10度,一测全超下差。1米长的铝件,温度差25度,尺寸收缩就是0.066mm,这个误差谁给你算进图纸的尺寸公差里?
说实话,几乎没几个设计师会算这个。全默认你在20度恒温下加工检测,可全国几个加工厂能做到全车间恒温?做不起啊,一小时光空调就要几千块。
还有注塑件、压铸件,浇口在一头,缩水率一头大一头小,同一件零件两端尺寸差0.1mm,你测哪头算合格?按规则抽测,刚好测了合格那头,装配的时候另一头就出问题。
产业化里绕不开的硬伤,没人敢说破
现在吹智能制造,吹什么公差自动优化,全是飘在天上的话。落地到实际生产,有三个绕不开的死结,没人碰。
第一,尺寸公差测的是静态出厂尺寸,不是使用状态的尺寸。你在20度测的合格,拿到零下30度的室外用,拿到100度的发动机里用,尺寸早就变了,变了谁负责?没人提。
第二,批量生产不可能全检所有尺寸,哪怕是汽车核心零件,也只能抽关键尺寸,漏过去的偏差,全留到装配环节爆,爆了就是批量召回,成本吓死人。
第三,也是最根本的,现在这套尺寸公差体系,是一百年前福特流水线大批量生产时代攒出来的规则,那时候都是几万件几十万件同一款产品,凑出来的公差规则能用。现在全行业都是多品种小批量,一款产品做个几百件甚至几十件,你根本凑不出来稳定的公差分布,按老规则走,就是要么成本超高做不出来,要么全合格还出问题。
说实话,现在谁都知道这套体系有问题,可谁敢改?改了就是动了整个制造业的图纸标准、检测体系,谁担得起这个责任?所以只能捂着,继续让一批又一批工厂交学费,踩同一个坑。
别拿全尺寸合格当免死金牌。做批量产品,先翻出去你的零件尺寸报告,看看你的尺寸都堆在公差带的哪个位置,再算上变形、温度、应力那点隐形差,不然哪天死都不知道怎么死的。
