车间里的莫名失效
一开始怀疑配方混料不均,重新造粒复测,性能还是上不去。又怀疑成核剂买了假货,换了原包装新开的料,还是不行。拆螺杆看,没有焦料,没有滞料,流道也没堵。
最后抱着试试的心态,用热电偶测了机筒各段的实际壁温,才发现问题:温控表显示165℃的那段,实际温度是172℃。整整高了7度。
刚好踩过了配方里成核体系的最佳结晶温度上限。
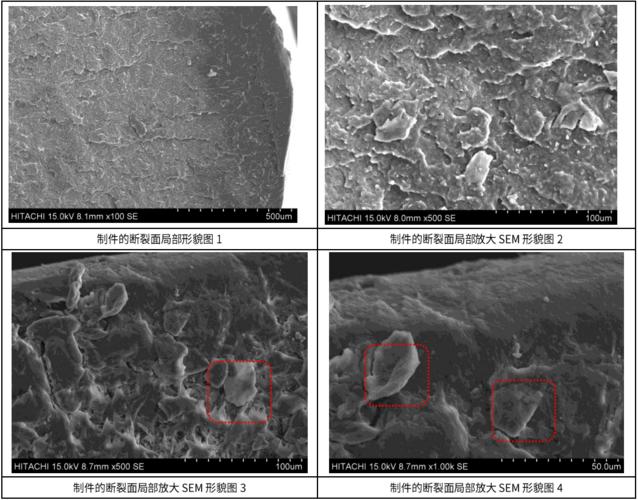
把断面切下来看电镜,原来正常工艺下几十纳米的晶核,温度错了之后,长成了几微米的大球晶。受力的时候直接就从球晶边界裂了,冲击能不低吗?
结晶温度从来不是一个固定值
很多刚做工艺的新人,甚至干了五六年的老工程师,都默认结晶温度是材料手册上印的那个数,抄到工艺卡上就万事大吉。
说实话,哪有这么简单。
结晶本质就是聚合物分子链从乱缠的无定形态,攒在一起排成规整结构的过程。温度是这个过程的动力:温度太高,分子链动得太厉害,排不起来;温度太低,分子链动不了,也排不起来。所谓的结晶温度,就是这个过程刚好能最快最均匀发生的温度区间,不是一个点。
更何况,你的配方加了成核剂,整个体系的结晶温度会往高走三五度;你产线有剪切,剪切本身会促进成核,结晶温度又会变;冷却速度不一样,结晶温度差个三五度太正常。
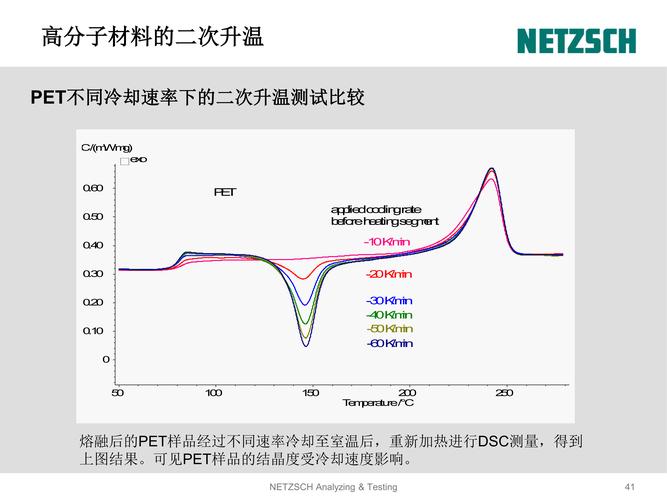
DSC测出来的峰值结晶温度,是每分钟升/降10℃的条件下测的。你产线挤出来,一分钟降几十度,实际结晶温度肯定和实验室不一样。直接抄DSC的数,能不出问题?
工艺调试里的结晶温度边界
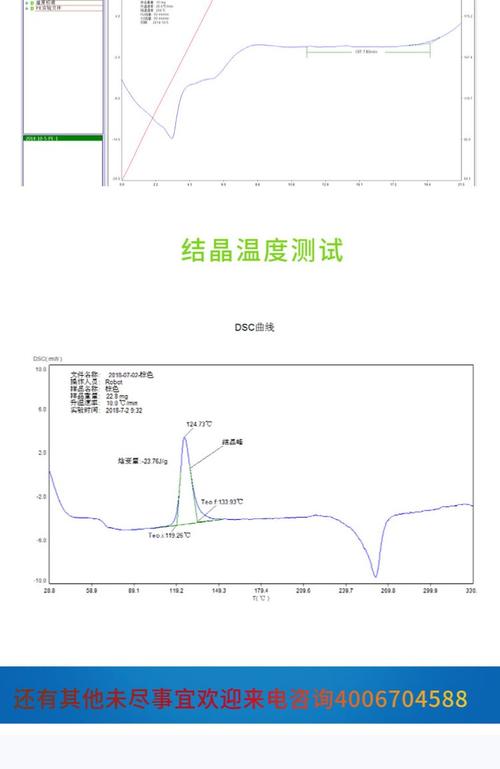
我调工艺的时候,从来不会直接用手册给的数。第一步肯定是先摸自己产线的实际结晶区间。
怎么摸?不用搞太复杂,取不同温度下做出来的样,测结晶度,看晶型大小,找性能最好的那个区间,就是你的结晶温度。
这里说几个我踩过坑的边界:
第一,厚壁制品别用统一的结晶温度。表皮冷却快,芯部冷却慢,表皮要低一点,芯部要高一点,你要是整个模具都开一样的温度,不是表皮发脆就是芯部缩孔,这个我吃过亏。
第二,原料批次换了,哪怕熔融指数只变了0.5,结晶温度也要重新调。分子量分布变了,能结晶的分子链数量就变了,最佳温度自然变。
第三,不是所有产品都要追求完全结晶。有时候你要柔性,就要故意把温度往低了调,让一部分保持无定形,结晶度降下来,韧性自然上去。反过来,你要模量要耐热,就得卡在最佳结晶温度,让结晶度拉满。
上次那个客户的案子,最后就是把那一段机筒的温度降了6度,刚好落在我们要的结晶温度区间,没换配方没换设备,性能直接回到了原来的水平,一分钱没多花。
干材料工艺这么多年,最深的感受就是,很多大问题,根源就是某个不起眼的小参数差了几度。结晶温度就是最典型的那个,看不见摸不着,工艺卡上往往就写一个数,没人当回事,出了问题又找破头。
也就这样。没什么神奇的,多摸,多测,别抄作业。
