2026-10-09 15:46:06 分类:材料工艺
去年东莞那家转做可降解餐盒的工厂,进了12吨符合国标要求的聚乳酸原料,供方提供的熔融指数报告清清楚楚写着13.2g/10min,刚好卡在采购合同要求的12-15区间里。结果上机开模,一半料堵在流道里走不动,粘模粘得拆模清理清了四个小时,最终废了三吨多料,老板蹲车间门口抽了一下午烟,连着骂了三天检测机构。
熔融指数测的到底是什么
说白了就是高温高压下,十分钟挤出来的塑料重量。标准操作就是,料筒加热到指定温度,投进去固定重量的料,加上固定重量的砝码,用规定刀口切掉挤出的料,计时十分钟,称剩下挤出来的料重,读数就是熔融指数。很多采购、工艺工程师把这个当流动性的金标准。
错的离谱。
我干工艺十五年,最早在中石化改性车间待过,同一款料,换两台不同使用年限的熔融指数仪,读数差出30%太正常。
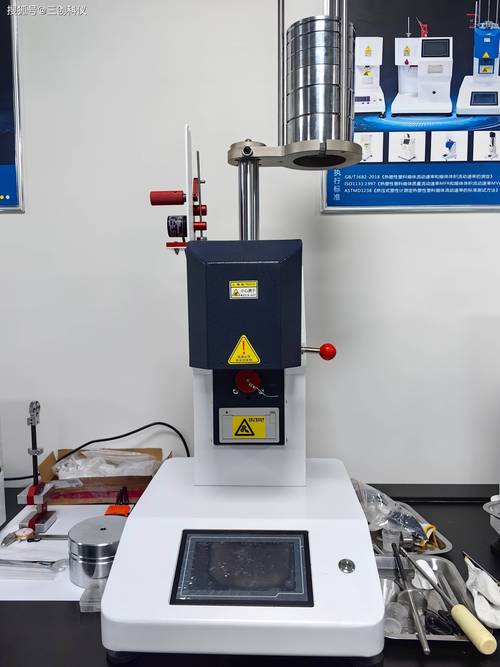 工业实验室熔融指数仪现场测试图
料筒内壁用久了磨损出0.1mm的公差,读数直接飘15%。测试员切料的时候快半秒慢半秒,读数又飘5%。就这点累积误差,放到量产开模里,就是整批报废的结局。很多工厂图省事,直接把熔融指数区间写进采购合同,卡死指标再收货,说白了就是找个便宜的门槛,真出问题,全靠调机师傅现场撞大运。
为什么指标合格还出问题
核心问题就在这里:熔融指数测的是极低剪切速率下的流动性能。你知道实际注塑成型的剪切速率是多少?普通薄壁注塑是100到10000每秒,熔融指数测试的剪切速率,通常不到1每秒。差了整整三个数量级。就像你慢走的时候测出来的阻力,能代表你跑百米的阻力?完全不是一回事。
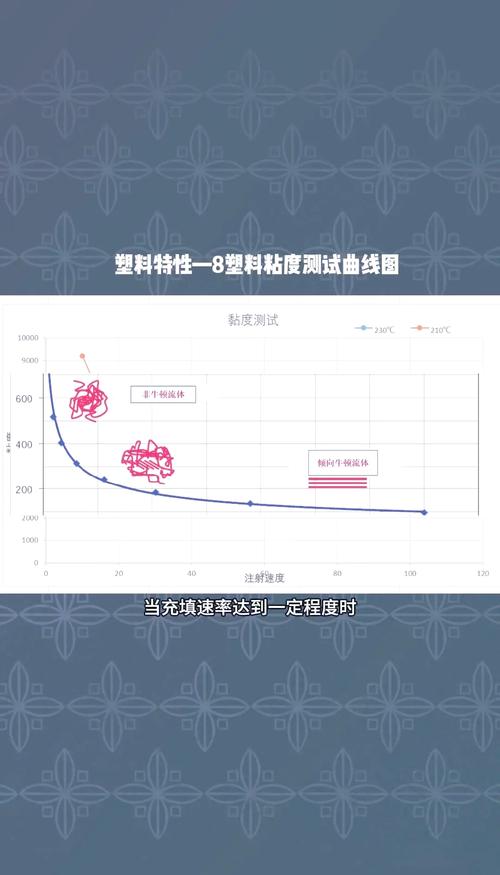 不同分子量分布塑料剪切粘度对比图
前年我帮余姚一家改性厂解决客诉,两款PP料测出来熔融指数都是18g/10min,指标一模一样,一款是低分子量宽分布,一款是高分子量窄分布,拿到同一条线同参数注塑,宽分布的薄壁餐盒全缺胶,窄分布的反而充模饱满,合格率98%。实测发现,两种熔融指数相同的料,分子量分布差两倍,高剪切下的加工粘度能差出一倍。一倍的差距,放到流道里就是天差地别。
说实话,现在九成以上的中小加工厂,采购只看熔融指数,根本不问分子量分布,更不会花钱测流变曲线,这不撞鬼才怪。很多时候出了问题,怪原料不纯,怪模温没调好,其实从选料的时候就错了——熔融指数从来就不是加工性能的通行证,顶多算个入门筛选的筛子。
行业绕不开的死结
 行业绕不开的死结
说了这么多,所有人都知道熔融指数不准,为啥还在天天用?说白了就是成本问题。测一次熔融指数,十块二十块,十分钟出结果,随便找个化验员就能做。测一次完整的流变曲线,小几百块,等大半天,中小厂根本耗不起,更别说加到原料成本里转给下游,客户根本不接受。
还有更扯淡的,现行的国家标准,到现在都没解决不同仪器之间的读数可比性问题,你这边测出来12,我这边测出来15,双方各拿各的仪器扯,扯到最后还是各让一步降价解决。
更麻烦的是现在的新材料,可降解塑料、填充改性料、玻纤增强料,这些非均相体系,熔融指数天生测不准。加了20%碳酸钙的PP,填料会沉在料筒底部,加压挤出的时候,先出纯树脂,后出高填充料,十分钟挤出来的总重量,根本代表不了真实的加工流动性。我早年实测过,加30%玻纤的PA6,同一款料连测三次,读数从8g/10min跳到15g/10min,差了快一倍,你说该信哪个?
热稳定性差的聚乳酸更离谱,料筒里预热五分钟就开始降解,分子量掉一半,熔融指数直接涨一倍,你测出来的根本不是原料的流动性,是降解之后的废料流动性。这不纯扯淡吗?
不过话说回来,全行业找了几十年,到现在都找不到一个比熔融指数更便宜、更通用的替代指标。明知道它漏洞百出,还是得接着用。上游不愿加成本改标准,下游不愿多花钱测新指标,就这么凑合用,出了问题各打五十大板,转头还是看熔融指数收货。
别拿熔融指数当万能神药,上机出问题先别急着骂原料,想想是不是从一开始,就被这个用了几十年的老指标骗了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:熔融指数:被塑料加工行业高估的万能指标
文章链接:https://yqhljx.com/list_11/4086.html
