2026-10-09 07:22:04 分类:材料工艺
去年冬天给一家半导体客户调碳化硅切片工艺,出了个邪门的问题——切好的毛坯晶圆,摆放在恒温恒湿间里,不到二十四小时,近三成边缘自动开裂。一开始所有人都归因为线锯张力给大了,降了五个点张力再试,开裂率只降了不到十个百分点。没人往应力那想?也不是,就是觉得应力分析那套是实验室玩的,产线问题哪那么复杂。
开裂片里看不见的力
耗了快一周,试样废了二十多片,终于有人提,拉去做XRD应力扫描吧,看看里面到底攒了什么东西。
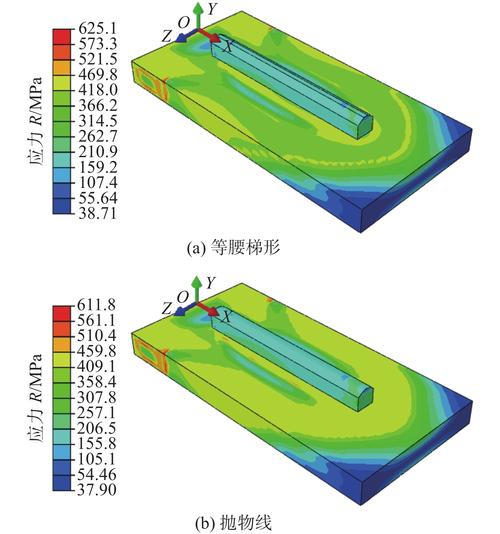 碳化硅切片边缘开裂残余应力云图
出图那天大家都愣住了。靠近切割面的表层,攒了近200MPa的残余拉应力,芯层反而是压应力。你掰过塑料直尺吧,把它弯成C形,凸面受拉,凹面受压,一松手就弹回去,这个晶圆切片的应力分布,就是一模一样的状态。切割完成后,线锯的外力撤掉,内应力开始释放,整个片就往拉应力那侧翘,边缘的拉应力越攒越大,超过碳化硅的断裂强度,啪就裂了。
说实话,很多入行没久的年轻工程师,对这个东西没概念。应力到底是什么?不是课本里那堆冰冷公式,你拿个铝块反复折,折个三四次就断了,断口那攒的就是应力。一块热处理完的钢板,放着不动自己弯了,那是应力释放的结果。剩下来没释放、锁在材料内部的就是残余应力,我们做工艺说的应力分析,十有八九就是跟残余应力打交道。
之前碰到过更邪门的,刚镀完硬铬的轴,放仓库三个月,镀铬层自己整块掉下来。谁能想到是镀层和基体热膨胀差出来的应力。
工艺中应力的核心来源
其实做工艺久了你会发现,应力没那么玄乎,绝大部分工业场景里,应力来源就三类。
第一类是温度梯度带来的热应力。任何材料受热胀冷缩,如果你加热冷却的时候,各部分温度不一样,收缩膨胀的程度不一样,互相拉扯就攒出应力。焊接、热处理、镀膜,都是这个路数。
第二类是机械加工带来的形变应力。切、磨、抛、锻打,只要你给材料加外力让它发生塑性形变,形变完没完全恢复,就会留下残余应力。我们开头说的切片,就是这个情况。
第三类是相变应力。材料发生晶体结构转变的时候,大多伴随体积变化,比如钢淬火的时候,奥氏体转马氏体体积变大,内部互相挤,就攒出应力了。
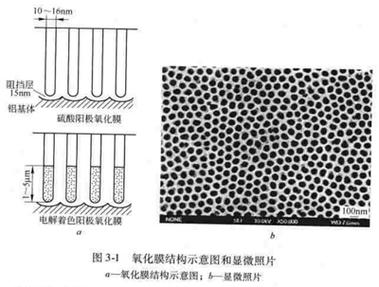 阳极氧化膜与基体界面应力分布示意图
之前做铝合金阳极氧化,客户说氧化层硬度符合要求,就是做完放一周就掉膜,找不出原因。测了应力才知道,十几微米厚的氧化层,和铝合金基体的热膨胀系数差三倍,冷却到室温之后,氧化层里的拉应力快到300MPa(示例值),早就超过了氧化层和基体的结合强度,等于自己把自己扯下来了。哦,原来问题在这。
应力分析要落地,不能只出报告
 应力分析要落地,不能只出报告
很多人对应力分析有误解,觉得就是花大价钱测个云图,往报告里一放就完事了。不对,我们做工艺的,应力分析的终点永远是解决问题,控制应力在你需要的范围。
还是说回开头的晶圆开裂。测完应力知道问题出在进给速度,进给越快,线锯挤压损伤越深,应力差越大。那直接降进给行不行?当然行,但是产能直接砍半,客户接不住,成本涨太多。
最后改的方案也简单,切片完增加一道120℃(示例值)的低温退火,保温四个小时,就让表层的残余应力慢慢松驰掉,测下来应力降了快八成,开裂率直接降到1%以下,进给速度不用动,产能没影响,只多了一道低成本工序,皆大欢喜。
不过话说回来,退火也不是万能的。如果工件厚度超过50mm,应力梯度大,退火只能消掉表层近十分之一的应力,芯层的残余应力基本动不了。这就是边界,你得清楚你的方法能干什么,不能干什么。
还有一点很多人搞反,应力不是全是坏东西。我们用的钢化玻璃,故意在表层做了几百MPa的压应力,遇到外力的时候,先抵消外力带来的拉应力,强度直接翻三倍都不止。所以应力分析不是只找坏应力,是帮你把应力放到你想要的地方——需要强度你就攒压应力,需要尺寸稳定你就消残余应力,就这么简单。
前几天还有个做3D打印的朋友找我,说打印的钛合金结构件,做完机加工就变形,调了无数次机加工参数还是不行。我让他先别瞎调参数,先去打个整体残余应力分布,看看打印完埋了多少应力在里面。到现在还没回我,估摸着十有八九就是应力的锅。
做材料工艺快二十年,见过太多莫名其妙的失效,挖到底,大半都绕不开应力。看不见摸不着,但真能决定一个零件能不能用,一条工艺线能不能跑通。就是这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从开裂晶圆说起:材料工艺中的应力分析
文章链接:https://yqhljx.com/list_11/4067.html
