2026-10-09 01:03:02 分类:材料工艺
去年帮客户做汽车电子的失效分析,三批成品出厂检测全合格,放在库房存储三个月,拿出来测,12%的板子出现了信号开路。
拆开失效位置看,焊点周边蒙着一层淡灰色的絮状物,擦不干净。
就是晶须。
显微镜下的诡异细毛
一开始我也以为是助焊剂残留腐蚀,换低倍数显微镜扫了一圈,没看出异常,放大到500倍才看清真相——一根根挺直的针状单晶,从焊点边缘往外面扎出来。最长的那根接近半毫米,细的直径不到1微米,密密麻麻挤在一起,看起来真像细毛。
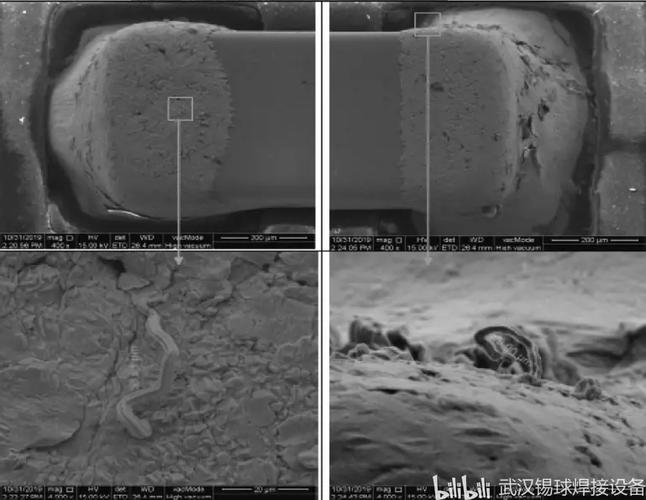 电子焊点表面锡晶须显微镜照片
这次的失效不是常见的晶须搭桥短路,很多人不知道吧?晶须还能拉崩焊点。长晶须的位置在电路板过孔的焊盘边缘,晶须不断往外长,相当于把焊锡层一点点往外面挤,时间久了,焊锡和铜箔之间的界面直接被拉脱,线路就断了。
说实话,做材料工艺快十五年,见过晶须导致短路的,第一次见晶须拉脱焊点开路的。涨见识了。
晶须生长的核心,从来都是应力
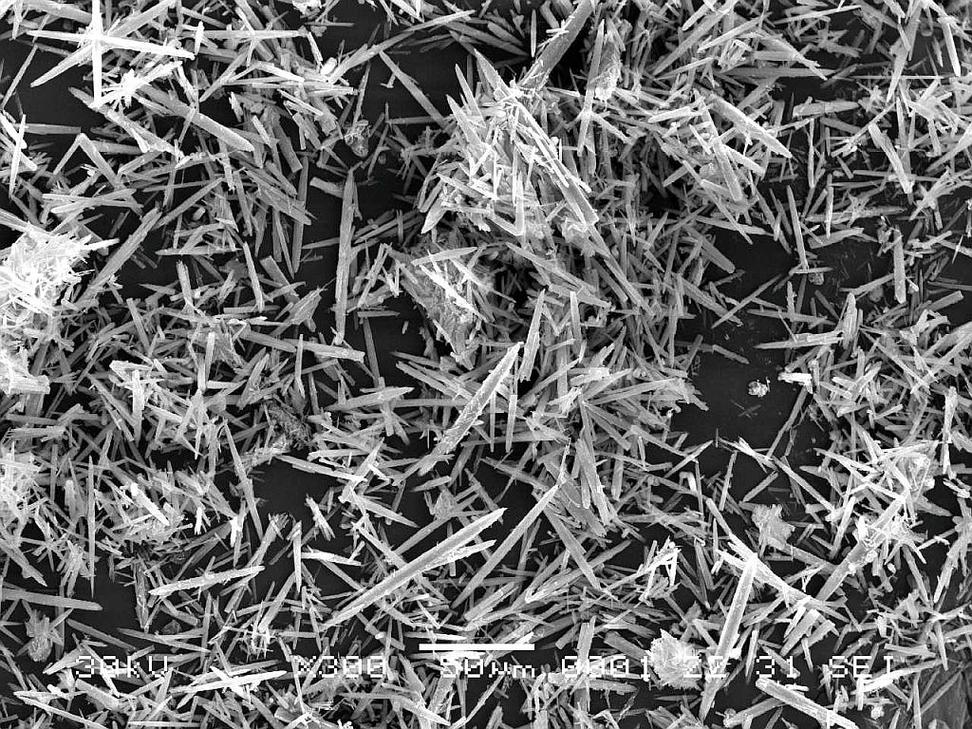 晶须生长的核心,从来都是应力
别翻教科书抄定义,晶须就是从金属表面自己长出来的单晶细丝,本质是内部应力推着原子扩散,在表面结晶成核长大。
不是什么新鲜东西,镀锡层、镀锌层甚至铝镀层都能长,电子行业最头疼就是锡晶须。
很多文章说无铅焊料导致晶须问题,其实不对,有铅焊料也会长,只是铅原子会钉住锡的晶界,卡住锡原子的扩散通道,长出来的晶须细又短,长到几微米就停了,够不成威胁。现在禁铅,纯锡或者锡银铜焊料没有这个阻挡,应力攒着,锡原子随便跑,就能长到几百微米。
应力哪里来?说几个工程上常见的,没有教科书那种虚的。第一个,铜基底向镀锡层扩散,生成Cu-Sn金属间化合物,这个反应体积会涨,硬生生在镀锡层里挤出压应力。第二个,回流焊冷却太快,热胀冷缩,焊料收缩不均匀,残留内应力。第三个,电路板分板、组装的时候弯折,给焊点附近的镀层攒了塑性变形的应力。我之前碰过一个案子,客户为了提高产能,把回流焊冷却速率从每秒2℃调到每秒5℃,结果半年后晶须失效比例涨了十倍。
不是说有应力就一定长晶须。应力不到临界值,或者温度太低锡原子扩散不动,都长不起来。所以很多晶须失效都是出厂大半年甚至好几年才爆发,防不胜防。
工艺防晶须,都是取舍
很多人一提到防晶须,第一反应就是镀锡之前先镀一层镍阻挡层,挡住铜扩散,从根源减少应力生成。
有用吗?当然有用。但成本涨了不止一点,焊接性也会降,很多做消费电子的小厂接受不了。我们这几年试了好几个低成本的改法,有两个确实能用,也说下边界。
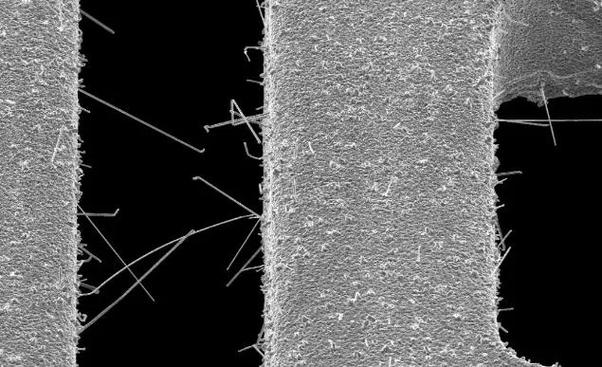 不同冷却速率处理后镀锡层晶须对比图
第一个,回流焊后慢冷。把冷却速率压到每秒1℃以内,让焊料内部的应力慢慢释放,不要一下子冷却把应力锁在里面。我们做老化试验估算,这个改法能把最长晶须的长度压到原来的十分之一,大部分长到10微米以内就停了,对于焊盘间距大于0.3mm的产品,足够用。坏处就是回流焊节拍慢了,产能降一点,自己算帐就行。
第二个,焊料里加少量晶界改性添加剂。比如加1%左右的铋(示例),不用多,就能钉住锡晶界,减慢锡原子的扩散速度。只要晶须长速慢下来,产品过了寿命周期,它还没长到危险长度,就达标了。边界是什么?加太多铋,焊料熔点降太多,润湿性也会差,你得卡着量调,不能瞎加。
不过话说回来,现在很多微型化产品,焊盘间距做到0.2mm以内,哪怕10微米的晶须都可能出问题,这种场景,该镀镍还是得镀镍,没有什么低成本捷径可走。我之前试过给镀锡层加抗氧化有机涂层,结果涂层把应力锁得更死,晶须长的更凶,白忙活了一个多月。
到现在我也没摸到什么一劳永逸的办法,晶须这个东西,就是工艺里的隐形刺客,你不把应力控明白,它不知道什么时候就出来扎你一下。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:锡晶须:焊点开路里藏着的隐形杀手
文章链接:https://yqhljx.com/list_11/4053.html
