2026-10-08 22:28:00 分类:材料工艺
去年帮苏南一家做保温卷材的工厂调气凝胶新工艺,驻厂待了三周,最大的感受是——网上讲了一万遍气凝胶的纳米多孔结构有多神,到了产线才知道,90%的不合格品都死在最后一步干燥上。
车间里摸出来的反常
一开始我们按实验室给的配方做,硅源、催化剂、成胶时间卡得丝毫不差,湿凝胶测出来孔隙率挺好看,结果干燥完切样测导热系数,直接比实验室样高出0.02 W/(m·K),客户拿到手直接皱眉头——这个参数过不了锂电仓保温的标准。
谁都没想到问题出在哪。有人说硅源纯度不够,换了进口硅源重开,还是不行。有人说成型的时候压力不对,调了压机的保压时间,变化不大。
说实话那几天天天蹲在干燥窑出口捡废样,手摸都摸出区别来了:同一窑出来的料,边料比芯部硬,导热系数也更高。
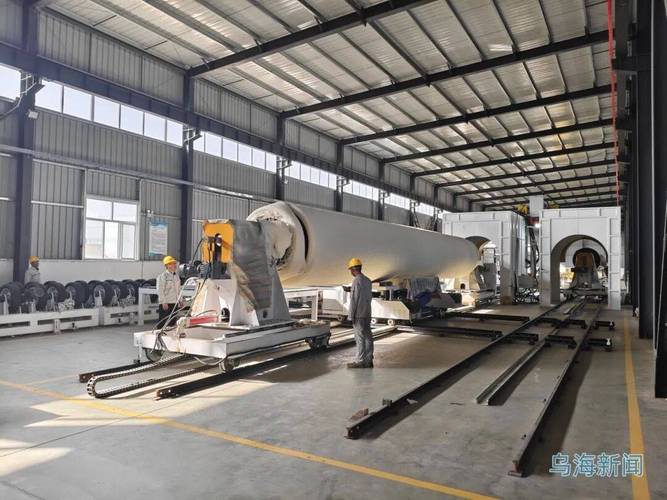 气凝胶产线湿凝胶坯料出料现场
拆了坏样看,边料的水蒸发得快,纳米孔全被挤塌了,只剩下密实的硅骨架。芯部干燥慢,孔保住了,性能就合格。原来不是成胶的问题,是干燥过程里的毛细管力,把纳米孔隙给挤没了。
超临界干燥为什么推不开
解决毛细管力塌孔的办法,最早就是超临界干燥。把湿凝胶里的溶剂换成二氧化碳,升温升压到超临界状态,没有气液界面,也就没有毛细管力,最后慢慢泄压排出来,孔全保住了。
性能确实好。我见过实验室做出来的气凝胶,导热系数比空气还低。但放到产线,全是问题。
估算下来,一条能做1.2米宽卷材的超临界干燥线,固定投入是常压干燥线的7倍不说,每批次处理都要升压保压泄压,前前后后要七八个小时,产能根本拉不上去。更头疼的是超临界用的二氧化碳是高压易燃易爆介质,整个车间的消防等级要提三级,很多工业园区根本批不下来。
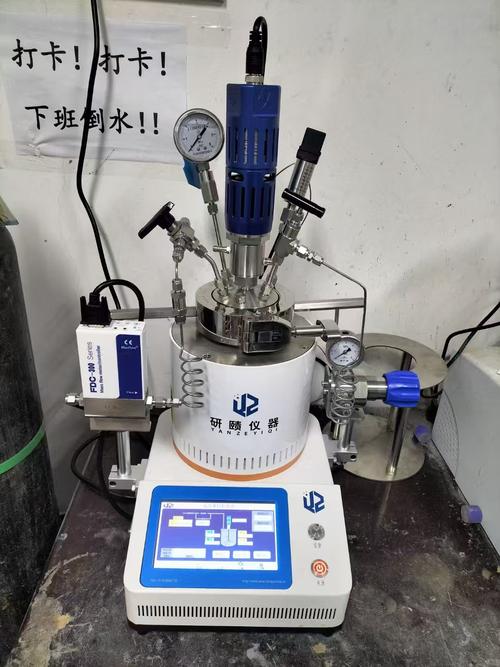 超临界二氧化碳干燥釜进料口实拍
不过话说回来,也不是完全不能做。做航天或者军工的小批量件,超临界没问题。做建筑保温、锂电储能这种要几公里卷材走量的,超临界的成本根本打不下来。一斤气凝胶卖你两三千,谁用得起?
常压干燥的坑都在哪里
 常压干燥的坑都在哪里
现在走量的气凝胶,基本都是常压干燥路线。原理说起来简单,就是提前给孔的内表面做疏水改性,把水换掉,降低表面张力,再慢慢升温干燥,让毛细管力小一点,不至于把孔压塌。
说起来简单,做起来全是坑。第一个坑就是改性均匀度。湿凝胶是十几毫米厚的整块坯,改性液要渗到芯部每一个纳米孔的内壁,少一分钟都不行。我见过很多小厂为了省时间省改性液,只改了表面,芯部还是亲水的,一干燥芯部的孔全塌,成品性能不均匀,测样的时候刚好抽到好的地方,批量出货就出问题。
第二个坑是收缩率。就算改性到位,干燥的时候多少还是会收缩,行业估算,收缩率控制在5%以内才算合格,很多小厂做出来收缩能到10%,你要10mm厚的成品,出来只有9mm不到,保温效果直接打折扣,客户安装的时候也对不上尺寸。
还有一个很容易忽略的点,改性用的硅烷偶联剂,残留太多会跟后续复合的玻纤布、聚氨酯胶起反应,放三个月就开胶分层。我们去年碰到过一批货,出厂检测全合格,放了半年送到项目上,一撕就开,最后全拉回来报废,亏了小一百万。
现在行业里都在找新的改性工艺,比如用超临界先改性再常压干燥,成本降了一些,但稳定性还是不行,批次之间的性能波动能到10%,还是没法大规模铺开。
很多人说气凝胶是下一代保温材料,我倒觉得,下一代什么时候来,不取决于我们能做出多牛的实验室样品,取决于能不能把干燥这一步的坑都踩平,做出稳定、便宜的大货。至少现在,路还没走完。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:气凝胶:卡脖子的不是纳米孔,是干燥
文章链接:https://yqhljx.com/list_11/4047.html
