2026-10-08 20:44:50 分类:材料工艺
去年帮兄弟单位排查透波件失效,折腾了快两周,最后问题落在所有人都没当回事的石英纤维预处理上。
开裂断口里的异常纤维
一开始所有人都觉得是树脂基体和纤维的界面脱粘,毕竟透波件工作温度变来变去,热胀冷缩扯坏界面太常见。
切了断口喷金,上电镜。
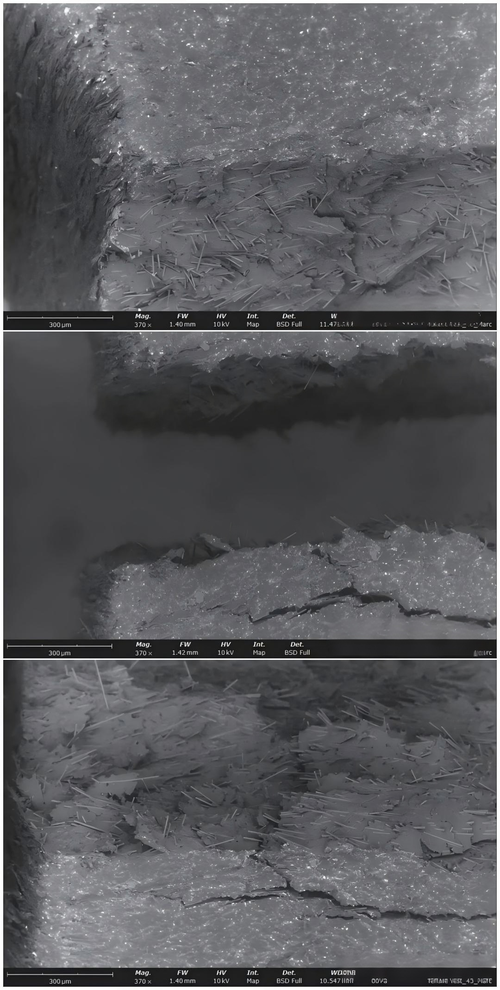 石英纤维断口扫描电镜图
放大五千倍,我盯着屏幕愣了五分钟。不是界面的问题,是纤维本身坏了。每十根里面就有两三根带着纵向的细碎微裂纹,裂纹顺着纤维轴向走,不是受力拉断的痕迹——分明是纤维做预处理的时候就已经出了内伤。
很多人觉得石英纤维不就是高纯度二氧化硅拉的丝吗?杂质少,介电常数低,强度够高,直接用不就完了?哪有这么多事儿。
说实话,真做过工艺的都知道,坑全在细节里。最麻烦的就是表面羟基。
石英纤维拉制出来,表面会残留大量羟基,哪怕是干态存放,也会慢慢吸潮。放到高频透波环境里,羟基的极性会直接把介电损耗拉上去,透波率掉个七八个点都是少的。更麻烦的是,高温下羟基会慢慢脱除,留下孔隙,应力集中就从这里开始,裂给你看。
脱羟基工艺的试错边界
解决羟基问题,最直接的办法就是高温烧结脱除。我们一开始查资料,给的参数都是千度以上烧几小时,说羟基能脱干净。
我们直接按这个参数开炉烧了第一批次。
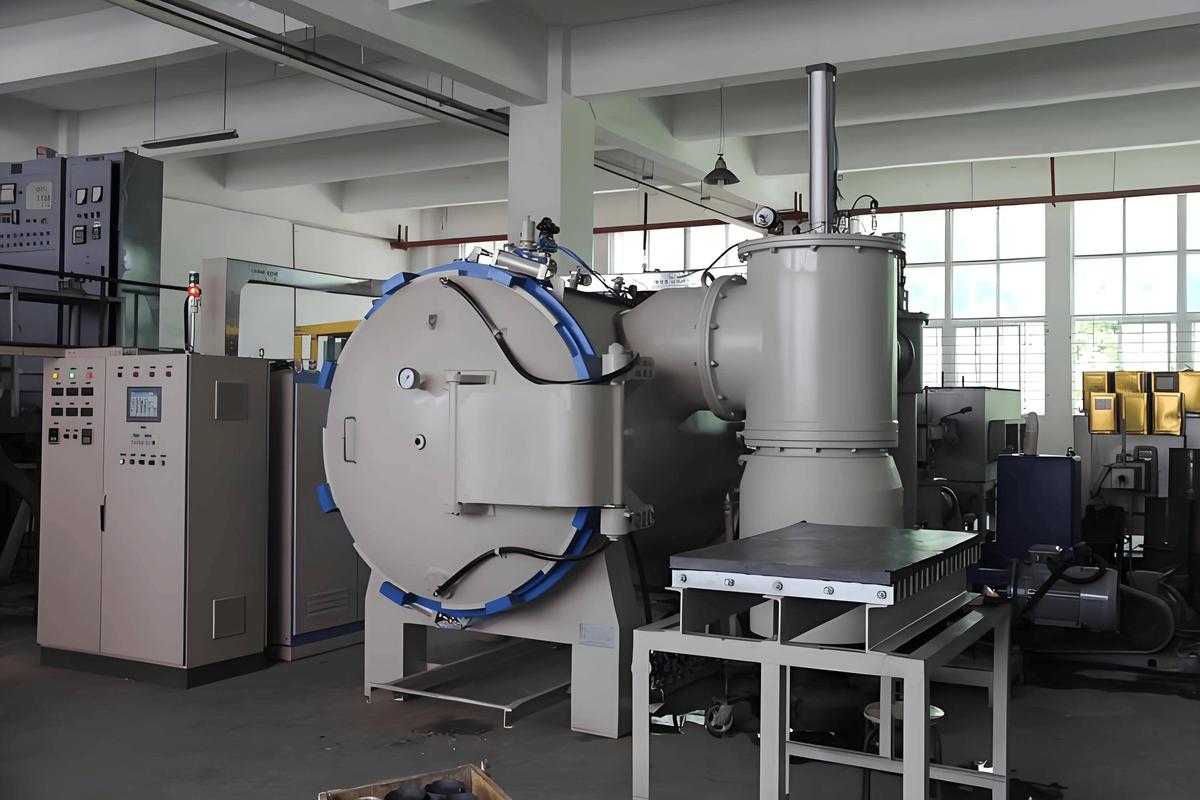 连续石英纤维高温烧结炉内部
烧完拿出来测强度,直接傻了。原始纤维强度估算有3.5GPa,烧完只剩不到2GPa,掉了快一半。
说白了,大家都知道高温脱羟基,没人跟你说,温度超过900度之后,石英纤维会慢慢晶化。无定形的二氧化硅开始长出晶粒,晶粒长大就会产生内应力,纤维变脆,强度掉得飞快。
那三公斤预浸料直接废了。还是特批的高纯料,肉疼。
降温度,改工艺,从800度开始试,每20度一个梯度,每个梯度烧不同时长,烧一炉测一次羟基含量,测一次强度。试到第八炉才摸出一点门道:温度不够,羟基脱不干净,哪怕烧十二个小时,羟基含量还在0.5%以上,满足不了要求。温度超过900度,哪怕只烧半小时,强度掉的就超过接受范围了。
最尴尬的就是卡在850度到880度这个窄区间里,差十度,性能差出一个等级,炉温稍微飘个五度,整炉料就废,对产线的控温要求高到离谱,小厂根本玩不起。
能用就是好的:妥协出来的稳定工艺
 能用就是好的:妥协出来的稳定工艺
不过话说回来,工程上哪有百分之百完美的方案,最后我们定的是分段升温快速降温的路子。
先400度低速升温,把纤维表面的吸附水和杂质先排干净,避免起泡。然后半小时升到860度,保温一小时,直接通干燥惰性气体快速降温到600度以下,再出炉。
这样出来的纤维,羟基含量估算在0.3%左右,刚好满足我们的要求,强度只掉了不到15%,界面结合力也够。
现在用这个工艺做出来的纤维,已经在好几个项目上用了,没再出过类似的开裂问题。
还有人提氟化改性,把表面羟基替换成氟,羟基含量能降到0.1%以下,介电性能更好,可成本直接翻三倍还多,除了极少数极端场景,根本没人用得起。
我们现在还在试等离子体气相脱羟基,不用高温烧,理论上不会让纤维晶化,目前做了小试,性能波动还是大,有时候整批都好,有时候一半不合格,还没摸准稳定的参数。
做材料工艺就是这样。哪有什么从理论到成品顺顺当当的好事,都是在成本、性能、稳定性之间来回妥协,抠一点一点的细节,抠出来能用的方案。很多时候你拼尽全力,也只是拿到一个刚好够用的结果,可就是这点刚好够用,不知道要废掉多少料,熬多少夜才能拿到。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:石英纤维:烧结炉里抠出来的细节
文章链接:https://yqhljx.com/list_11/4043.html
