2026-10-07 21:03:53 分类:材料工艺
去年冬天跟产线盯汽车门槛样件,脱模那一刻心凉了。靠近锁扣的位置,裂了一道两厘米长的缝。那是我们改了第四次的方案,所有人都盯着那道缝,没人说话。
预浸料铺层:差五度就是报废
最开始所有人都往树脂上找原因。是不是粘结剂配方不对?是不是固化温度不够?换了两批不同官能度的树脂,换了三次固化曲线,再做,还是裂在同一个位置。说实话,那阵子天天泡在实验室,切样抛片,眼睛都花了。
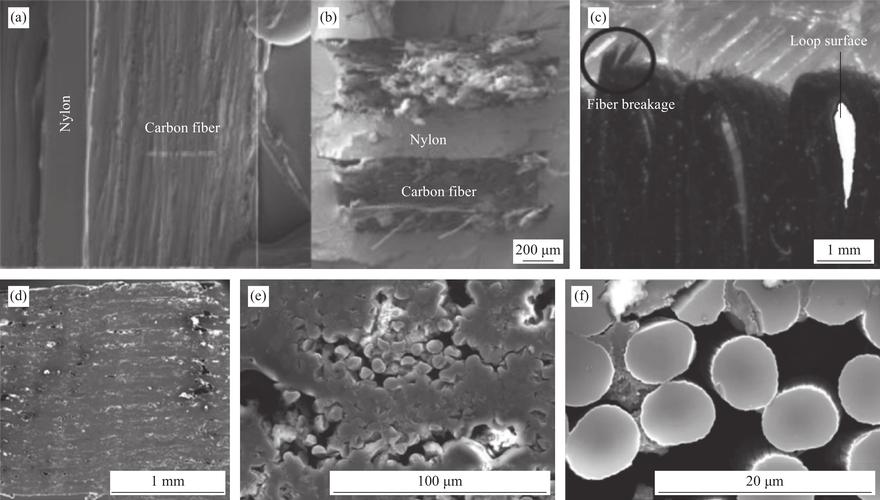 碳纤维复合材料铺层错位失效微观电镜图
后来做层间剪切测试,才发现强度比预期低了28%,估算下来,刚好差出了开裂的余量。顺着往下查铺层记录,手工铺层的时候,工人对齐边缘,差了五度。就五度。受力方向不对,层间应力直接翻了一倍。很多人觉得碳纤维强度够高,差一点没关系,其实铺层方向的误差,对整体性能的影响,比你换一个低一个等级的碳纤维还大。自动铺带机也不是万能的,张力控制不对,预浸料会起皱,褶皱藏在层间,就是天生的裂纹源。哪怕只是一道头发丝宽的皱,受力的时候都会先从那里断。
模压降本:别栽在升温速率上
为了降本,现在很多项目都不用热压罐,转做模压成型。我们去年接的无人机翼梁项目,就是走模压路线,一开始为了赶产能,把升温速率从每小时50℃提到了每小时100℃,想着早点固化早点出件,结果拆模的时候尺寸对,放了一天,翼梁挠度差了1mm。就1mm。对于要拼气动外形的翼梁来说,直接报废。然后重新改,改了三次模芯,还是变形。
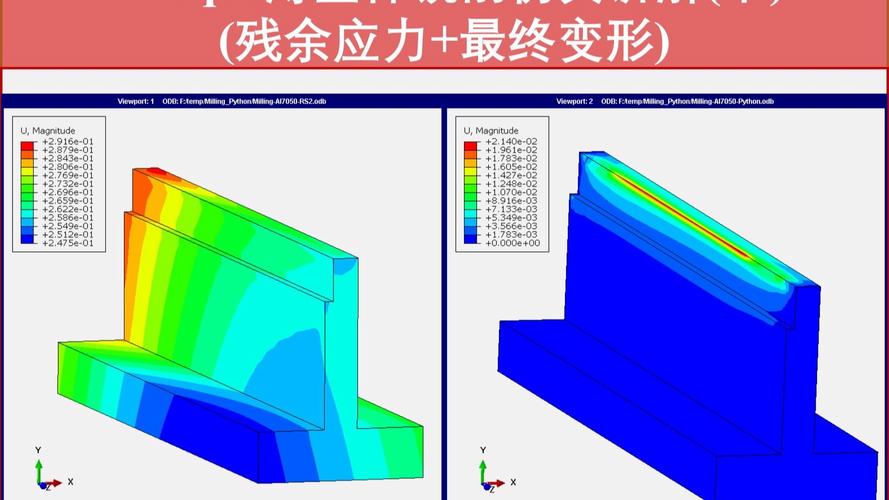 碳纤维复合材料模压翼梁残余应力变形检测图
后来测残余应力,才发现问题出在升温太快。树脂还没来得及充完模,也没把气体排干净,温度到了,直接凝胶了,内部的应力全闷在构件里,慢慢释放,就变形了。说白了,模压的优点是快,是便宜,但是你不能拿热压罐的经验直接套。热压罐升温和冷却都是慢节奏,应力能慢慢释放,模压升温快,你就得在恒温段多留时间,给应力释放留窗口。不信你试,同样的构件,恒温多留二十分钟,变形量能降七成。降本不是偷工减料,是在工艺上找平衡,哪一步省了时间,哪一步就得补回来。
孔隙:最容易忽略的隐形裂纹源
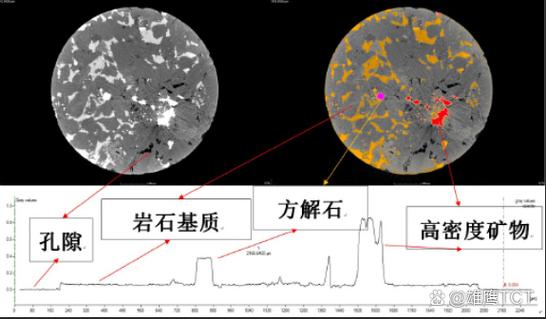 孔隙:最容易忽略的隐形裂纹源
做了快十年失效分析,我见过最多的断裂,不是碳纤维断了,是基体里的孔隙连成片,长成了裂纹。很多验收标准都说孔隙率小于1%就算合格,这话我现在都不信。孔隙不在多少,在位置。主受力区哪怕总孔隙率只有0.5%,只要连成片,就是定时炸弹。之前做风电叶片的剪切连接件,拉到设计载荷就断,断面切开一看,靠近模具壁的地方,一串小孔隙,早就连了缝。查原因,就是排气槽开错了位置,溢料口留小了,充模的时候气体排不出去,闷在了最该结实的地方。很多人做工艺,抽真空就是走流程,抽十分钟就封袋,其实预浸料放久了会吸附水汽和空气,多抽十五分钟,把这些气体抽出来,孔隙率直接降一半。真空袋漏个针孔大的洞,没人发现,整批件的孔隙率都会超标,这个坑我见过不下五次。
现在走出去,人人都在说碳纤维复合材料要替代这个替代那个,其实大多数人都没踩过这些工艺的小坑。材料本身的参数谁都能查到,但是把参数变成合格的零件,中间隔着几百次试错,一堆没人写在论文里的经验。不是什么大问题,就是一个个五度,一毫米,0.5%的小细节,把很多新项目拦在了量产门外。我现在带新人,第一件事不是教怎么看参数,是带他们去看报废件,摸那些开裂的断面,比讲十节课都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:碳纤维复合材料:我们踩过的成型工艺暗坑
文章链接:https://yqhljx.com/list_11/3989.html
