2026-10-07 20:13:46 分类:材料工艺
去年冬天跟产某热端部件的陶瓷基复材试制品,出窑后超声检测,12件里7件有内部分层。那天在探伤室蹲了一下午,脚都冻麻了。没人能想到问题出在纤维铺层那一步。
纤维不是越密越强
项目要求承受1600℃的高温,设计给的纤维体积分数是42%,比我们之前量产的高了10个点。设计师说,纤维是承力相,多加肯定没错。说实话,我当时也没反对,只是觉得哪里不对。做出来测强度,比32%体积分数的试样低了快15%(估算)。断口剖开,全是闭气孔。基体渗不进去,纤维之间留了一堆空坑,受力直接裂,一点增韧效果都出不来。
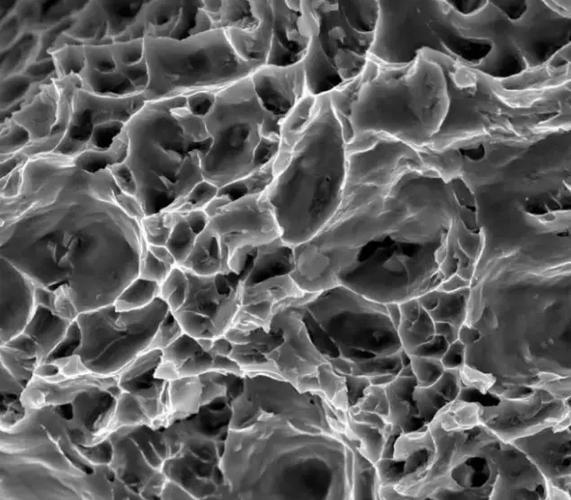 陶瓷基复合材料纤维孔隙缺陷金相图
很多刚入门的人都会陷进这个误区。陶瓷基复合材料的强韧化,靠的不是纤维多,是界面脱粘和纤维拔出。你把纤维堆太密,基体进不去,界面结合不对,外力上来直接把整个构件劈成两半,连纤维拔都拔不出来。还有,纤维铺层的时候,预成型体的透气性差一个数量级,后续渗基体的工艺全要改,牵一发动全身。不是说高体积分数不行,是你得有对应的工艺匹配,不然就是白给。
反应熔渗的坑,踩过才懂
现在做陶瓷基复材,主流工艺就那么几种,前驱体浸渍裂解周期长,成本高,做小批量试样还行,做大件真扛不住。反应熔渗快,成本低,适合量产,可坑太多。我之前做过一个长两米的构件,渗完硅,一端硬度2200HV,另一端才2010HV(估算),差了快10%。拆开看,靠近炉门的地方温度低了不到3℃,硅的流动性掉了一大截,渗进去的硅少,残留的碳多,硬度自然上不去。
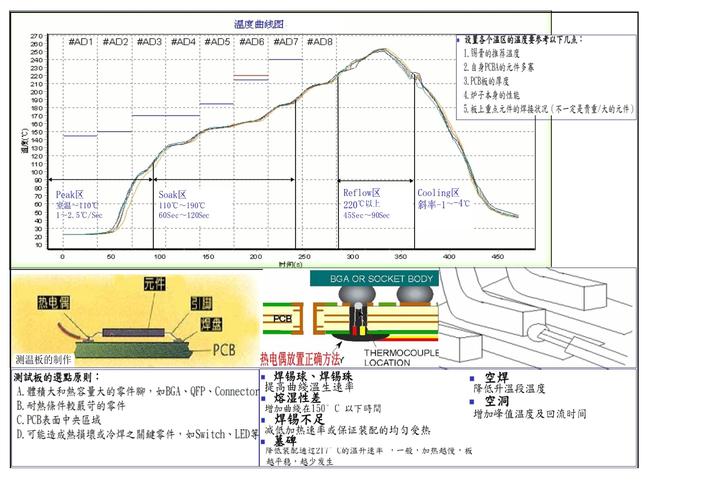 反应熔渗法陶瓷基复合材料产线炉温曲线记录图
行业里都说要把游离硅除干净,我反而有不一样的体会。对于一些要求抗热震的非热端部件,控制游离硅残留在3%到5%之间,反而能缓冲热应力,冷热循环次数能提两成。当然,要是在1200℃以上长期用,那确实不能留多,硅本身软化了就是大问题。所有的参数,都要看你的工况,没有绝对的好与坏。不过话说回来,熔渗法天生就适合做近净尺寸成型的大件,只要把炉温场控好,比PIP划算太多,很多人一提熔渗就说残留硅不好,其实是没摸到控参数的门道。
不起眼的环节才是杀手
 不起眼的环节才是杀手
上个月做失效分析,拿到一个试车后断的构件,断口全是纤维脆断,几乎没有纤维拔出。翻了所有记录,界面涂层厚度对,渗硅工艺参数对,成品检测强度也对。找了三天,最后翻到纤维预处理的记录,那天热处理炉的氧含量探头报警了,当班的小伙子嫌换探头麻烦,把报警掐了继续烧,氧含量超了0.2个百分点,SiC纤维表层被氧化,强度掉了快三分之一。谁能想到?就是这么个不起眼的小环节,废了三个月的功夫。
陶瓷基复合材料这个东西,就是这么矫情。性能从来不是靠最后那道检测给你兜着,是从纤维拆包开始,每一步的环境、温度、时间都不能错。纤维拆完包要放在氩气保护柜里,放超过一周,表面吸的水汽就能影响界面结合。烧结的时候升温速率快五度每小时,孔隙率就能涨两个点。
我现在带新人,从来不让他们先背公式,先去产线跟三次铺层,两次烧炉,出一次报废,就什么都懂了。哪有什么完美的工艺,都是一步步踩坑踩出来的。现在很多人炒新概念,我就一句话,先把放大生产的稳定性做出来,再谈性能。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:陶瓷基复合材料:我在产线摸出来的工艺边界
文章链接:https://yqhljx.com/list_11/3987.html
