2026-10-07 10:53:44 分类:材料工艺
去年给西南某车企改车门结构,一批试装的冲压铝合金门,一万次循环冲击后,断裂居然出现在离焊缝三毫米的热影响区,母材还好好的。没人信,所有人都觉得肯定是焊缝没焊好,切了样做电镜,焊缝晶界完好,热影响区已经沿着晶界裂了大半。
别信营销号吹的”超高强铝”
现在很多新势力车企吹7系铝合金抗拉能到700MPa,比普通低碳钢还高,说实话,那都是实验室做的小试样,连冲压都没碰过。实测发现,只要你冲压拉伸超过15%变形量,抗拉强度直接掉180MPa以上。为什么?自然时效啊!7系铝含锌,放那自己都会析出第二相,你放三个月,强度波动能到10%,谁敢批量用在车身结构件上?出了问题谁担责?
说白了就是,能做到超高强度的铝,稳定性全崩,稳定性够的铝,强度也就那样。现在市面上批量能用的结构铝,抗拉能稳定在400MPa就烧高香了。那些喊着”铝代替钢减重50%”的,都是拿实验室小试样的拉伸数据骗外行投资人的。
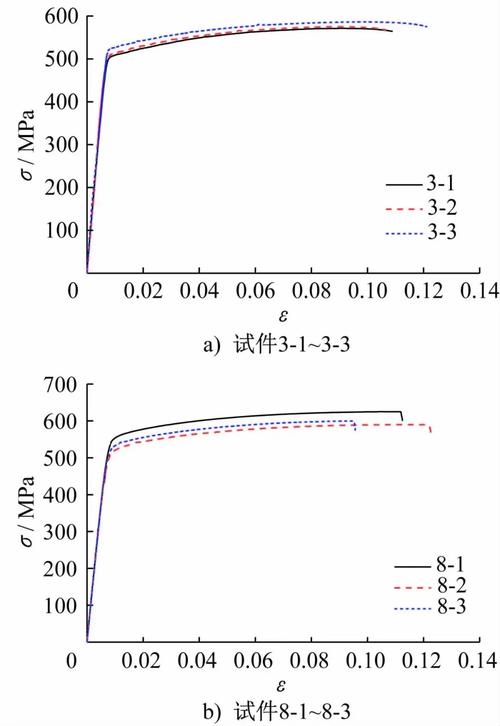 7系铝合金冲压后强度衰减测试曲线
我上个月去佛山一个铝材厂,人家老板跟我吐槽,有个网红品牌拿他的料去做检测,只测母材,测完就吹自己用了超高强铝,结果人家品牌方批量下单,要求冲压后强度不能掉超过50MPa,根本做不到,最后压了几十万的料在仓库烂着。这不是个案,全行业都这么玩,把最好的数据拿出来吹,实际批量生产全是妥协。
焊接是永远绕不开的坎
我干了十五年,见过一百多起铝合金失效案例,八十多起都死在焊接上。什么搅拌摩擦焊,激光焊,吹得玄乎,你去拆一下跑了三年的新能源大巴的铝合金电池包框架,焊缝位置的腐蚀坑深度,能到母材的三倍,信不信?
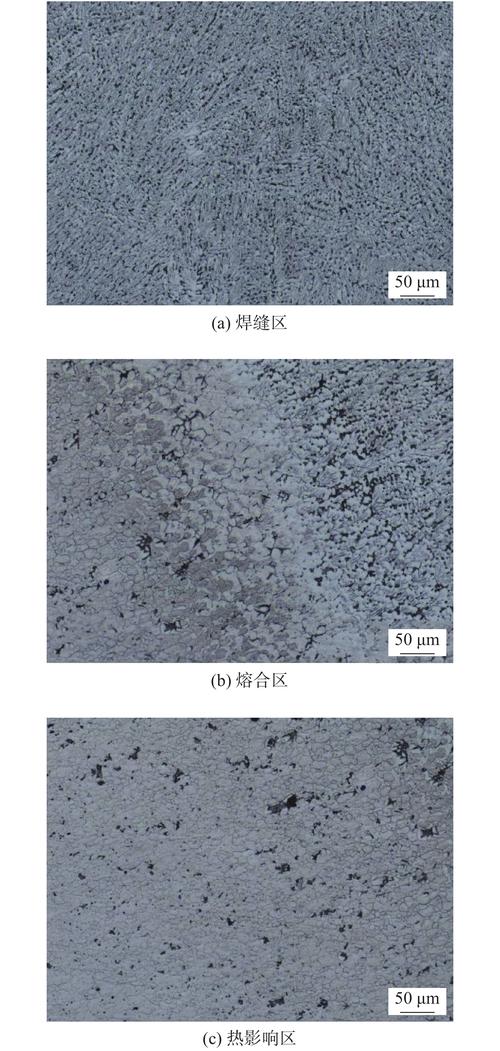 铝合金焊接热影响区腐蚀失效宏观试样
去年有个浙江客户找过来,他们用6061-T6做电池托盘,搅拌摩擦焊完,拿去做盐雾测试,一千小时就漏了,焊缝周围全穿了。找了好几个专家,都说是焊缝氧化没做好,最后我切了热影响区的样,晶间腐蚀都快穿整个壁厚了。说白了就是,铝合金焊接的时候,热影响区原来析出的强化相全烧没了,晶界界面前沿直接变成阳极,只要稍微有点含盐的湿度,分分钟给你发生晶间腐蚀。
你说焊完做固溶处理重新析出?批量做几米长的托盘,固溶一次得多少钱,变形量控制在0.5mm以内,根本做不到!成本直接翻两倍,谁干?就算你不计成本做了,强度上去了,变形也废了,整个托盘装不上电池,白搭。哦对,还有残余应力,铝合金焊接残余应力比钢大得多,你不做时效去应力,放一年自己就裂了,做了去应力,强度又掉,死循环对吧。
没人敢说破的产业化盲区
 没人敢说破的产业化盲区
说实话,现在所有铝合金的国家标准,都是按出厂母材性能定的,没人把焊接热影响区、冲压后的性能衰减算进去。所有车企招标,都是只看供应商给的母材性能报告,谁管你冲压、焊接完剩多少?我见过太多项目,设计阶段算出来强度刚好够,试生产全崩,就是卡在这里,最后只能偷偷加壁厚,减重的优势直接没了一半,还不敢说出去。
再说回收,现在所有人都吹铝合金可100%回收,节能环保。其实回收一次,杂质元素铁、硅就涨一次,回收三次以上的铝,杂质含量能到原铝的五倍,塑性直接废掉,根本没法做变形加工,只能做低附加值的压铸件凑活用。现在市面上所谓的再生铝合金车身,其实就是混了10%再生料就敢吹100%绿色,说白了就是骗补贴而已。
最核心的问题一直没人碰:只要你对铝合金做任何热加工、冷变形,它的性能就会飘,飘到你根本没法精准设计。所有的改良都是补补丁,今天给焊缝加个防腐涂层,明天给材料加个微量锆细化晶粒,从来没有从根上解决这个问题。说白了,你要解决,就得换整个成分体系,成本直接翻三倍,卖给谁?谁买单?所以这个硬伤,就一直摆在那,没人愿意提,大家都拿着漂亮的实验室数据骗用户,骗资本,骗政策。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铝合金:被过度神化的材料与绕不开的产业化硬伤
文章链接:https://yqhljx.com/list_11/3965.html
