2026-10-07 10:27:55 分类:材料工艺
去年给航空配套做小批量钛合金锻件,一连出三炉不合格,全是沿变形方向的贯穿开裂。
所有人头都大。
一开始顺着惯性找问题,是不是原料成分不合格?氧含量高了?还是氢脆?送去光谱,做了氢含量检测,杂质全在合格区间,纵剖整个锻坯也没看到明显偏析。
开裂真不是成分的锅
做失效分析磨金相的时候,我就觉得不对。裂纹沿着晶界走,晶粒粗大得反常,可我们坯料预热温度明明在相变线以下,怎么会长这么大的晶粒?
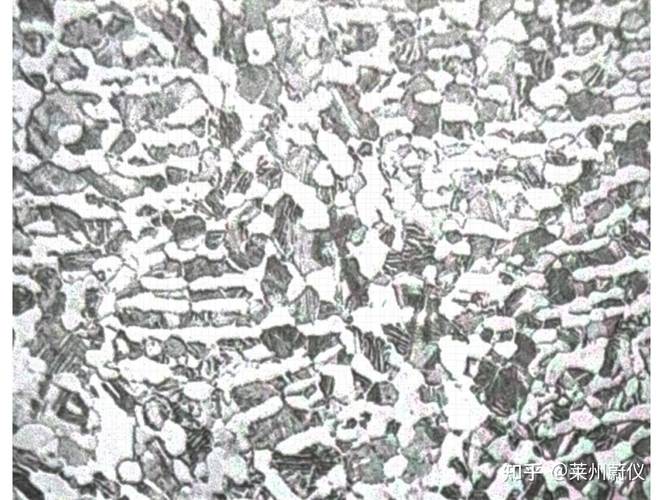 钛合金锻造开裂截面金相显微镜图
你说怪不怪,所有温度计测的坯料表面温度都对,那高温晶粒哪来的?
那天蹲在热处理炉边抽烟,突然反应过来——变形热。
被所有人忽略的变形热温升
钛合金导热差,差不多只有钢的五分之一,铝的十分之一,这个是课本上都写的东西,可真到产线,没人把它当回事。
我们当时赶进度,按原来低合金钢的锻造节奏走,液压机压得快,每道次连续压,中间不保温匀温。大变形量下,塑性功大部分转换成热,散不出去啊。
估算一下,一道20%压下量的变形,局部温升能到120℃。原本坯料表面温度是860℃,芯部变形大,一下子窜到980℃,刚好超过我们这个牌号的β相变线。
晶界在β相区软化,变形应力一拉,可不就顺着晶界裂了?
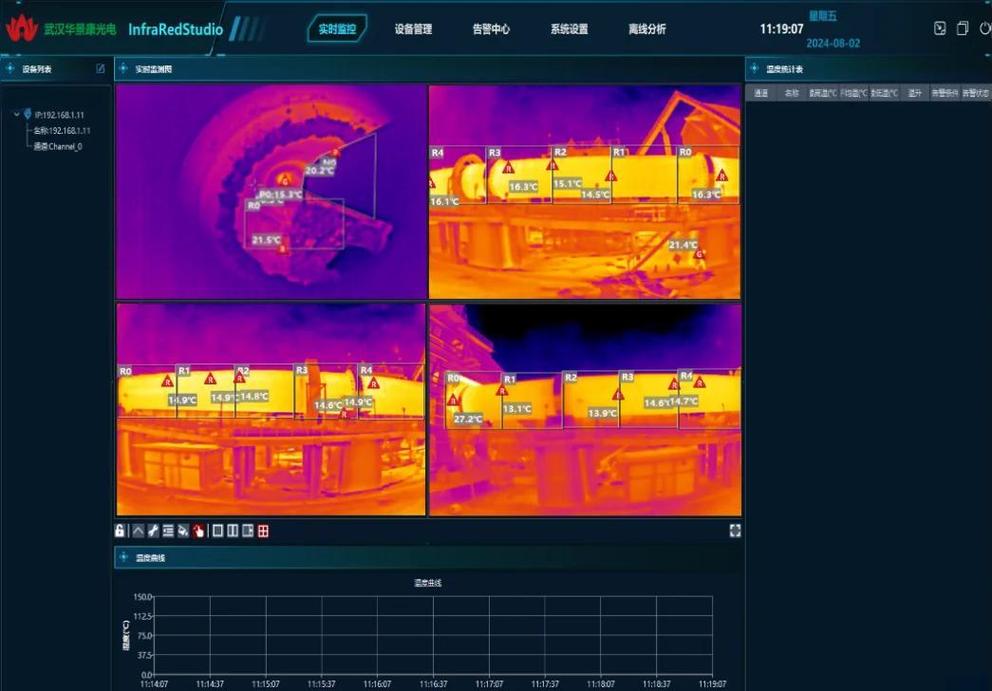 钛合金大锻坯锻造温度场红外测温图
说实话,那阵子我翻了十几份工艺规范,大部分只写了开锻终锻温度,没提变形速率和温升修正,坑死人。
卡死边界比调成分更有用
 卡死边界比调成分更有用
找到问题之后改工艺,没换原料,没改设备,就调了三个地方:
第一,开锻温度比原来降了50℃,留足温升余量,哪怕变形发热,芯部也摸不到相变线。
第二,每压一道,停三分钟,让芯部的热散到表面来,匀完温度再压下一道。
第三,每道次压下量卡死不超过15%,减少单次变形的产热。
改完之后,第一批试样拿出来,剖了四个,一个裂的都没有。
这里有个容易错的边界:不是越慢越好,温度掉得太低也不行。我们试过每道停十分钟,坯料表面温度掉到700℃以下,变形抗力直接翻一倍,液压机压不动,还把模具顶出痕,芯部因为应力过大照样裂。
原来合格率只有三成,改完之后稳定在九成以上,就这点改动,省下几十万重新找原料的钱。
很多人一提起钛合金,就追着新牌号、新成分吹,好像不上个什么新型结构就不算做钛合金。实际上我们接触的大部分量产项目,问题根本不出在成分上,就是工艺边界没卡对。
实验室里做几公斤的小试样,温度场均匀,变形速率可控,什么参数都好看。一放大到几吨的大锻件,导热差带来的温差异能把你所有实验室的完美设计冲得一干二净。
不过话说回来,我们现在做300mm以上厚度的锻件,还是偶尔会出芯部开裂。芯部的热实在散不出去,停十分钟温度也降不下来。现在试了在芯部预留水冷通道,锻完再把多余部分切掉,成本涨了点,合格率倒是上去了,就是还没攒够批量数据,不知道长期稳不稳定。
钛合金这东西,说难也难,说简单也简单。你把它当娇贵的材料,每一步都顺着它的脾气来,摸清楚它在哪容易出问题,比啥都强。
别总想着换原料搞大动作,好多坑,其实都是工艺上偷懒攒出来的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钛合金:我们踩过的锻造开裂坑
文章链接:https://yqhljx.com/list_11/3964.html
