2026-10-06 22:09:52 分类:材料工艺
上次赶一批外协订单,凌晨三点爬起来开氮化炉。
拽开炉门的瞬间就不对。
正常打弧结束的辉光是匀匀的淡紫色,贴着工件表面走。那次整个炉膛发暗,局部偏红,工件的棱角位置甚至飘着碎白弧。
我蹲在炉边抽烟。风卷着车间的冷却液味道扑过来。
开炉第一查:辉光不对,问题往往出在炉外
很多新手拿到工艺卡,只会盯着电压、气压、温度三个参数死调。我刚入行的时候也这样。直到那次踩坑才改过来。
那次排查花了快两个小时,从气路的纯度查到真空计的偏差,全都正常。后来拆挂具的时候摸到一层硬壳,指甲刮不动,是前十几炉积下来的老渗层。
问题就在这。离子氮化的本质,就是工件带负电,氮离子被加速轰击工件表面,溅射出原子同时把氮渗进去。挂具上积了厚厚的绝缘渗层,导电不均匀,局部电压差不对,辉光当然乱飘。
后来把挂具拆下来,砂轮机打掉所有老渗层,重新装炉起辉,辉光瞬间就对了。
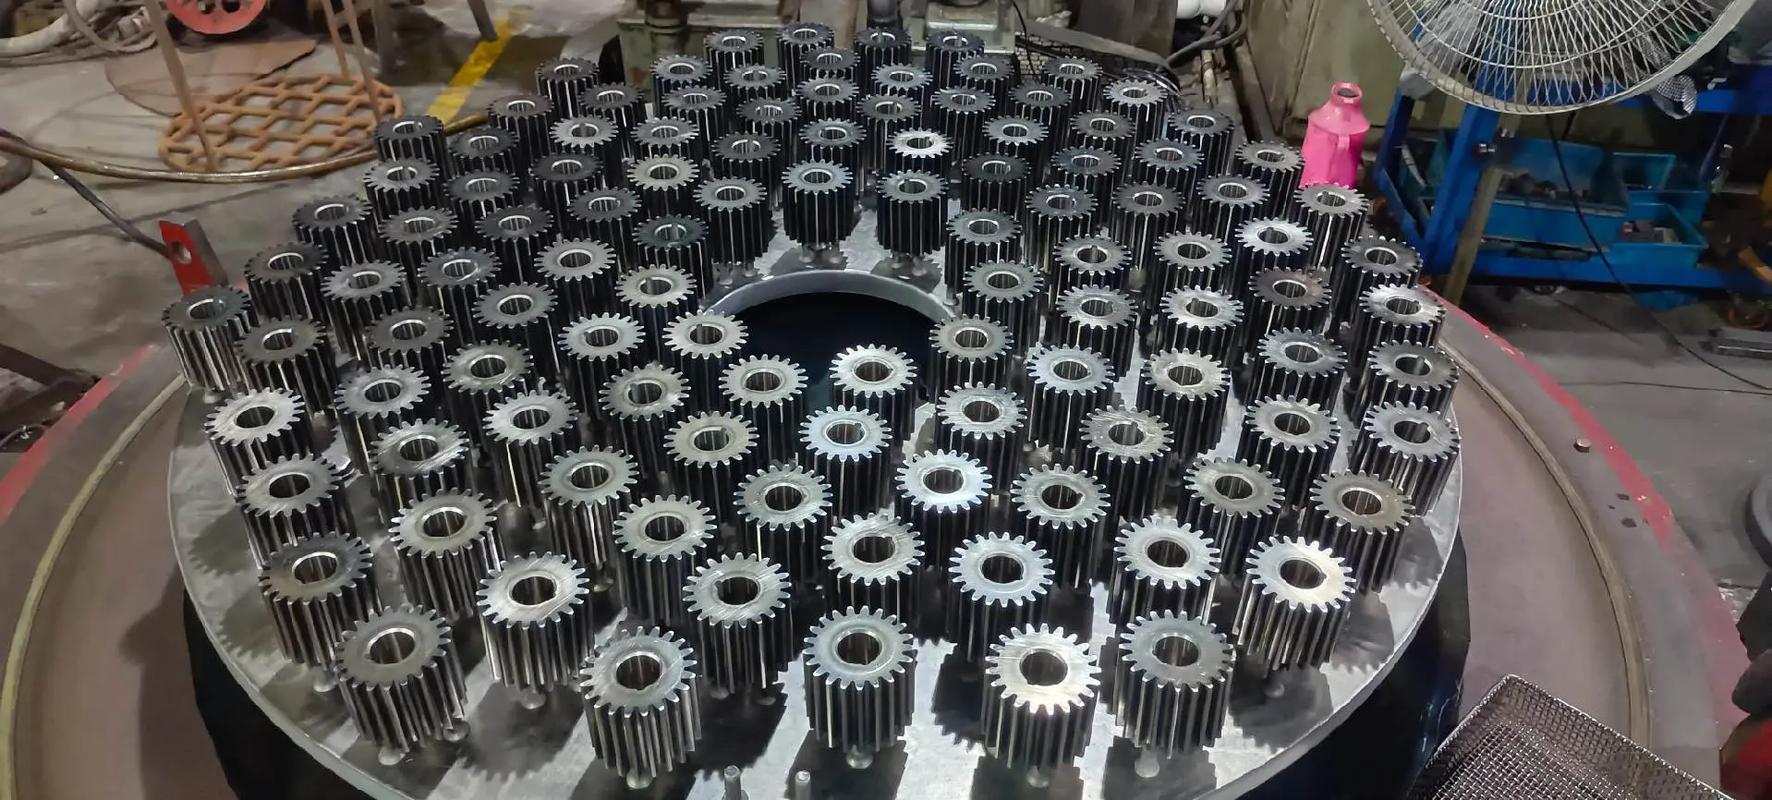 离子氮化炉膛异常辉光现场照片
别信“离子氮化变形肯定小”的鬼话
 别信“离子氮化变形肯定小”的鬼话
说实话,我见过太多吹这个的,说离子氮化温度低所以变形小,拿出去接订单的时候把这个当卖点。真到做货的时候,变形超差卡脖子的一抓一大把。
我之前遇过一个长杆类工件,总长两米,要求径向跳动不超0.12mm。第一次做出来超了快三倍,送检直接打回。
测炉温,工艺卡写的520度,炉温表显示完全对。后来我把热电偶绑在工件表面一起进炉测,才发现,工件悬空的中间段,表面温度比炉温高了快28度,估算的数值。离子轰击本身就会产热,炉温均匀性是指炉膛空气温度,不是工件表面温度。长杆悬空装,没有支撑导热,热量散不出去,局部温度升上去,变形可不就大了。
后来改了装炉方式,每根长杆加两个中间支撑点,用导温好的洁净工装卡着,变形直接降到0.08以内,合格了。
那些手册没写死的边界
干的久了,越来越觉得,工艺不是按卡走就行,得守边界。
第一个边界:残油。哪怕工件进炉前只沾了一滴切削油,高温分解出碳氢,打弧的时候直接掺进渗层,本来要单相氮化,变成碳氮共渗,韧性直接掉一截,硬度也不对。我现在要求徒弟,进炉前所有工件必须用压缩空气吹三分钟,死角都吹到,别嫌麻烦。
第二个边界:炉壁残氮。批量连续生产,炉壁会吸附不少氮,下一炉抽完真空就会慢慢放出来,前半小时的渗氮浓度根本控不住。我习惯抽完真空后,空炉烘十分钟,抽走残气再通气起辉,稳很多。
第三个边界:小孔盲孔。直径小于5mm的深孔,我至今没找到低成本的稳办法。气压低了辉光打不进去,气压高了孔口起弧烧蚀,怎么调都只能凑合用。要是孔对硬度要求高,我一般提前跟客户说清楚,要么换气体氮化,要么改孔的设计。
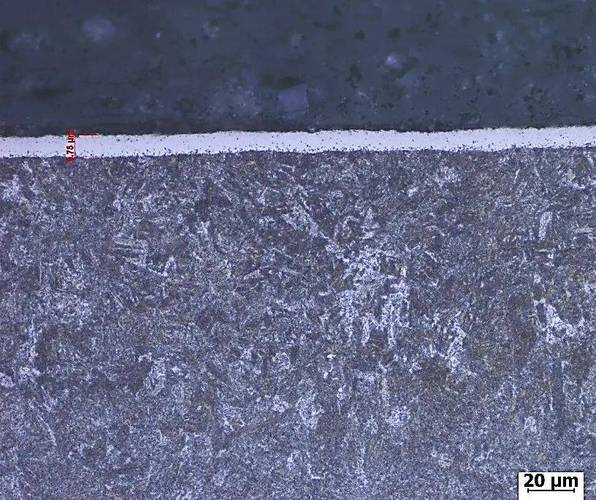 离子氮化异常渗层金相显微图
不过话说回来,离子氮化真的是个好东西。速度比传统气体氮化快太多,渗层硬度容易调,还能做局部氮化,对要求变形小的工件太友好了。
只是别拿手册当圣经。
很多问题,都出在手册没写的那点细节里。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:离子氮化:炉前不会写进手册的那些细节
文章链接:https://yqhljx.com/list_11/3935.html
