2026-10-06 10:09:54 分类:材料工艺
三个月前,我蹲在成飞旁边的外协车间地上,盯着刚拆下来的一块超塑性成形TC4钛合金蒙皮。最关键的型面处,变形量超了0.8mm,直接报废!干了15年材料工艺,这种坑我踩了不下八次。外面那帮吹超塑性成形能颠覆制造业的,多半没蹲在车间摸过发烫的废件。
你以为超塑性是新材料黑科技?说白了就是金属“慢拉伸喘口气”
一般普通冷轧钢,拉到15%变形就断了。高强钛合金也就20%出头。超塑性是什么?能稳定拉到百分之几百甚至上千的变形不断,没错吧?说白了就是把金属加热到差不多熔点一半的温度,然后用极慢的速度拉,让金属内部的位错能及时滑移消应力,不会攒出裂纹。就这么回事,不是什么凭空冒出来的黑科技。五十年代就有论文了,前十年航空航天要做大尺寸整体轻量化构件,才又被翻出来炒热。
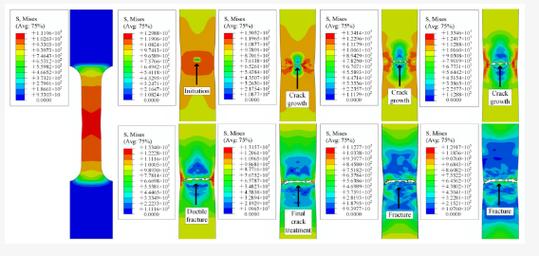 TC4钛合金超塑性拉伸试样断裂对比图
很多营销文说什么“一次成形复杂型面”“比焊接减重30%”,这话没说错,但只说了一半。你要拿这个性能,就得守它的规矩,半毛钱不能差,差一点就给你脸色看。
90%的产业化失败,根本不是材料的锅
上个月跟航天院所的朋友聊,他们做一个1.8米的卫星舱体壁板,要求壁厚公差控制在0.05mm以内。前前后后打了12套试样,废了9套,才出了两件合格的。问题出在哪?不是材料延伸率不够,是温度控不住。实测发现,你4米长的超塑成形炉,设定温度是920℃,工件边缘和中心居然差了40℃。超塑性变形对温度的敏感度有多夸张?温度差10℃,变形速度就能差一倍。边缘变形快了,壁厚自然减不下来,直接超差。
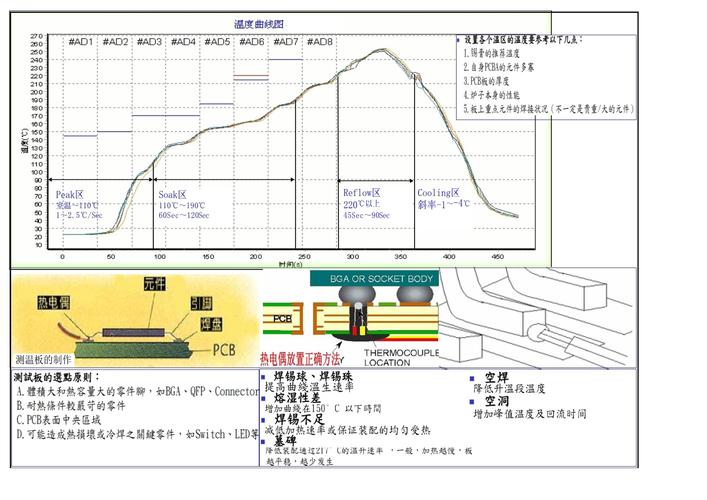 超塑性成形炉温场工件温差实测分布图
不过话说回来,实验室的论文谁会写这个?都是拿10cm见方的小试样,放在控温精度±1℃的小炉子里做实验,当然能出好看的数据。放大到两米以上的大构件,温场怎么匀?你就是给炉子加一百根加热管,工件自己还会因为变形放热呢,那个局部温度差,你根本测不准,更控不住。还有气压,超塑成形大多用气压吹胀,压力传感器响应慢0.2秒,变形量就偏了0.1mm,对于航空要求的精度,这直接就是报废。说实话,我见过太多项目,实验室数据完美,一上生产线就崩,全是这些没人写在论文里的细节坑。
降本和精度,就是没法两头占的死结
 降本和精度,就是没法两头占的死结
现在很多人吹超塑性成形未来会普及到汽车、消费电子,我就一句话:不可能,至少十年内不可能。核心死结绕不开。第一个,效率。一件两米的构件,要保压3-8小时,一天最多出两件。普通冲压一小时出几十件,这个效率差,民用行业根本耗不起。第二个,模具成本。超塑性成形大多在800-1000℃做,钛合金加工还不能粘模,一般用氧化铝陶瓷模具,做一套两米级的整体模具,就要几十万,只能用几十次,摊到每件模具成本就上万。你用便宜的热作模具钢?用十次就高温变形粘钛,直接废了,更不划算。
现在有人搞低温超塑性,把成形温度降到600℃,确实能省点模具钱,但是延伸率直接掉了一半还多,只能做简单的小零件,复杂的大整体构件根本做不出来。还有人搞激光局部加热辅助,温度倒是控住了,一套激光辅助系统加几百万,成本直接翻三倍,更没人用得起。
说白了,现在也就航空航天这种量小、不计成本的领域能用,要往下游普及,根本跨不过成本和效率这道坎。这个不是工艺优化就能解决的,是物理属性决定的,就是绕不开的硬伤。别扯什么技术突破,先把这个坎跨过去再说。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:超塑性成形:被神化的精密工艺,藏着产业化绕不开的死结
文章链接:https://yqhljx.com/list_11/3908.html
