2026-10-06 09:43:47 分类:材料工艺
去年接了个定制单,客户要1.2mm厚5系铝合金的异形壳体,要求深拉比到3.2。常规冲压次次裂,试了各种办法都走不通,才翻出去年淘的二手电磁成形设备,抱着死马当活马医的心态开干。
为什么常规拉深搞不定
常规冲压是模具顶着料,一步步往模腔挤,塑性变形主要集中在口部的变形区。5系铝的室温延伸率就那样,拉到深拉比2.8就开始颈缩,到3直接沿侧边裂穿。
我们试过变压边力,试过把润滑从普通机油换成皂化液加聚乙烯膜,都没用。压边力降5%,就起皱,废了;提5%,直接拉断,还是废。进死胡同了。
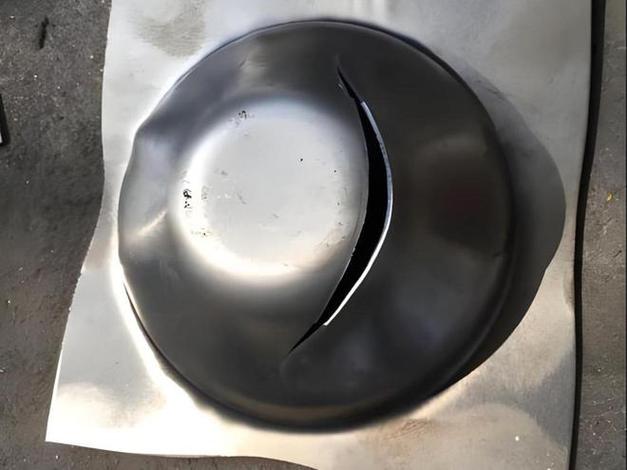 常规深拉铝合金开裂工件实拍
电磁成形到底是怎么用上的
很多人听名字觉得玄乎,其实说穿了没那么复杂。就是给定制线圈通瞬间的超大电流,产生脉冲强磁场,待加工的导电工件会感应出涡流,涡流又会感应出反向磁场,两个磁场互斥,瞬间给工件一个几千个大气压的作用力,把工件直接推到模具上,成形速度能到每秒上千米,比常规冲压快了三个数量级。
我们没敢全流程用电磁成形,毕竟设备功率摆在那。思路是常规预拉深+电磁终胀形,常规先拉到深拉比2.5,把大部分变形做完,剩下的变形量靠电磁胀形来补,把变形分散开,就不会集中在口部拉裂了。
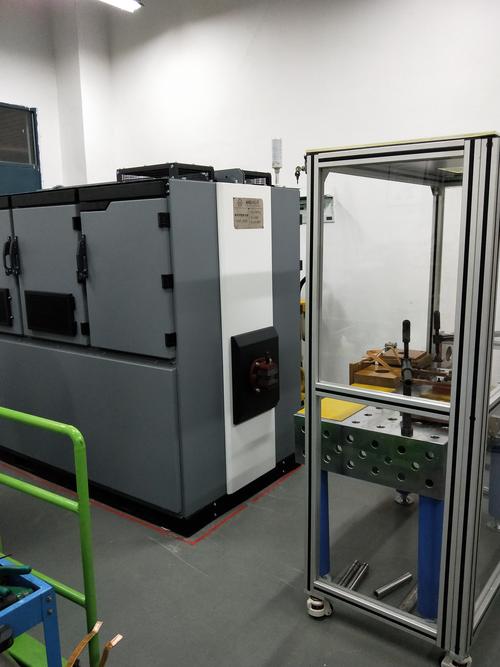 电磁成形线圈安装定位工装实拍
第一次试模,线圈放得太靠下,结果底部直接胀穿,侧壁一点变形都没有。拆出来调整,往上挪了12mm,估算的位置,放电电流降了15%,再试。说实话那时候手心都出汗,前前后后试错快半年,再出不来结果就要赔客户定金了。
打开设备拿出来,第一个件,顺着侧壁摸了一遍,没有裂纹。拿卡尺量四个对角的深度,误差都在0.1mm以内,圆度比常规冲压出来的好一半。那瞬间的轻松,没法说。
踩过的坑和工艺边界
 踩过的坑和工艺边界
别以为成了一次就万事大吉,批量试产的时候又踩了一堆坑。第一个就是线圈绝缘寿命,一开始没处理好,连续打二十多件,绝缘层就被大电流击穿,线圈直接烧废。后来我们在绕好的线圈外面缠两层聚四氟乙烯胶带,再灌常温固化的环氧树脂密封,现在寿命能到两百多件,中小批量足够用,坏了换也快,成本不高。
第二个问题,作用力衰减。磁场的强度随距离掉得很快,深度超过50mm的壳体,离线圈远的底部,作用力就不够,胀不到位。这个问题我们至今没完全解决,这次客户要的壳体深度才38mm,刚好卡在可用的边界里,才成了。
还有很多现成的限制,说出来给想试的朋友提个醒。非导电材料用不了,这个是天生的,不用想。工件厚度超过4mm,要足够的成形力就得堆电容堆功率,成本直接翻几倍,划不来。充放电要等三到五秒,速度比连续冲压慢,大批量订单现在还是不合适,性价比不高。
不过话说回来,没必要强求全替代传统工艺。我们现在走的路线,就是把电磁成形当传统工艺的补刀,解决那些常规冲压拉不动、胀不开的高难度件,刚好。
现在这个件已经批量生产三个月,废品率从原来的三成多降到不到1%,客户那边没再出过投诉。很多人吹这个工艺怎么怎么样,我倒觉得,它现在就是个解决细分问题的方案,没那么神,但能搞定别人搞不定的事,就够了。最近在试同工艺做黄铜壳体,还在调电流匹配,不知道能不能成,走着看吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:试错半年:电磁成形解决铝壳深拉开裂的现场记录
文章链接:https://yqhljx.com/list_11/3907.html
