摘要:产能上不去,真不是设备不够快。这篇文章不讲空话,直接从几个真实案例切入,聊聊产能释放里那些教科书不会告诉你的坑——从OEE统计的猫腻到SMED换模的实操细节,再到为什么你斥巨资买的自动化线可能正在拖垮你的产出。
去年帮一家做精密冲压的厂子做诊断,老板一见面就拍桌子:再买两台高速冲,产能肯定能上去。我问他:你的瓶颈到底在哪?他愣了一下,说“设备不够快啊”。后来一测,他那台老冲床的时间开动率只有62%,换了模具之后性能开动率还不到80%。真正吃掉产能的,是每换一次模要停机45分钟,加上上下料全靠人工等料……加设备的钱,够他做三年的快速换模改造了。
这就是我想聊的。工厂产能释放效率提升这件事,从来不是“买设备”那么简单。它是一场系统仗,打的是瓶颈识别、工序节拍、设备可靠性、人机协同,甚至车间物流的每一处毛细血管。
先搞对OEE再谈效率——数据里的那些“沉默成本”
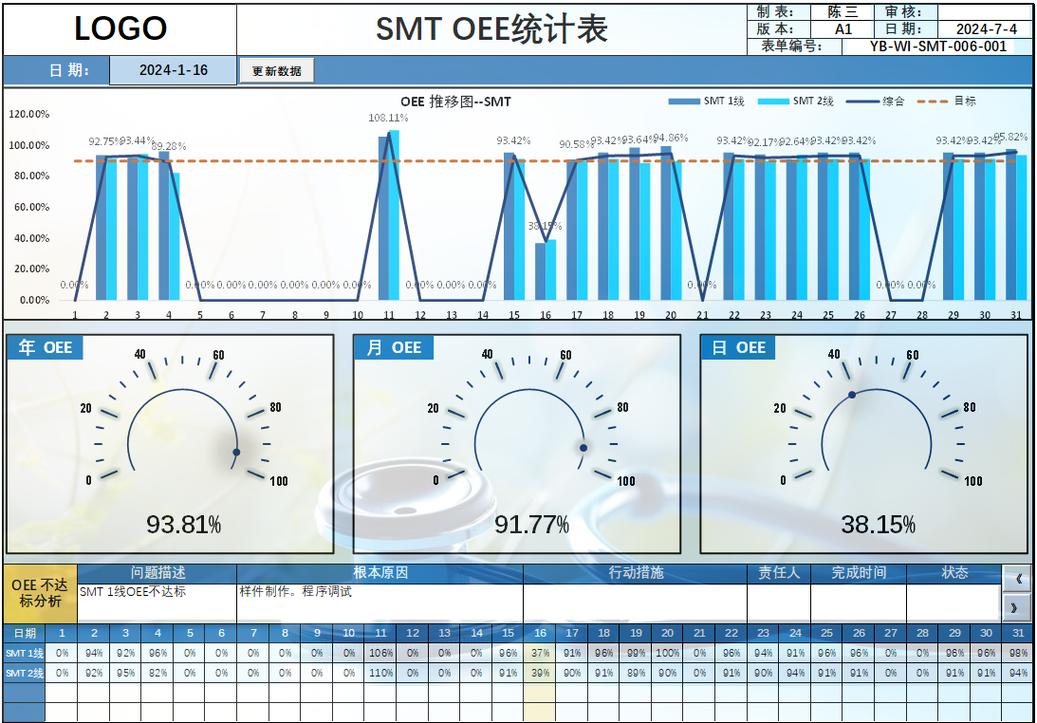
很多工程师对OEE太熟了:OEE = 时间开动率 × 性能开动率 × 合格品率。公式没错,但数据采集的口径往往能骗死人。
我见过最离谱的一个例子,一家压铸厂的时间开动率统计里,把“计划停机”单独剔出来,只算非计划停机——结果OEE算出来87%,漂亮得很。可你要是把换模时间、调机时间、待料时间全塞回去,真实OEE不到60%。这不是造假,是统计口径的自我安慰。
按照SEMI E79标准,时间开动率的计算必须严格区分计划生产时间和实际生产时间。我的建议很简单:把换模、调机、待料全部归入“非计划停机”或者单列成“换型损失”,别往计划停机里塞。不然你永远不知道真正的效率漏洞在哪。
另外性能开动率这一项,经常被忽略。设备标称速度是120次/分钟,实际跑100次也未必是操作员懒——可能是来料公差波动,可能是气动夹爪响应跟不上,也可能是同步带松了导致定位延迟。这种细微的节拍损失,往往能吃掉10%到15%的产能,但它从来不报警,不亮红灯,就这么悄无声息地流走了。
快速换模,不止是“把内换模变成外换模”
SMED这个理论,随便哪个IE教材都讲。但实操中的坑,比理论复杂十倍。
说个案例。某汽车零部件厂要换一副400吨冲床的模具,原先是叉车+人工对中,一次换模要50分钟。按SMED的思路,第一步是把“内换模”尽量变成“外换模”——听起来对。但怎么做才是关键。
我给他们提的方案是:先把模具的定位方式从“人工对中”改成“锥形定位销+液压夹紧”。这一步解决了对中时间长的问题,每次换模省下12到15分钟。但代价是模具底板上必须加装定位套,每套模具的改造费用大约8000块。他们一开始嫌贵。我说你算算,按每天换两次模、每小时停机损失3000块算——一个月就回来了。
第二步,把模具的预热从“上机预热”挪到“机外预热”。加一个预热台,换模之前就把模具温度升到工艺要求的120℃。这一步又省了8到10分钟。但有个细节:预热温度必须跟机台温度匹配,温差超过15℃会导致首件尺寸超差。这个坑是我在现场蹲了三天才发现的,试模废了六件,才把预热曲线调对。

最后他们那套换模流程压缩到了14分钟。有人说还能再压。我说打住——压缩到极致反而不值得,因为维持那个节拍的边际成本太高。设备要预热、模具要预调、人员要反复演练,这些成本加起来,不如把这时间拿去做别的改善。
产线平衡率的陷阱:别只看节拍,看波动

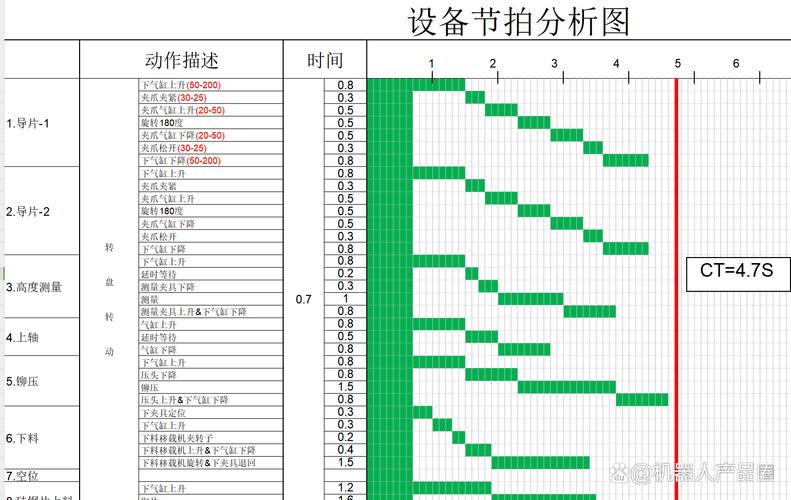
装配线的产能释放,往往卡在平衡率上。公式很简单:产线平衡率 = 各工位作业时间之和 ÷ (瓶颈工位时间 × 工位数)× 100%。通常要追求85%以上。
但这里有个很隐蔽的问题:很多工厂算的是“平均节拍”,不是“节拍波动”。举个例子,一条线有8个工位,平均作业时间都是30秒。但如果你去看实际数据,每个工位的作业时间分布可能是这样的——有的工位稳定在28到32秒,有的工位在25到40秒之间波动。瓶颈工位那40秒的峰值,才是你真实产出能力的上限。
怎么办?先解决波动,再解决均值。波动往往来自几个地方。物料来料的公差带太宽,导致装配时需要反复试装。气动工具的输出力矩不稳定,工人要多拧一圈确认。人工作业的标准化不够,同一道工序,A干25秒,B干33秒。这些都是可以治的。
我特别想提一下“人机协同中的等待浪费”。很多半自动工位上,工人装完一个零件,机器自动运行的那8秒里,工人只能干等着。这8秒就是典型的等待浪费。改善方向有两个:要么在机器运行时让工人去做外部的准备工作,要么改造设备,把上下料和加工动作重叠。但第二种方案的投资回报周期,往往比第一种长得多。
自动化改造:小心一步到位的陷阱
现在很多厂都在搞“机器换人”。但说实话,我见过太多为了自动化而自动化的失败案例。
有一家做连接器的厂,花了800万上了一条全自动装配线。理论上产能提升40%。结果呢?投产半年,实际产出只比原来的人工线高了8%。为什么?
问题出在换型时间上。那条全自动线换一次产品型号,要更换6套工装、重新示教12个气缸位置、调整视觉系统的检测参数。换型一次要4个小时。而他们的订单结构是小批量、多品种,平均每两天就要换一次型。换句话说,线体开动率只有不到70%,那40%的理论产能提升,全被换型吃掉了。
我的建议很直接:如果你的月产量低于5000件,或者每周换型超过3次,先别碰全自动线。优先考虑半自动方案或者柔性化工装,投资小、换型快,灵活性高得多。自动化改造的核心指标不是“省了多少人”,而是“OEE提升了多少,投资回报周期有多长”。
写在最后
产能释放这件事,本质上是消除瓶颈的过程。瓶颈在哪,你的钱和精力就应该砸在哪。别被表面的繁忙骗了——设备嗡嗡转不代表在赚钱,数据好看不代表效率真的高。
还有一个容易被忽略的点:产能的释放是有节奏的。先解决瓶颈工位,再解决瓶颈工序,再解决瓶颈产线,最后才是工厂级别的物流和人机布局。每一步解决了,收益释放出来了,再投下一步。贪多嚼不烂,而且容易把原本运转正常的部分也搞乱。
最后一句大实话:不管什么方法,先去现场站三天。看操作员怎么干活,看物料怎么流动,看设备什么时候停。真正的答案在现场,不在PPT里。
