三年前在苏州一家汽车电子厂调线,六工位转盘装配单元,设计节拍 4.2 秒。纸面计算很漂亮——单站最长工时 3.8 秒,留了 10% 余量。上线第一天实测 6.5 秒。查了整整两天,问题不在任何一个动作上:是工件在上料轨道里偶尔卡滞,0.4 秒;转盘分度定位后有 0.15 秒的振荡整定。这些东西,纸面工时里根本不存在。
所以每次有人拿着 Excel 跟我说“这个单元节拍 3 秒没问题”,我心里都咯噔一下。
节拍不是算术题,是分布问题
按 VDI 2860 或者 MTM-1 拆动作时间,这是基本功,没错。但很多人犯的错是拿均值去设计——均值意味着有一半概率要超时。正确的做法是取 P95 甚至 P99。上料、换料盘、来料姿态波动,这类事件单次耗时不长,可一旦发生就是整单元停摆。
我习惯把节拍预算拆成三块:确定动作时间、随机波动时间、传输重叠时间。第一块精算,第二块靠实测统计(连续跑两小时取分位数),第三块最容易被人忽略。比如凸轮分度机构,样本上标称分度时间 0.5 秒,那是理想工况,实际随负载惯量变化,整定时间会拉长 20%~50%。样本里的参数表,看不到这一行。
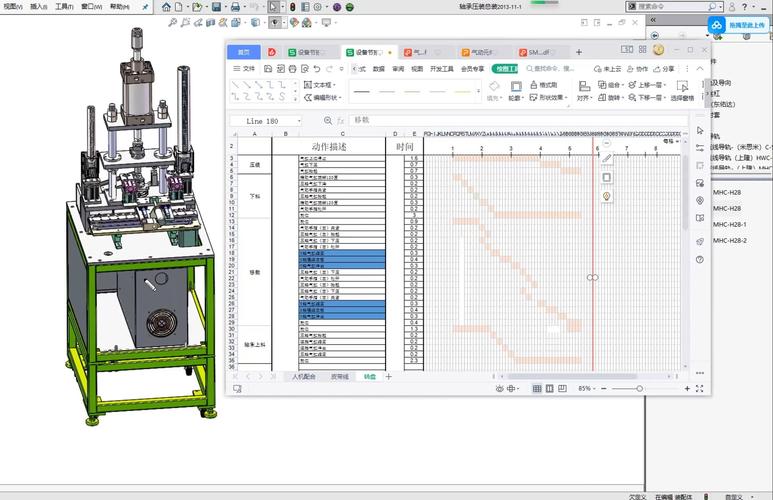
还有个更隐蔽的问题——耦合。两个工位由同一个气缸驱动,或者共用一路气源,A 站动作慢了,B 站的启动就被拖住。这类毛病在时序图上一画就暴露,可惜很多人不画。
说白了,节拍是“堆”出来的,不是“算”出来的。上线前留 15%~20% 余量,不是保守,是交学费换来的直觉。
定位销、柔顺与那些“别着劲”的瞬间
装配里最常见的翻车场景:两个定位销、两个孔,理论上能装进去,实际上装不进去。
算一下就明白。φ6 的销 h6(0/−0.008),孔 H7(+0.012/0),最大间隙 0.020 mm,最小间隙 0。也就是说,最坏情况下销和孔是线接触,零间隙。两个销同时插入时,只要孔距公差和销距公差叠加,必然有一根别着劲。这不是运气差,是几何必然。
出路无非两条。一是一圆一菱——圆柱销限制两个自由度,菱形销(削边销)只限制一个方向,把孔距方向的过定位释放掉。二是引入柔顺,让整个夹持系统能“让”那么零点几毫米。
削边量有经验公式,但工程上我一般查表,φ6 的销削边后带宽取 2 mm 左右,别自己硬算。更关键的是引导锥:销头做 15°~30° 导入锥,30° 的容差能力明显强于 15°,代价是轴向插入力更大。力有多大?粗略感受量级可以用 F ≈ 2kδ/tanα,k 是导入锥的接触刚度,δ 是径向偏差,α 是半锥角。锥角越小,同样的偏差需要越大的力去“推开”。

再提一句机器人。SCARA 的重复定位精度按 ISO 9283 测出来 ±0.02 mm 很常见,但绝对定位精度往往在 ±0.1 mm 以上,热漂移之后更难看。所以“先拍照算坐标、再绝对定位过去”这种玩法,在精密装配里基本是找死。视觉要么做闭环(二次拍照纠偏),要么只用来判断有无和粗定位。
相机也不便宜。有时候一个几百块的机械定位工装,比几万块的视觉方案更稳。我见过太多为了“看起来先进”堆视觉的项目,最后精度反而不如机械硬限位。
压装:力位移曲线比压力表诚实得多

压装是装配单元里最容易出质量事故的环节,也是最容易被做“糙”的环节。
用普通气液增压缸加个压力表?只能看出峰值力到没到。歪斜压入、毛刺、漏装,它一样都看不出来。上伺服压机加力位移监控,情况完全不同——采样率至少 1 kHz,载荷传感器精度 0.5% FS 起步。
核心是设窗口。以轴承压入为例,压入力粗估可用 F = μ·p·π·d·L,μ 是结合面摩擦系数(钢-钢干摩擦取 0.1~0.15),p 是过盈配合产生的结合面压力(用拉梅公式估),d 和 L 是配合面直径与长度。算完之后别直接拿去当判据,先实测若干件合格品,取曲线上下包络再各放宽 20%,形成窗口带。
真正的诊断价值在曲线形状。压入速度一般取 5~20 mm/s,太快,摩擦生热和冲击都会污染曲线;保压 0.5~1 s 足够。曲线在行程前段就陡升——压歪了。中段出现台阶——有异物或配合面损伤。末端掉力——没压到底。这些判断,压力表一个都做不了。
安全回路别省,省下来的都得还回去

按 ISO 10218-1/-2,工业机器人单元的常规安全等级需求是 PLd、Category 3,人机协作场景再对照 ISO/TS 15066。
安全距离计算走 ISO 13855,S = K·T + C。K 取 2000 mm/s(垂直接近且检测能力不大于 40 mm 时),T 是整条停止链的响应时间——从传感器检出到机器真正停住,安全继电器、驱动器、机械制动一层层加起来,很容易就超过 300 ms。C 是侵入距离,光幕按 C = 8(d−14) 算,d 是分辨率。
感受一下量级:K=2000、T=0.35 s,光这一项就 700 mm,再加 C,光幕得装在离危险区一米开外。很多人把光幕贴着设备装,那个距离根本不够,纯属心理安慰。
安全回路的元件要按 ISO 13849-1 算 MTTFd 和 DC,别拿普通 PLC 凑合。省这几千块,出事的时候一辆车都赔不起。
一些不上台面的实话
自动化装配单元好不好用,七分在设计,三分在调试。调试里又有一半时间耗在“来料”上。你把单元做得再精密,来料尺寸漂 0.1 mm,全线跟着抖。所以设计评审一定要把来料的公差分布要到手,别只听一句“我们的零件精度很高”。
OEE 目标定 85% 是行业常见说法,实际刚交付的单元能跑到 70% 就不错了。可用率、性能、良率三个一乘,任何一个 90% 都会把整体拉到 73%。心里有这根弦,验收时才不至于撕破脸。
换型也是一笔长期债。快换工装、视觉配方、程序里的定位参数,这三样不同步,换一次型就得停半天。SMED 那套不是汽车冲压专用的,装配单元一样适用——把外部作业挪出去,换型时间砍掉一半以上并不难。
回到开头那条六工位的线。后来我们把上料轨道加了段缓存,转盘换成带机械预定位的分度盘,节拍稳在 4.5 秒。比设计值差一点,但连续跑了三个月没掉过链子。这大概就是自动化装配单元的常态:设计给的是上界,现实给的是下界,中间那段,靠的是工程判断。
