摘要:智能防错不是给产线堆传感器。它更像一套约束设计——让错误件装不进去,让异常过程被看见,让放行必须留下证据。下面从机械防错的底层逻辑,聊到传感器选型、压装拧紧曲线和闭环追溯。中间夹几个踩坑现场。给中级工程师一份能直接对照的落地笔记。
不对称定位销为什么比十个传感器还管用
说实话,我见过太多项目一上来就谈视觉、谈AI,结果装配夹具上留着一个完全对称的法兰。操作工反着装也能装上。后面再用传感器去检测——这就属于给漏勺贴创可贴。
防错的根子在物理约束。新乡重夫那套Poka-Yoke,核心就三件事:断根、保险、警告。断根最狠,错误根本发生不了。比如定位销一粗一细,孔位一大一小。装反了,销子进不去。或者把导向槽做成不对称,零件只有一种姿态能落入夹具。别小看这几毫米的偏心,它比PLC里写一万行判断都可靠。
具体设计时,定位销常用H7/g6或H7/f7配合,既保证导向,又避免过定位。定位销数量别贪多,两销一面的经典组合足够。一个圆柱销加一个菱形销,限制自由度,还能补偿孔距公差。有人喜欢用两个圆柱销,孔距稍微一偏,零件就卡死。对吧,这种设计不是防错,是防装。
连接器行业有个成熟招数:CPA,Connector Position Assurance。插头没完全到位,CPA卡扣压不下去。压下去了,锁止机构才闭合。机械逻辑闭环。智能防错要做的,是把这个动作变成可读信号。比如在CPA旁加一个微型光电传感器,或者用带磁环的锁扣配合霍尔元件。零件到位,磁场变化,PLC才允许放行。
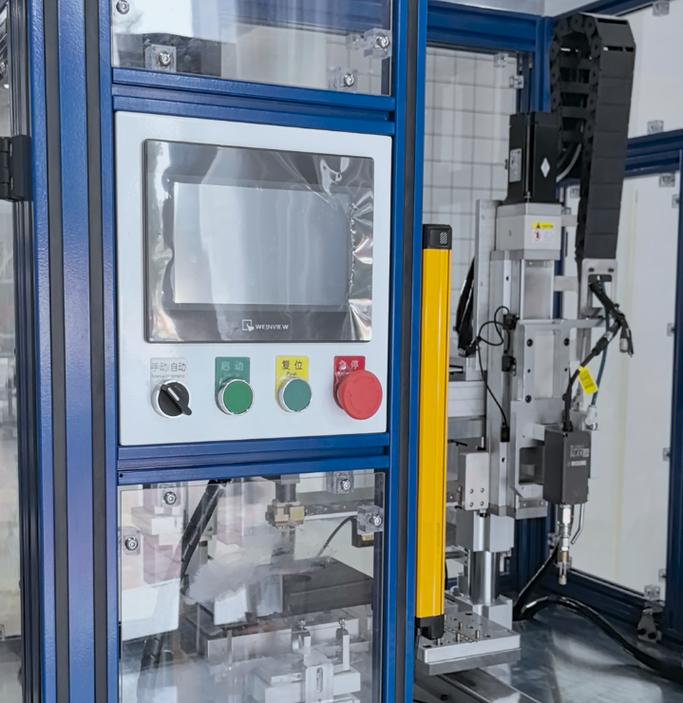
不过话说回来,机械防错也有边界。柔性装配线换型频繁,夹具不可能为每个型号做死。这时候才轮到智能防错上场。它的任务不是替代机械约束,而是补上换型后的确认环节。顺序不能反。
传感器选型:别把防错做成误报制造机
传感器一多,误报就多。产线一停,大家就开始骂防错系统。我印象很深,一个雨天,接近开关检测螺栓头。切屑沾在感应面上,信号时有时无。整条线停了四十分钟。后来换成了对射式光电,加吹气清洁。成本翻了三倍,但停机时间下去了。
选型先问三个问题:检测什么、环境多脏、节拍多快。检测金属件有无,接近开关便宜,但检测距离余量要留够。别让名义检测距离8 mm的开关,实际只留2 mm。温度漂移、电压波动、安装偏差一起来,就悬了。检测透明件、反光件、黑色橡胶件,光电和视觉各有各的坑。视觉不是万能药。光源角度差五度,特征可能就没了。
如果防错涉及人身安全,别拿普通PLC当安全控制器。ISO 13849里的性能等级,或者IEC 62061的SIL,该算就算。普通传感器加普通继电器,不能因为软件里写了一句“安全”就真安全。这个坑,出一次就够疼。
智能防错常做多传感器融合。比如压装工位:激光位移测压入深度,力传感器测压装力,伺服电机读扭矩和位置。三路信号进控制器,做与逻辑、或逻辑、窗口判断。不是信号越多越好,而是每个信号都要有明确的失效模式。传感器断了,系统是报警还是默认放行?必须定义清楚。默认放行,等于没有防错。
再说一个隐形坑:传感器安装刚性。振动大的工位,支架一抖,基准就飘。你标定的时候好好的,生产两小时就偏了。所以支架固有频率要避开设备激励频率。别问怎么知道,拿加速度计打一下频谱,比拍脑袋强。
压装和拧紧:把老师傅的手感变成曲线窗口

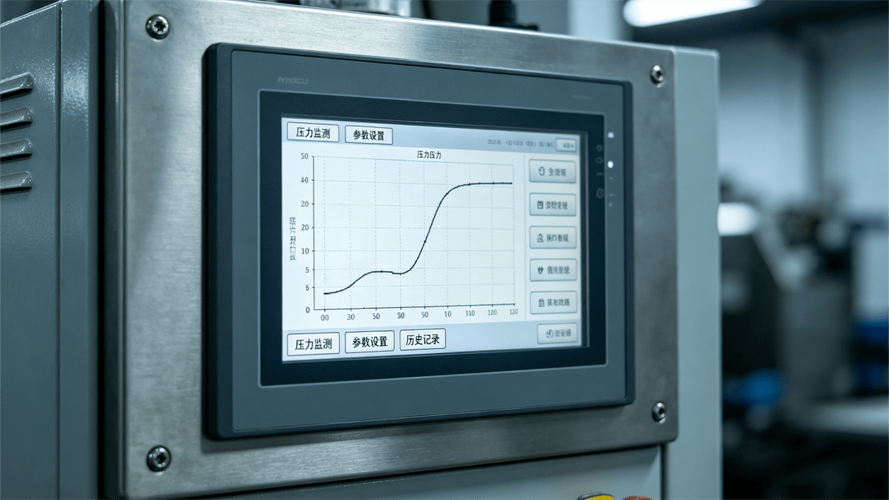
压装和拧紧,是智能防错最有性价比的战场。因为过程信号天然连续。老师傅听声音、看电流表,其实就是在读曲线。现在伺服压机和智能拧紧枪,可以把这些曲线切成窗口。
压装看力-位移曲线。横轴位移,纵轴力。合格件会落在一个包络窗口里。轴承压装,开始阶段力小,进入配合面后力上升。如果曲线过早抬头,可能轴径偏大或孔口有毛刺。如果力一直上不去,可能内孔偏大或压头没对准。只设一个终点力上下限,会漏掉中间过程。比如密封圈翻边,终点力可能仍在范围内,但曲线形状已经变了。所以窗口要分段做。通常取5到10个特征点,每段给上下限。
拧紧更讲究。T = K × D × F,这个公式都认识。T是拧紧扭矩,D是螺纹公称直径,F是预紧力,K是摩擦系数。K受润滑、镀层、重复使用影响,散差能到±30%。所以高可靠性连接,常用扭矩-转角法。先拧到贴合扭矩,比如5 N·m,再转一个角度。角度和螺距直接相关,预紧力更稳。VDI 2230给了一套螺栓连接系统计算思路。ISO 16047则管扭矩/夹紧力测试。做设备验收时,Cmk别低于1.67。低于这个数,防错系统自己都不稳定。
拧紧防错里,最怕漏拧。多轴拧紧机,某个轴没到位,程序却放行。解决思路不复杂:每个轴独立记录扭矩和角度,做与逻辑。所有轴都合格,才亮绿灯。再配合顺序控制,比如四颗螺栓按对角顺序拧。顺序错了,角度曲线会对不上。不过工具会磨损,扭矩传感器要定期校准。别等审核前才想起来。
从PFMEA到闭环追溯:防错不是装完就完事

IATF 16949对防错有明确要求。过程设计里要基于风险采用防错方法。但很多工厂把防错做成了“一次性验收”。验收完,旁路开关一装,就没人管了。防错失效,往往不是技术问题,是管理问题。
我建议把防错当成一个小闭环系统:检测层、判断层、执行层、追溯层。检测层是传感器和视觉。判断层是PLC、工控机或边缘控制器。执行层是气缸、伺服、挡停器、HMI。追溯层把结果绑到工件二维码或RFID。这样出问题时,能查到具体哪一件、哪一时段、哪一路信号。
PFMEA里要专门分析防错的失效模式。传感器脏了怎么办?镜头花了怎么办?程序被改参数怎么办?日常验证用挑战件。比如每天开班,拿一个已知不合格的模拟件过一遍。系统必须报警。不报警,停线。听起来麻烦,但比流出不良品便宜。
还有旁路。旁路开关必须带权限、带计时、带报警。不能一把螺丝刀就能短接。更狠一点,旁路状态直接进MES,超过设定时间自动升级。人总会有侥幸心理。设计要承认这一点。
所以,回到设计桌。别急着画传感器支架。先问:这个错误能不能从物理上让它发生不了?如果不能,再用传感器去确认。确认了,还得把信号变成判据,把判据变成窗口,把窗口变成追溯记录。智能防错的价值,不在于设备多聪明,而在于让错误没有机会走到下一站。
