上个月帮长三角一家汽配厂做审核,仓库角落堆了1200件刚退回来的转向节毛坯——探伤显示内部夹渣,全是铸造环节的老毛病,线上的检验员居然没在初检环节筛出来。
很多人对质量缺陷识别的认知还停留在”拿卡尺卡尺寸、拿眼睛看裂纹”的阶段,真到量产环节,这种粗放的识别逻辑,往往会把小隐患拖成大损失,小到几百块的返工成本,大到几十万的客诉赔偿,甚至会因为某一个批次的缺陷,把攒了好几年的客户信任耗光。
聊的都是现场踩过的坑,没有空泛的体系条款,全是能直接落地的识别逻辑。
别拿”外观目视”当万能:那些藏在尺寸链里的隐性缺陷
真的,我上次遇到变速箱壳体的装配问题,在客户现场蹲了三天才找着原因,差点没把保温杯摔了。那批壳体的三个安装孔,单独检每个孔的位置度,全在GB/T 1184-2016规定的K级公差范围内,单孔偏差最大0.12mm,离0.15mm的极限值还有富余。可就是装不上变速箱端盖——三个孔的累积矢量偏差算出来0.38mm,超了装配要求的0.25mm上限。
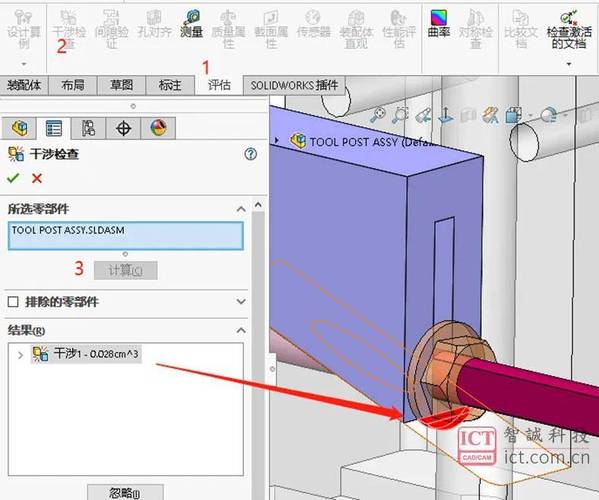
这就是最容易被漏掉的缺陷:单维度尺寸全合格,功能维度直接失效。很多中级工程师做检验的时候,总习惯对着图纸卡每个尺寸的极限值,从来没想过要做装配模拟的功能验证。你想啊,加工中心换型的时候,夹具的定位销磨了0.1mm,机床屏幕上显示的坐标精度再高,工件上的实际位置也会跟着偏。
白搭。
这种缺陷根本不是操作失误,是识别逻辑错了——你拿单尺寸的合格标准,去卡需要累积配合的功能要求,从根上就错了。我现在给团队定的规矩,只要是涉及三个以上配合面的壳体类零件,首件检验必须做实物装配模拟,光测尺寸不算数,端盖拧上去没有卡滞,才算过了第一关。
材料端的缺陷:别等零件断了才翻原材料质保书
说真的,这种缺陷最坑人。之前做的一批42CrMo传动轴,每根都按要求测了硬度,全在HRC28-32的规定范围内,探伤也没发现裂纹气孔,结果装到设备上跑了1000小时,就出现了疲劳断裂。切断口做金相分析才发现,回火索氏体的占比才62%,离GB/T 13299-1991规定的调质组织要求85%以上差了一大截。

硬度测的是表面抵抗压入的能力,组织不对的话,疲劳强度能直接掉40%都不止。你按流程走了,记录全了,最后出了问题,全链条背锅。
我现在要求团队,做原材料入厂检验的时候,别光盯着参数是不是卡在公差范围内,要盯着参数的飘移趋势。比如同一批次的棒料,连续三批的硬度都卡在27.8、28.1、28.3这种靠近下限的位置,哪怕没超差,也要主动跟供应商提预警——说明钢厂的调质工艺在飘,迟早要出低于下限的批次。
还有个小经验,每批原材料的硬度检测,必须记录三个不同位置的数值,要是同一个棒料上,不同位置的硬度差超过3HRC,不管平均值合不合格,直接退。别问为什么,之前吃过亏,同一根棒料,表皮硬度够,心部软得像退火料,车成轴之后一受力就弯,拆的时候花了整整两天。
把缺陷识别的节点往前挪:别等终检才发现问题

很多厂的检验节点全堆在终检环节,前面的粗加工、半精加工、精加工全靠操作工自己盯着,等终检查出来问题,零件已经全加工完了,工时、材料全浪费了。之前合作的一家做液压阀块的厂,之前每个月都有20%的阀块因为油孔里残留铝屑堵孔,终检的时候通不过,要拆下来重新清洗,每个月光返工费就花好几万。

后来他们把检验节点挪到半精加工之后——就是刚钻完所有油孔的时候,用压缩空气吹通每个孔,同时测孔的直径。这个时候查出来的堵孔问题,只需要花2分钟通一下,根本不需要等精加工完了再拆。就这么个小改动,每个月的返工成本直接降了80%,之前质量部的经理还跟我拍桌子说”我们检验流程很完善”,结果算完账,脸都绿了。
很多人对质量缺陷识别的理解是”从一堆合格的零件里挑出不合格的”,其实真正的高手是在缺陷还没形成的时候就把它拦住。比如加工环节的刀具磨损,不是等零件尺寸超差了才换刀,而是记录每一把刀加工的零件数,当刀具加工到320件的时候(之前实测的数据,这时候刀具的后刀面磨损到0.15mm,还没到超差的程度,但已经开始出现尺寸飘移的趋势),就强制换刀——这个时候根本不会出超差的零件,比终检筛出来靠谱多了。
说句实在话,现在很多厂搞质量体系,全是对着条款做记录,真到现场,检验员拿着个卡尺,每个零件随便卡两个尺寸就打合格章,连个功能模拟都不做,最后出了客诉,就怪工人操作不认真,怪供应商材料不好,从来不想想自己的缺陷识别节点是不是放错了位置。
上个月跟那个汽配厂的技术总监聊天,他说之前总觉得质量缺陷识别是质量部的事,跟设计、加工没关系,现在算过账才发现,之前因为没在初检环节筛出来的夹渣缺陷,光是返工和客诉赔偿,一年就花了快200万。
其实哪有那么多高深的理论啊。
无非是别拿目视当万能,别拿合格当合格,别把检验全堆在最后。就这点事,多少人栽过跟头。
