上周帮车间救了个急——某客户送修的高压齿轮泵,装上去3天就磨穿了侧板,拆下来一看,选型的小伙子直接照着样本上的额定压力选的,连介质黏度修正都没做,说多了都是泪。
很多人觉得齿轮泵是液压系统里最没技术含量的部件——不就是两个互相啮合的齿轮,在壳子里转,把油从吸油腔甩到压油腔吗?真做过设计就知道,这东西的可靠性,全藏在那些手册上不会特意标注的细节里。
齿顶圆与泵体的径向间隙,根本不是“越小越好”
刚入行的设计师最容易踩的坑,就是把“减少泄漏”当成唯一目标,上来就把径向间隙往最小了做。总觉得间隙越小,容积效率越高,泵就越好。
错。
我见过最离谱的设计,把铝合金泵体和钢齿轮的径向间隙做到0.02mm,常温下转起来确实顺滑,测泄漏量也确实小,结果连续跑40分钟,泵体温度升到80度,直接抱轴卡死。拆下来一看,齿轮顶圆全是深达0.2mm的拉痕,整个齿面都磨花了。
这里的核心问题,是材料的线膨胀差。ZL104铝合金泵体的线膨胀系数是21e-6/℃,20CrMnTi渗碳淬火齿轮的线膨胀系数是11e-6/℃,两者差了整整一倍。当泵从20度的装配温度升到80度的连续工作温度,对于外径60mm的齿轮,径向的膨胀差是Δd = (α泵体 – α齿轮)*ΔT*d0,算下来就是0.036mm——你留0.02mm的间隙,温度一上来直接顶死,不卡才怪。

除了热膨胀,还要算轴的挠曲变形。25排量的齿轮泵,输入轴径18mm,两个支撑轴承的跨距60mm,如果轴伸端受皮带轮或者联轴器带来的1500N径向力,轴在腔体内的静挠度大概是0.02mm。要是间隙留得太小,轴一变形,齿轮就蹭到泵体内壁上,磨损速度直接翻几倍。
实际工程里的间隙取值,从来不是实验室里的理想值。按照中高压齿轮泵(16MPa以上)的设计经验,径向间隙要留0.08-0.12mm;低压齿轮泵(2.5MPa以下)留0.04-0.06mm就够。别信那些吹“微米级精密配合”的营销话术,工程上的可靠性,永远是靠合理余量堆出来的,不是靠把配合面磨到镜面一样的精度换回来的。
侧板的卸荷槽位置,差1mm就废

齿轮泵的困油现象,所有学过机械设计的人都知道——齿轮啮合的时候,两对齿同时啮合的封闭腔里,油液被挤压,压力能飙升到额定压力的2-3倍,轻则产生巨大噪声,重则把侧板压出永久凹痕。
课本上给的卸荷槽设计公式,大家都背得滚瓜烂熟:两个卸荷槽的中心距,要保证困油容积最小时刚好连通,又不能让吸排腔直接串通。但真到实际加工的时候,照着课本抄的尺寸,做出来的泵往往不是噪声超标,就是容积效率掉得厉害。
去年给一个新能源液压泵站做配套泵,用的是非对称修形齿轮,齿厚比标准渐开线齿厚薄了0.12mm,一开始照着课本的公式,把卸荷槽中心距设成14mm,台架测出来的困油峰值压力直接到32MPa,比额定压力翻了一倍,浮动侧板的青铜密封面,30小时就压出了0.05mm深的环形凹痕。

问题出在哪?课本上的公式是针对标准齿形的,非对称修形的齿轮,基节、重叠系数都和标准齿不一样,困油区的实际长度要重新算。我们重新拆了齿轮,测了实际的重叠系数ε=1.23,算出困油区的实际长度是pb*(ε-1)=8.87*0.23≈2.04mm,最后把卸荷槽的位置往两侧挪了0.8mm,中心距改成12.4mm,再上台架测,困油峰值压力直接降到18MPa,和额定压力差不多,噪声也从89dB降到了76dB。
这里还有个容易被忽略的坑:卸荷槽不能开得太靠内。我们之前测过一个国产的廉价齿轮泵,两个卸荷槽的中心距比理论值小了2.2mm,结果高压腔的油直接通过卸荷槽漏回吸油腔,空载容积效率才61%——加工精度再好也白搭,结构上的泄漏通道堵不上,什么精度都救不了。
说真的,现在很多新入行的设计师,总喜欢用参数化软件一键生成模型,根本不实际核对齿形参数,最后做出来的东西要么噪声大到客户退货,要么效率低到没有市场竞争力,太可惜了。
对了,浮动侧板背面的压力引入孔位置也有讲究。要是把孔开在高压腔的压力波动区,侧板的压紧力就会跟着波动,端面间隙忽大忽小,严重的时候侧板会倾斜,刮出来的铜屑把整个液压系统的油都染黑,最后还要拆整个管路冲洗,麻烦得很。
介质适配的细节,比你想的重要得多
开头说的那个磨穿侧板的泵,就是介质适配出了问题。样本上标定的齿轮泵,适配的是46号抗磨液压油,60度工作温度下的黏度大概15mm²/s,结果客户实际打的是100号高黏度导热油,工作温度下黏度是42mm²/s,比标定值高了快3倍。小伙子选的时候只看了额定压力16MPa,觉得完全满足工况,根本没算黏度带来的影响。
黏度太高的介质,会让齿轮的旋转阻力暴涨30%,轴的扭矩直接超过设计值,密封件被挤坏,侧板因为摩擦生热温度升到120度,青铜层直接被磨穿。更麻烦的是,高黏度介质的吸油阻力大,泵的进口很容易产生气蚀,齿轮表面的点蚀速率,比打低黏度液压油的时候快5倍。
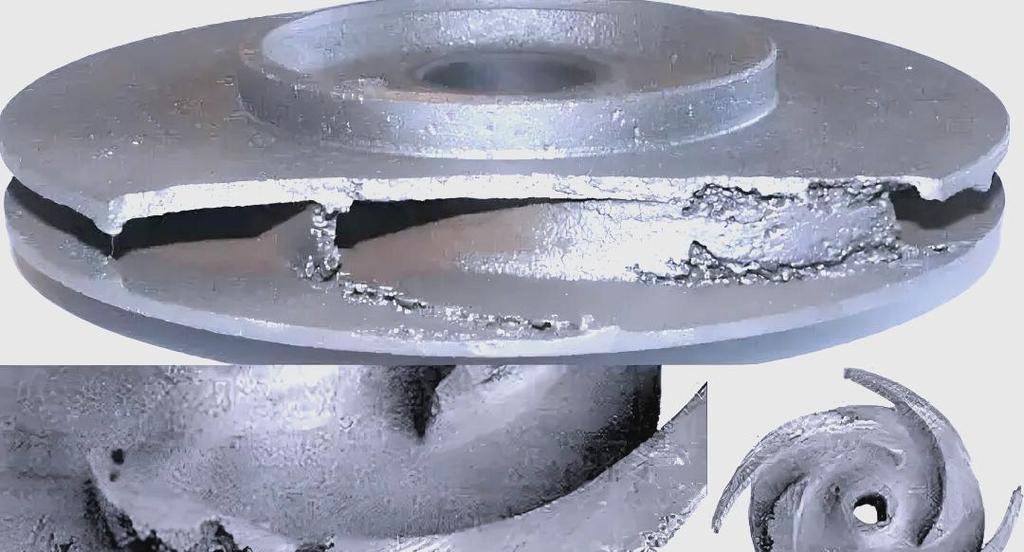
按照JB/T 7041液压齿轮泵的行业标准,当工作介质黏度超过100mm²/s的时候,必须把齿轮的齿侧间隙从常规的0.08mm放大到0.15-0.2mm,还要把泵的额定转速降30%,减少吸油阻力。我见过最离谱的案例,有人用普通矿物油适配的齿轮泵打纯水,才跑了100小时,齿轮和泵体的配合面全锈了,侧板的青铜层掉了一大块——人家样本上明明白白写了“适用于矿物基液压油”,你非要打纯水,不换不锈钢材质,不换耐水密封,能不出问题吗?
不过话说回来,也不是所有的特殊介质场景,都要上贵得离谱的全不锈钢泵。比如打乳化液的场景,其实只要把侧板换成不锈钢烧结材料,齿轮做一层达克罗涂层,成本只增加15%,泵的寿命就能翻10倍,没必要一上来就给客户推高端进口泵,把人家的项目成本抬得老高。
还有个很多人忽略的细节:吸油口的流速不能超过1.2m/s。总有人觉得吸油口越大越好,结果管路里的流速太快,进口阻力太大,气蚀产生的麻点全集中在齿根位置,像被老鼠啃过一样,用不了多久齿轮就断齿。
做齿轮泵快12年了,最大的感受就是,这东西看起来结构简单,两个齿轮一个泵体,好像随便谁都能照着图纸加工出来,但真要做到寿命长、效率高、噪声低,全是藏在细节里的功夫。
没有什么放之四海而皆准的万能设计参数。所有的间隙、槽位、材料选择,都要对着实际的工况、实际的加工能力、实际的介质特性去调整。总想着抄现成的样本参数,永远解决不了现场遇到的具体问题。
就像上次那个被磨穿侧板的泵,要是选型的时候多花10分钟核对一下介质黏度,调整一下间隙和转速,根本不会出那种低级的问题。
