上周帮刚转岗的同事改了套减速器的公差图。
他给输出轴配的轴承座孔标了H7,轴颈选了g6,本来以为是标准基孔制配合,结果车间报上来的样件,轴承压进去的时候卡得要死,拆的时候直接把内圈滚道刮花了。
问题出在哪?
很多干了三五年的工程师对基孔制的认知,还停留在教材里那句干巴巴的定义。真到落地的时候,要么对着公差表瞎选,要么不管实际工艺成本硬套标准,最后不是装不上,就是超预算。
别把基孔制当成“孔标H7就完事”的公式
说实话,基孔制从诞生那天起,就不是为了出考试卷子编的概念,是老一代机械人在车间摸爬滚打攒出来的省钱逻辑。
孔的加工有多麻烦?钻孔、扩孔、铰孔、磨孔,每一步要调整尺寸,都要换刀具、调设备、重新对刀,耗时耗力。轴就不一样了,车削、外圆磨,要改个尺寸,进刀个几丝几微米,几分钟就能调到位。基孔制的核心本质从来不是孔必须标H,而是通过固定孔的公差带,减少孔加工的刀具、量具规格,降低整体加工成本。
按GB/T 1800.1-2009的规定,基孔制的基准孔基本偏差代号为H,下偏差为0,公差带位置固定,通过调整轴的基本偏差,获得不同松紧程度的配合。
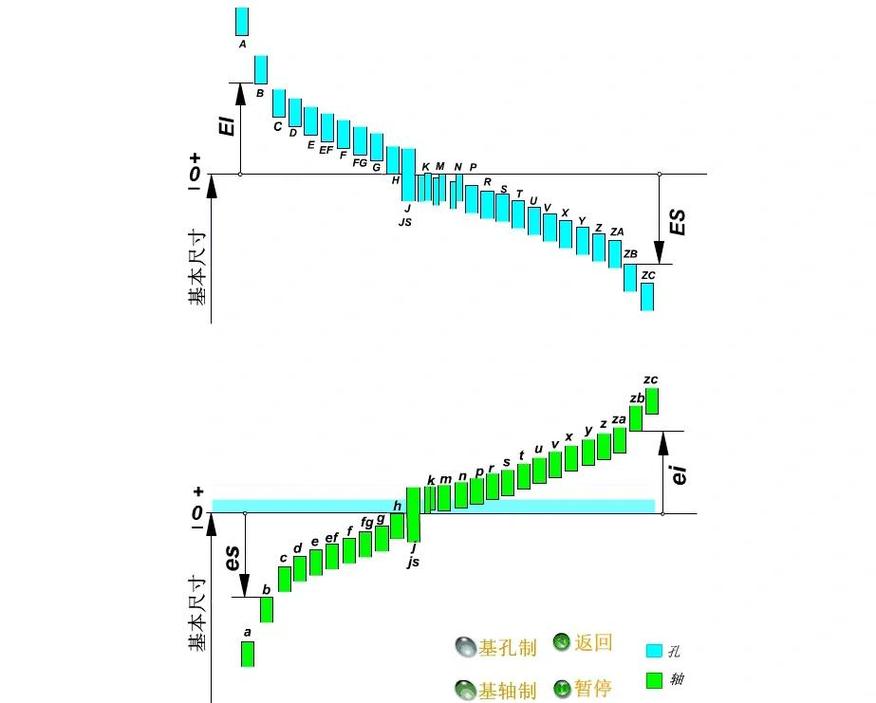
说出来不怕笑话,我刚工作那会也犯过一模一样的错——给深沟球轴承的内圈配合标了个H6的座孔,采购直接拿着图纸找我:你是要让我们自己改轴承的内孔吗?人家轴承厂的孔公差是出厂就定死的,根本不按你图纸上的H公差来!很多人学了一堆基孔制的配合代号,转头就把外购标准件的公差属性抛到脑后,最后图纸出了,车间根本没法加工,采购也不知道该按什么标准买件。
什么时候你就得放弃“默认基孔制”的惯性?
别被教材里的“优先选用基孔制”给绑死。工程现场从来没有放之四海而皆准的规则,算过成本吗?
第一种情况,当轴的加工成本比孔还低的时候,基轴制反而更划算。比如用冷拔圆钢做的传动轴,出厂的时候就已经达到了h9的精度,不需要再上机床加工,直接按长度切断就能用。真的,别觉得用冷拔钢不正规,车间里很多长轴,用冷拔钢做出来的精度,比你在车床上一刀一刀车出来的还稳。这时候你要是死守基孔制,反复调整座孔的公差带去凑轴的尺寸,完全是在给车间增加没必要的工作量。之前做输送线的滚筒轴,整根轴用冷拔钢直接切,精度h8,各个轮毂的孔分别按配合要求选公差,光加工费就比原来按基孔制设计的方案省了40%。
第二种情况,和标准件配合的场合,外购标准件的配合,永远不要硬套基孔制的默认规则。就拿最常见的滚动轴承来说,内圈和轴颈配合,轴承内圈的孔是已经定型的公差带,属于基准孔的范畴,这时候用基孔制选轴的公差没问题;但外圈和座孔配合的时候,轴承外圈的外径是已经定型的轴类尺寸,公差带位置固定,这时候座孔的公差就得按基轴制的逻辑来选,根本不能默认标个H7就完事。

第三种情况,同一根轴上要装多个不同配合要求的零件。比如一根传动轴上,一段要和轴承过盈配合,一段要和齿轮实现间隙滑动,一段要和密封件做过渡配合。这时候要是用基孔制,轴上每一段都要磨到不同的公差尺寸,磨削的时候要反复调整设备,工时费高得吓人。改成基轴制,整根轴统一磨到h6的精度,各个轮毂的孔分别选不同的公差带满足配合要求,加工效率能提一大截。
基孔制选型里那些没人写在教材里的细节
教材上的公差表都是理想状态下的数值,真到车间,一堆现实因素会把你的计算结果冲得七零八落。
先说公差等级匹配的事,别图省事孔轴选成一样的精度。当孔的公差等级高于IT8时,通常让孔比轴低一级匹配。因为精度越高,孔的加工难度就比同等级的轴大得多——比如IT7级的孔,要上精密内圆磨才能加工,而同等级的轴,普通外圆磨就能轻松达到。你选H7/g6的配合,和H7/g7的配合,松紧度差不了多少,但孔选IT7、轴选IT6的组合,加工成本能降近三分之一。很多人图省事,孔轴都标IT7,最后车间报上来的加工费超了预算,才反应过来是自己选的等级不对。
再说说容易被忽略的温度影响。就开头说的那个同事的减速器案例,他选的H7/k6配合,常温下的过盈量才5微米,看着刚好满足过渡配合的要求。但减速器工作的时候,箱体内的油温能升到80度,轴的温度比座孔高10度是常事。钢的线膨胀系数是11.5e-6/℃,铝壳的线膨胀系数是23e-6/℃,温度一上来,轴的涨量比孔多了近20微米,本来刚好的过盈量直接翻了4倍,轴承的游隙本来就只有十几微米,不卡死才怪。
温度差。
还有个藏得很深的坑,就是表面粗糙度对实际配合的影响。很多人算配合的时候,只看公差带的极限尺寸,完全不考虑表面的微观尖峰。比如你磨出来的孔,表面粗糙度Ra3.2,轴磨到Ra1.6,压装的时候,表面的尖峰被挤平,实际的有效过盈量会比理论计算值小2-3微米。要是你本来选的就是间隙配合,尖峰一挤,间隙直接没了,零件当然动不了。去年帮客户改的一套液压阀块,阀孔标了H8,阀芯选了f7,按手册算间隙有15微米,结果装上去阀芯卡得动不了,拆下来测,孔的实际尺寸刚好卡在最大极限,表面粗糙度Ra3.2,尖峰一挤,间隙直接被占满。后来把孔的粗糙度提到Ra1.6,公差带往正方向放宽了5微米,问题直接解决。
做机械设计这么久,越来越觉得,基孔制从来不是什么需要死记硬背的考试知识点。它就是一套帮你在加工成本、装配难度、使用可靠性之间找平衡的工具。
别拿着教材的定义就往图纸上套,车间的师傅不会陪你演课本里的理想场景。
