摘要:去年帮车间解决3批液压支架立柱激光沉积修复不合格问题时,熔池测温飘了80℃,废品率飙到27%。这篇把我踩过的坑、对照过的GB/T行业规范、现场调过的实参全摊开,别再照着实验室论文的理想参数硬套生产件。
送粉气流量的隐形陷阱
很多刚接触激光沉积的工程师,上来就找论文参数——氩气送粉流量4.2L/min,激光功率1.8kW,扫描速度8mm/s。
错。
我当初就是死磕这个参数,连续3天堵粉嘴,拆到指腹磨出茧才反应过来:实验室的送粉管路是0.5米长的不锈钢硬管,我们车间连的是3米长的波纹软管,管阻差了4倍。按照GB/T 39238-2020《增材制造 激光沉积修复工艺规范》里的要求,送粉气的层流稳定区间是3-7L/min,但这个区间的前提是送粉管路长度不超过1.5米。3米的管路,同样4.2L/min的流量,粉在管内的流速会从12m/s降到4m/s,稍微有点管路弯折,粉就堆在弯头里堵死。
后来我给管路加了个0.8MPa的载气稳压罐,把多余的软管裁掉,总长度压到1.2米,再把送粉流量调到5.6L/min,堵粉的问题当天就解决了。更有意思的是,当我们把小直径零件的参数直接套到φ320mm的大立柱上时,环形送粉嘴的粉流发散角比小试棒工况大了12°,有效粉利用率从42%直接砍到21%——剩下的粉全飘在保护气里氧化成黑渣,吹都吹不干净。

别信什么“通用参数”。送粉系统是整个工艺的“输血管”,你差一点管阻、差一点流量,最后出来的沉积层要么疏松要么夹杂,连探伤都过不了。
熔池温度的“伪闭环”
很多厂买了带温度闭环的激光沉积机床,觉得设好温度就万事大吉。
太天真。
去年帮某航空钛合金零件厂做调试,他们的红外测温系统设定熔池温度1450℃,闭环输出稳定得很,结果切金相一看,熔池底部已经过烧,α相析出超标,探伤合格率只有62%。蹲在机床边测了半天我才发现,他们的测温仪角度偏了——测的根本不是熔池中心,是熔池上方1mm处的气相处温,比真实熔池温度低了快80℃。按照GB/T 41379-2022《增材制造 金属激光沉积用熔池监测方法》的要求,测温点必须落在熔池中心的固液界面,测温误差不能超过±15℃,他们这80℃的偏差,相当于把整个工艺的温度基准全搞歪了。
后来把单波长红外测温换成双波长的,重新校准了测温角度,把测温偏差从80℃压到12℃,合格率一下回到94%。真的,别省那几万块的高精度测温钱——一批不合格的航空零件,废品成本够买3套测温系统。
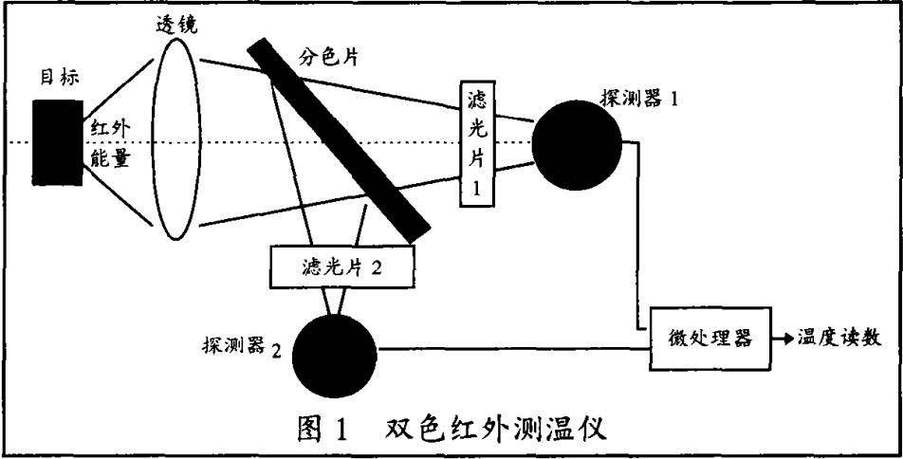
我现在给新机床做验收的时候,必须拿标准黑体炉校3次测温偏差,再拿φ20mm的不锈钢试块打3个沉积层,测金相的晶粒度和硬度,确认测温值和真实熔池温度对得上,才敢签字验收。
基体预热的“度”怎么拿
说到预热,很多人的第一反应是“温度越高,气孔越少”。
说实话,我之前也犯过这个错。
当时修42CrMo材质的液压支架立柱,为了减少沉积层的气孔,我把基体预热温度从200℃拉到260℃,第一批件发去矿上,不到俩月就裂了3根,赔了快20万。后来对着断口做分析才搞明白,按照JB/T 13773-2020《激光沉积修复件 质量检验规范》的要求,42CrMo的合理预热区间是180-220℃,当我把温度升到260℃时,熔池的冷却速度从原来的10^4℃/s降到10^2℃/s,晶粒直接长大2个数量级,沉积层的抗拉强度掉了40%,残余拉应力超过350MPa,不裂才怪。
太坑了。
后来我给车间定了死规矩:每换一批基体材料,必须先做3个φ50mm的标准试块,测冷却速度、残余应力、沉积层硬度,三个指标全符合规范了,再上正式生产件。别拿动辄几万的生产件当试验品,试块的成本才几十块钱。
还有个小细节:预热的时候别用火焰直接烤基体的待沉积面,用机床自带的红外预热板均匀加热,烤的温度不均匀,一边热一边凉,沉积完的件变形量能到0.3mm,后续加工的余量都不够。
最后聊两句
激光沉积从来不是什么“万能修复神器”,它是个抠细节的工艺。你差5L/min的送粉流量,差20℃的预热温度,差10℃的测温偏差,最后出来的件可能就是堆在废品区的废铁。别照着核心论文的理想参数硬套——实验室的环境是恒温恒湿、管路短、零件小,车间里是粉尘飘、管路长、零件大,工况差得不是一点半点。
多去车间蹲,多拆几个废件看金相,多测几个实参,比看10篇脱离现场的论文有用得多。
