上周拆了台客户退回来的行星减速器,太阳轮的齿面磨得跟狗啃似的,啸叫噪音比同型号高了12分贝,查了半天才发现修形量算反了——把齿端修薄做成了齿根修厚。
刚入行的时候总觉得齿轮修形是高精尖的技术,要算一堆变形公式,套上模板就能解决所有振动噪音问题。真在车间摸了十几年齿轮才明白,这东西本质上就是给制造误差、轴系变形、热胀冷缩留的“余量空间”,没那么玄乎,但坑是真的多。
先搞懂:你真的需要做齿轮修形吗?
很多人上来就给所有齿轮套修形模板,其实按GB/T 10095.2的精度等级划分,8级以下、线速度低于15m/s的普通减速机齿轮,不修形的接触斑点本来就够满足要求,硬加修形反而会削掉有效啮合齿面,降低承载能力。
去年有个做输送线的同行,给低速重载的链传动配套齿轮硬做了0.02mm的齿顶修缘,结果跑了三个月齿面压溃。原因很简单,这种低速传动的轮齿本身变形量就小,本来全齿宽啮合的状态下应力分布很均匀,修形直接把齿端的支撑材料削掉了30%,接触应力直接翻了快一倍,不压溃才怪。
那什么时候必须做修形?
线速度超过25m/s的高速齿轮箱、受载冲击超过额定载荷150%的重载传动、悬臂安装导致轴系挠度超过0.02mm的小齿轮,这三类是真的绕不开。别不信,我见过最离谱的,给悬臂轴上的直齿小齿轮不做任何修形,跑了一周轴没断,齿轮的接触斑点只有齿宽的1/5,那齿面压的跟烙饼似的。
还有个容易被忽略的场景:铝合金壳体的传动箱。很多人算变形的时候只算钢轴的挠度,忘了铝合金的弹性模量只有钢的1/3,受载之后壳体的变形量比铸铁壳体大了快两倍,这种情况哪怕是中等线速度的齿轮,不做修形也一定会出现端边干涉。
修形量的坑:别拿软件默认值当圣经
现在的齿轮设计软件功能都很全,点一下“自动修形”就能算出一套齿廓、齿向的修形参数,但我见过太多人直接把软件输出的数值丢给车间,连变形量的来源都没核对过。
按ISO 6336的计算逻辑,合理的修形量应该是轮齿弹性变形、轴系挠度、热变形、制造安装平行度误差的总和,再打个折。打多少折?一般取总变形量的70%就够,留30%的余量避免修形过度。
之前做的一台工业泵配套齿轮,模数4,齿数42,线速度32m/s,铸铁壳体,算下来钢轴的受载挠度是0.018mm,连续运行4小时的热变形是0.007mm,安装时的平行度误差是0.01mm,总变形量加起来0.035mm,对应的齿向修形量就应该取0.025mm左右。但当时软件默认输出的修形量是0.01mm,差了快一倍。
刚工作那会我没多想,拿着软件算的参数直接下车间磨齿,结果装完一测,1500转开始啸叫就出来了,拆下来看,齿端的干涉痕迹明明白白。返工花了快两万块,还耽误了客户的交付周期。
还有两个高频踩坑点:一个是修形的范围错了,齿顶修缘的长度应该控制在齿顶往下1-2个模数的范围,很多人直接把修形范围扩到了整个齿高,等于把齿轮的有效啮合长度砍了一半,承载能力掉30%都不止;另一个是方向搞反,就像开头说的那台退回来的减速器,编程的时候把修形的正负值设反了,本来要把齿端削薄,结果把齿根磨厚了,相当于人为制造了一个干涉点。
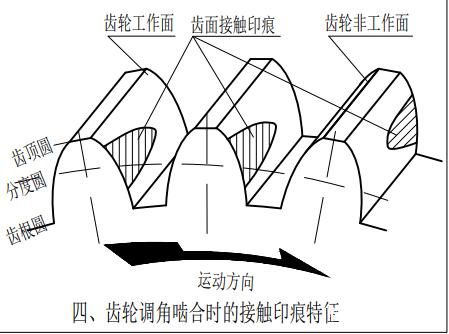
说实话,跟车间的师傅打交道久了就知道,很多时候不是设计算错了,是质检的要求跟设计目标拧巴。修形之后的合格接触斑点,本来就应该集中在齿高中部、齿宽方向中间70%的区域,两端留15%左右的非接触区,这是GB/T 13384明确写的要求。但不少干了几十年的老质检,上来就要求接触斑点100%覆盖全齿宽全齿高,那修形不就白做了?你得拿着标准条文跟人慢慢讲,不然人家觉得你在故意搞事情。
工艺端的隐形账:修形不是算出来就行,得能做出来

很多刚做设计的小孩容易陷入一个误区:只要理论上算出来的参数,车间就一定能做出来。真不是。
比如你要做0.008mm的齿顶修缘,但是车间那台老磨齿机的进给精度只有0.01mm,你把参数写在图纸上,师傅要么给你磨成0.02mm,要么直接按0.01mm凑数,最后出来的零件根本达不到设计要求。
做设计从来不是追求最完美的理论值,是找成本、性能、工艺可行性的平衡点。对吧?之前做的一款低速输送齿轮,本来按变形计算需要磨齿修形,算下来工艺成本比齿轮本身的材料成本还贵。后来我们调整了设计,把齿宽加了2mm,靠增加接触面积来抵消变形带来的应力集中,根本不需要额外修形,单台成本直接降了40%,跑了两年也没出问题。
还有个不算捷径的捷径:赶项目样件的时候,真没必要死抠电脑上的计算值。对于模数大于2的中小齿轮,你拿个细油石在齿端按经验磨个大概的修形量,装上去跑半小时测噪音、看接触斑点,比你在办公室算三天都管用。别笑,我真这么干过,去年赶一个客户的紧急样件,时间紧到根本来不及上磨齿机,直接拿油石按之前的经验值磨了齿端,装上去测,噪音比没修形的低了8分贝,客户当场就签字过了。
上周碰到个刚入行的小孩,问我修形是不是有什么万能公式,背下来就能应付所有设计场景。我给他翻了我存了十几年的返工记录,从最开始算错修形量导致的整批退货,到后来跟车间师傅磨出来的经验值,哪有什么万能公式。
所有的修形参数,本质上都是在给实际的变形、误差、载荷找补。你要是坐在办公室里不摸车间的机床,不拆客户退回来的坏齿轮,就算把ISO 6336背得滚瓜烂熟,做出来的东西还是会出问题。
