2026-10-24 16:08:55 分类:机械设计
上周刚从苏州某汽车零部件厂的改造现场撤回来,蹲在工位旁边吃外卖的时候,操作工张师傅拽着我说,”这比之前蹲地上拧螺丝强太多”。
就这一句话,抵得过所有项目验收报告上的漂亮话。
说实话,我做了快12年的机械设计,见过太多柔性作业工位改造的项目,最后变成了车间里的摆设——触摸屏上的参数调得天花乱坠,结果操作工嫌操作复杂,每次换型还是用原来的笨办法,把定位块焊死在平台上,买的那些伺服模组、快换机构,全成了占地方的废铁。
别上来就买模组,先把工位的“刚性需求”拆透
很多团队做改造的第一步,是打开供应商的产品手册,找最贵的、功能最多的直线模组、快换夹具往工位上堆。完全跳过了最核心的现场调研:这个工位一年要换几次型?每次换型需要调整哪些部件?操作工的文化水平能不能驾驭复杂的调整机构?
按GB/T 39060-2020《柔性制造系统 通用技术要求》里的定义,柔性工位的核心指标是换型时间≤15min,换型成本占单工位改造总投入的比例不超过8%。我去年碰到一个无锡的客户,上来就要求给每个工位上全伺服的定位调整机构,算下来单工位的光模组成本就11.8万,结果蹲在现场测了一周才发现,他们的产品换型周期是2个月一次,每次换型只需要调整两个定位销的横向位置,根本不需要动态调整,更不需要什么联网功能。
最后把方案里的伺服模组全换成带刻度的手动调节滑台,单工位成本降到1.2万,换型时间从原来的2小时40分钟缩到11分钟。客户的设备主管当时拍着我肩膀说,之前找的两家设计公司,上来就推全自动化方案,差点把他半年的技改预算全造光。
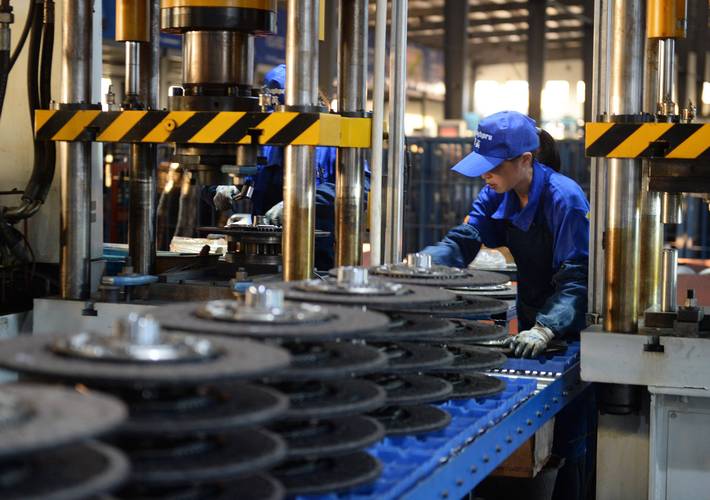 汽车零部件厂柔性作业工位现场实拍
那些写进手册、但现场用起来全是坑的细节
别跟我扯什么设计手册上的标准流程,车间现场的复杂程度,从来不是坐在办公室里画CAD能想明白的。
比如工位的地脚。很多人图省事,用普通的膨胀螺栓把工作台直接固定在地面上,结果换型的时候要调整工位的横向位置,每次都要拆螺栓、重新打水平,折腾俩小时都未必能把精度调回来。我现在做改造,统一换M16的可调式地脚支撑,按GB/T 27530-2011《工业自动化系统与集成 制造系统 工位精度要求》,工位的水平度调整范围要预留±15mm,支撑座的接触面积要≥300cm²,调整完之后用锁紧螺母锁死,换型的时候推到对应位置,拧一下地脚就能快速找平,根本不用拆螺栓。
还有走线和走气的布局。去年在无锡的电子厂改造,我看到他们的工位线槽是全封闭的塑料盒,电源线、信号线、压缩空气管全塞在同一个槽里,盖子用自攻螺丝拧得死死的。操作工要调整气管位置,得把整个线槽的盖子拆下来,里面的线缠得比老小区的宽带线还乱,光理线就要花40分钟。真的,看到那个场景我当时差点把手里的卷尺扔了。
现在我们做改造,动力走线和信号气管完全分开,线槽用带快拆卡扣的铝合金型材,侧面留连续的标准安装孔,换型的时候需要加气管、加信号线,直接顺着卡扣卡进去就行,不用拆盖子。工具挂板也不用打孔固定,用T型螺栓卡在立柱的槽里,想调整挂板高度、换位置,拧一下螺栓就搞定。
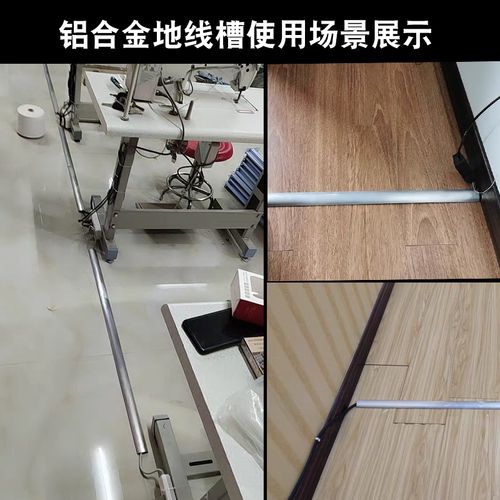 柔性工位可调地脚与快拆线槽安装细节
成本权衡:哪些钱该花,哪些钱纯纯交智商税
柔性工位改造不是越贵越好,核心是把钱花在能实实在在降低换型时间、降低操作工劳动强度的地方。
很多人觉得定位机构一定要上伺服驱动,精度高、调整方便。但算笔账:一个行程300mm的伺服滑台,带驱动器、编程模块的价格是4200块,而我们用带刻度的手动调节定位块,配合带锁紧的直线导轨,成本才380块,重复定位精度能到±0.1mm——对于大多数拧螺丝、压装、外观检测类的工位,这个精度完全够用,换型的时候拧个锁紧把手,看刻度推到对应位置,10秒就能搞定,根本不需要伺服。
别跟我说什么“未来可能要升级自动化”,你连当前的换型痛点都没解决,花几倍的钱买个现在根本用不上的功能,最后那滑台就搁那当固定定位块用,图啥呢?
真正该砸钱的地方,从来不是那些花里胡哨的自动机构。比如工位的人体工学调整,按GB/T 14774-2019《工作系统设计的人类工效学原则》,工位的座椅高度调节范围要覆盖第5百分位女性到第95百分位男性的坐高(380mm-520mm),工作台面高度调节范围在700mm-950mm之间,工具挂板的位置要在操作工的手臂自然活动范围内,不用抬胳膊不用弯腰。这个钱花了,操作工的疲劳度降30%,良品率涨2个点,算下来比你买一堆华而不实的模组划算多了。
上次在苏州那家厂,原来的固定工位做两种不同的支架产品,换型要拆6个固定定位块,重新打孔找正,每次换型要2个操作工折腾2个半小时,停线损失快一万块。我们改造的时候,没有上伺服模组,就是把原来的固定平台换成带10mm标准T型槽的铸铁平台,定位块用带快速锁紧的螺栓固定,平台侧边贴了两种产品的定位坐标刻度,换型的时候操作工照着刻度把定位块推到对应位置,拧一下锁紧把手,整个过程12分钟。验收那天,工艺员拿着秒表掐时间,最后看到12分钟的时候,眼睛都瞪圆了,说之前以为怎么也要半小时。
前阵子碰到个刚入行的小工程师,问我柔性工位改造是不是自动化程度越高越柔性。我给他指了指车间里那个改造完的工位——张师傅正坐在那拧螺丝,旁边贴着他自己手写的换型操作小纸条,没有复杂的触摸屏,没有需要反复调试的伺服参数,他想怎么调就怎么调,换型的时候不用求着工艺员改程序,不用等着供应商上门调试。
这才是真的柔性。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别再硬堆导轨了:柔性作业工位改造的落地踩坑指南
文章链接:https://yqhljx.com/list_9/4834.html
