这篇文章不讲什么高大上的智能制造概念,只聊过去12年在机械加工、总装、包装类产线上摸爬滚打攒下的实际优化经验——没有整线重构的宏大叙事,只有算得清账、落得了地的微迭代方法。
上个月蹲在长三角某汽车零部件厂的总装线边上,盯着转台卡料的问题耗了11个小时,最后发现根源根本不是什么传动精度不够——是3年前整线验收时为了赶客户的交付节点,把工件定位销的入口倒角从设计要求的C3偷偷磨成了C1,就差2毫米的引导斜度,让带飞边的压铸件每次都有近3%的概率卡在定位销上,年累计卡料停线127小时,算下来的产能损失快200万。
真的,很多人一提产线优化就觉得要砸大钱、换设备、上系统,实则大部分的效率漏洞,都藏在这些没人在意的小细节里。
迭代不是推倒重来,是算清楚每一分改造成本的ROI
之前接触过一条3C外壳阳极氧化线,刚换了新的厂领导,上来就要求工艺部门拿出整线升级方案,说要对标行业最高效率。当时有个供应商报了180万的方案,要把原来的悬挂输送线全换成新型倍速导轨,算下来的投资回收周期要7年——这账怎么算都不划算。
我们拉了过去12个月的停线台账,把每一分钟的停线原因拆到工位级别,最后发现82%的停线时间,都来自挂具的导电接触不良。查了下挂具的状态,用了3年的铝制挂具,接触点的氧化层厚度已经到0.2mm,按照GB/T 5270-2005《金属基体上的金属覆盖层 电沉积附着性试验方法》的规范,这类导电挂具的接触点表面氧化层厚度不能超过0.05mm,不然接触电阻会飙升到0.8Ω以上,直接导致氧化膜厚度不均,整批零件报废。
那改什么?根本不需要换挂具,更不需要换整条输送线。我们在每个挂具返回上料工位的路径上,加了个气动钢丝刷,每经过3个生产循环就自动打磨接触点3秒,总改造费用才1.2万。上线之后的第一个月,不良率就从2.1%降到了0.3%,算下来半年就收回了改造成本。

说实话,我见过太多工程师一上来就抱着“理论最优解”的执念改线,恨不得把每个工位都换成最新的伺服模组,把节拍卡到设计手册的极限值,最后算下来改造完的产线还不如原来的老线效率高——钱花了,供应商拍屁股走了,留下一堆没人维护的新设备当摆设。
真没必要。产线的优化从来不是追求参数上的完美,是要在投入和收益之间找最划算的那个平衡点,哪怕你改的东西只值100块,只要能减少1分钟的停线,就是好的优化。
别迷信“一次做对”,工位级的微迭代才是持续优化的核心
很多人觉得产线设计完、验收完,参数就该固定下来,动一下都是违反设计规范。可实际生产里的变量是无穷的:来料的尺寸公差在飘,工人的操作习惯在变,车间的温湿度在悄悄影响设备精度,甚至同批次的原材料硬度差,都能导致刀具寿命波动30%。你想一次把所有变量都考虑到,根本不可能。
之前做的某减速器轴承压装工位,最初的设计完全照着机械设计手册算的:用5kN伺服压机,压装力设定在8kN,保压1.5s,定位座用HT200铸铁加工,同轴度公差控制在0.01mm以内。按说这设计挑不出任何毛病,可运行了6个月,发现压装后的轴承同轴度超差率从0.1%涨到了0.7%。
一开始我们查压机的压力精度,查工装夹具的定位销磨损量,查来料轴承的尺寸公差,折腾了整整半个月,最后发现问题出在产线边上的空调出风口——夏天开空调的时候,冷风直吹压装工位的定位座,把座体的温度从25度降到18度。按照铸铁的线膨胀系数11.5e-6/℃算,直径120mm的定位座内径会收缩0.012mm,刚好把轴承外圈卡出0.008mm的倾斜量,直接导致同轴度超差。
那改什么?换恒温车间?换低膨胀系数的工装材料?都不需要。我们把空调出风口的导风板转了个方向,在定位座边上加了块半透明的亚克力挡风板,总花费80块钱,超差率直接掉回原来的0.1%。
我之前踩过的最大的坑,就是第一次做产线优化的时候,把所有的参数都调到了理论最优值:输送线速度拉到设计上限,工位平衡率卡到0.98,一点缓冲都不留。结果上线之后,只要某个工位的工人稍微慢个2秒,整线就堵死,最后不得不把输送线速度降了12%,反而整体效率比原来还高了8%。
产线的最优效率从来不是理论计算出来的最大值,是能容忍15%以上随机波动的稳定运行值。你留的缓冲量越多,产线应对突发问题的韧性就越强,根本不需要追求什么满负荷运行的漂亮数字。
把迭代的权限下放到一线,比总部出的优化文件管用10倍
我见过太多公司的产线优化,都是总部的工艺部门坐在办公室里,对着三维模型和理论数据改参数,根本不知道一线车间里的实际情况。比如之前接触的某食品包装线,总部的工艺文件要求每个包装工位的热封温度调到160℃,说是能达到最优的热封强度,不会出现漏封的问题。可一线的班组长私下里把温度调到了145℃——因为夏天车间湿度大,160℃的时候包装膜容易粘在热封刀上,换刀的时间比节省的包装时间还多。
总部的巡检人员来了好几次,都要求把温度调回160℃,结果每次调回去,不良率就涨,停线时间就多。后来我们干脆改了规则:每个工位的一线操作工,只要能拿出连续3天的运行数据,证明自己的调整能降低停线时间、减少不良率,不需要走总部的审批流程,自己就可以改参数。
就这一个规则改完,半年时间整个产线的综合效率(OEE)从62%涨到了78%。你敢信?光这一个权限的下放,省下来的钱比之前3年所有的设备升级投入还多!
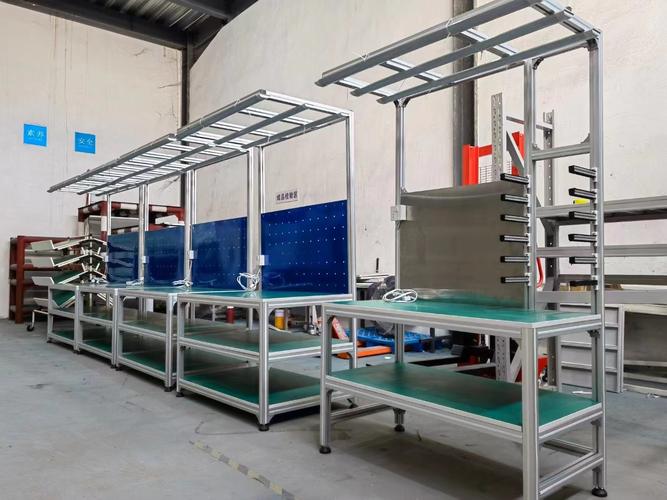
这些一线的小改动没有一个是复杂的:在螺丝供料器的出口加个自制的硅胶挡片,防止螺丝因为振动太大弹飞;在扫码枪的位置贴个带刻度的定位贴,每次换型的时候不需要反复调位置,30秒就能完成换型;在废料箱的边上装个光电传感器,满了就报警,不需要工人隔10分钟就跑过去看一眼。没有一个改动需要大笔预算,但是每一个都能实实在在省时间。毕竟一线的工人天天守着工位,哪个地方容易卡料,哪个地方操作累,他们比坐在办公室里的工程师清楚100倍,对吧?
前几天跟那个汽车零部件厂的工艺主管聊天,他们现在每个月都会把所有工位的停线数据拉出来,找最影响效率的那1个小问题改了,不追求什么一步到位的完美方案。去年一整年算下来,产线效率涨了22%,总改造投入还不到整线价值的1.5%。
哪有什么一劳永逸的最优产线啊。
你改一点,我调一点,慢慢就顺了。
