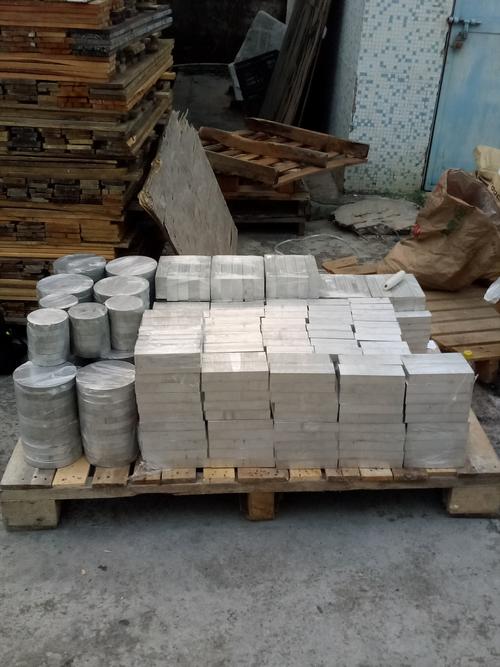
上周三带大三机械设计方向的学生进冲压实训工位,刚走到第三排台位,就看见台虎钳旁边的塑料筐里,堆了半筐带着完整长料头的铝制边角料,最上面那片料头量了下,足足192mm长——完全够切两个课程要求的小型安装卡扣。
被学生直接忽略的”看得见的浪费”
我当时站在台边愣了半分钟。之前两节课刚讲过冲压排样的基本逻辑,小测的时候全班都能准确算出不同料厚下的搭边值,结果一到实操,全给我忘了。有个小组的排样图我扫了一眼,整板1m*2m的铝板,只排了两排U型支架,算下来材料利用率刚过60%。
说真的,我之前备课的时候,总觉得生产损耗管控优化是制造企业生产部门的事,和本科阶段的课程设计搭不上边。直到去年去合作的汽配厂跟岗,看到车间做了二十年冲压的王师傅,拿个马克笔在整板冷轧钢板上画排样,遇到异形零件就插空排小的安装片、定位垫,整板料的利用率能冲到87%,我站在旁边看了半小时,回来拍着备课笔记骂自己——之前教的东西全飘在半空,根本没落地。真的臊得慌。
卡在”算得清却落不了地”的设计卡点
后来我专门抽了两节课,把排样计算的逻辑拆成步骤带学生练,从步距计算到利用率折算,小测的时候全班正确率90%以上。结果到了实操工位,还是乱成一团。
有个小组算出来的排样利用率是85%,拿着草图就来领铝料,我让他们先对照工位上的设备参数卡核对,他们才发现,这台冲压机的最大有效送料行程是200mm,他们排的步距是210mm,根本送不进去。要是当时直接领了料开冲,最后只能把排样拆了重做,剩下的大半张料全成了没法用的废料。
之前我改作业的习惯特别不好,只要排样图画得规范、利用率数字达标,就给高分,根本不问这个设计能不能在现有机床上跑。这不是教学生纸上谈兵是什么?
后来我干脆把实训中心所有冲压设备的参数表,塑封了贴在每个工位的正前方,要求学生动笔排样之前,先把对应设备的送料行程、最大装模高度、定位块尺寸抄在草稿纸上,甚至要求他们先拿废硬纸板按1:1剪出来摆上去试,确认能贴合了,再来领正式的铝料。没人天生会算损耗。总不能让学生毕业了,到了车间才发现自己算的最优排样,机床根本跑不起来。
把损耗账算到每一次实训领料里

改完领料规则那天我就定了死规矩:每个小组的排样图必须先过我这关,材料利用率低于75%的直接打回去改,改到达标了再发料。之前剩的边角料,只要长度超过50mm、宽度超过20mm的,全部统一收到工位旁边的物料盒里,下次做小型定位销、垫片的实训时优先从里面切,能不领新料就不领。
你是没看到学生第一次发现自己改完排样能少领一半料的时候,眼睛都亮了。之前他们总觉得损耗是工厂的事,自己一个学生没必要抠这点成本,现在直接把账算到每个班的实训经费里,立刻就上心了。上个月有个班,一开始报的领料需求是12张整板铝板,改了三轮排样,最后实际只用了7张,攒下来的边角料,够两个班做小型连接件的实训用。
现在很多教材里讲生产损耗管控优化,总爱列一堆精益管理的概念,什么5S、价值流图,学生背得滚瓜烂熟,真到了车间,根本不知道从哪下手。其实哪有那么复杂?就是画排样的时候多算十分钟,装模的时候多核对一遍设备参数,领料的时候多想想边角料还能用来做什么小零件,这就是最实在的管控。
上周有个毕业两年的学生回校,说他现在在汽配厂做工艺工程师,入职第一周就把车间现有的冲压排样图全核对了一遍,调整了三个异形零件的排样顺序,一年省下来的材料钱够发半个月的班组奖金。我当时没说话,就给他递了杯冰可乐。
你看,当初在实训台上学的那点抠细节的本事,到哪都能用。
