很多人对生产链路打通的认知还停留在“拉跨部门群同步进度”的层面,实际上从设计图纸下发、工序排布到供应链物料齐套,每个环节的信息差,都可能吃掉20%以上的产能与利润。这篇内容基于去年落地的12万套新能源电驱壳体项目,拆解三个真实的协同卡点,没有空泛的方法论,全是能直接抄作业的实操细节。
设计端的纸面公差,从来不是工艺端的执行依据
当时项目刚启动的时候,设计组为了抢进度,花3天就把全套三维模型和公差表发去了工艺部。我拿到表的时候扫了一眼,没当回事。
直到首件试切那天。
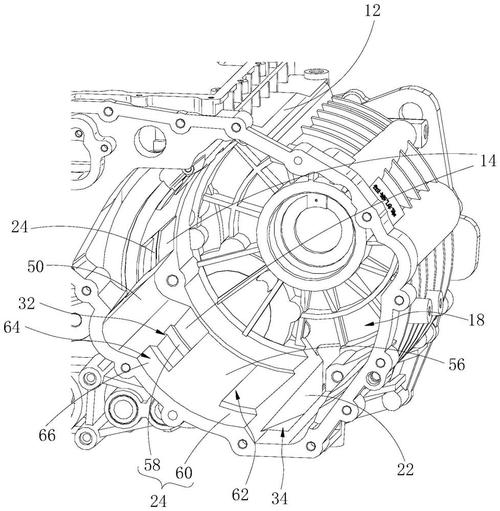
检测报告打出来,结合面平面度超差0.03mm,按当时的工序排布,普通立式铣床的经济加工精度,在300mm行程内的平面度极限就是0.035mm,要达到图纸要求的0.02mm,必须加一道精密磨床工序。算下来单件加工成本涨了42%,节拍从12分钟拉到28分钟——离客户的交付节点只剩12天,我们要是按这个节拍跑,根本交不上货。
我当时盯着检测报告,后背全是冷汗。
后来拉着设计、工艺两个组的人在会议室熬了两个通宵,对着图纸逐面核对公差:哪些面是和端盖硬密封的,必须留磨加工余量;哪些面只是做外观防护的,完全可以把公差放宽到0.05mm/300mm,符合GB/T 1184-2016的6级精度要求,铣削就能达到。就这一轮调整,直接把单件加工成本降了38%,节拍回到了11分钟/件。
其实很多协同的卡点,根本不是谁的能力问题——是设计端从一开始就没把工艺经济精度边界当成设计约束,总觉得公差标得越严,产品质量越好,完全没算过为了这几微米的公差,下游要付出多少时间和成本的代价。
算得对的工序节拍,串起来可能全是堵点
之前我们算产线产能的时候,都是单工序拉平均节拍:压铸毛坯15min/件,粗加工10min/件,热处理炉每炉装20件,总时长120min,平均6min/件,精加工18min/件,气密检测3min/件。按这个数算,整个产线的理论产能是每天120件,OEE按80%算也能到96件。
实际跑起来呢?
第一天的实际产能只有52件。
查了半天才发现,堵点根本不是精加工这个理论上的瓶颈工序——是粗加工到热处理的转运路径,足足有120米,每次转运要花10分钟,粗加工出来的毛坯堆在通道里,把精加工的上料口挡了一半,操作工每次找件、清通道要多花5分钟。更离谱的是,热处理炉的上料缓冲区离炉门还有30米,每次装炉还要来回搬,算下来光转运的无效时间,就吃掉了近40%的班次时长。
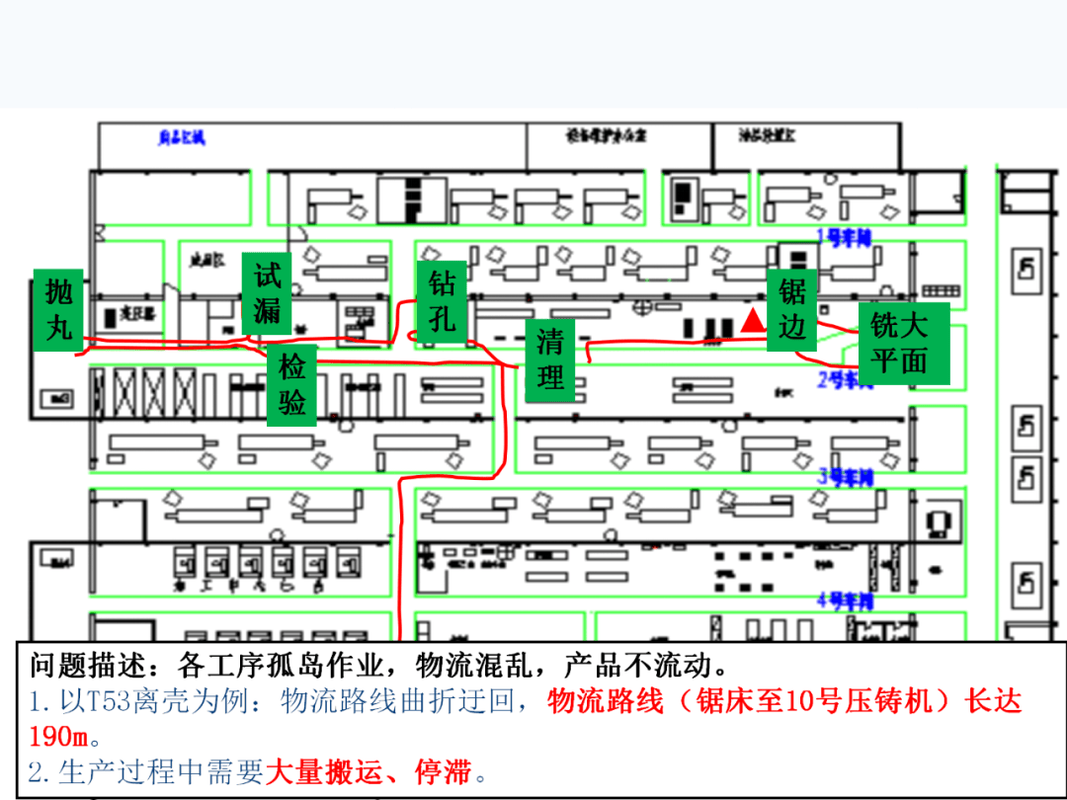
后来我们没买昂贵的AGV,就是把粗加工的出料口直接对着热处理炉的上料缓冲区,把原来120米的转运距离缩到了8米,给每个物料箱贴了带位置标识的二维码,系统自动提醒操作工:粗加工出到第18件的时候,就可以把箱子推去缓冲区,等凑够一炉20件,直接推到炉门边上装炉。调整完之后,整个产线的OEE从58%涨到了82%,每天实际产能稳定在98件,比之前的理论测算值还高。
说出来有点可笑,之前我们总觉得工艺排布只要把工序顺序排对、节拍算准就行,谁知道这种看似无关紧要的动线路径,能藏着这么多看不见的产能浪费。
100%齐套率的背后,可能藏着停线的大坑
装配线刚跑的第三天,突然全线停了。
原因很简单:之前采购部报的物料齐套率是100%,结果装到气密检测环节,连续30件的漏率都超过了GB/T 10485规定的5×10^-6 Pa·m³/s的限值。拆下来查才发现,配套的密封胶条因为供应商的模具磨损,截面尺寸比图纸要求小了0.5mm,按GB/T 3452.1-2005的公差要求,这个偏差已经超出了允许的0.2mm范围,压缩量根本达不到设计要求,压缩永久变形率更是冲到了29%,远超标准要求的25%上限。
那批胶条堵在线边的时候,负责采购的小姑娘都快哭了——她的齐套率KPI是达标的,每样物料都到厂了,可就是因为这0.5mm的尺寸偏差,整个装配线停了4个小时,算下来的产能损失快两万块,当月的绩效直接扣没了。
后来我们调整了物料齐套的判定标准,不再是“物料到厂就算齐套”,而是关键特性的检测数据符合要求才算齐套。我们把密封胶条、轴承这些关键件的检测要求,直接同步到供应商的生产系统里,要求对方每生产500件,就把截面尺寸、压缩永久变形率的检测数据实时传到我们的MES看板上,一旦数据飘出控制限,我们的SQE当天就到供应商现场盯生产,根本不用等物料运到厂里才发现问题。
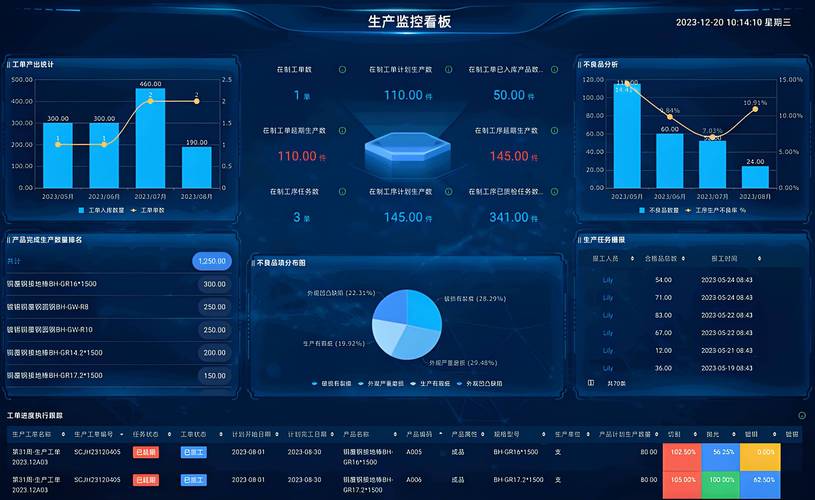
之后的半年里,我们因为物料尺寸偏差导致的停线时间,从每月平均8小时降到了不到40分钟。
很多人一提到生产链路打通协同,第一反应就是要花几百万上工业互联网平台,要拉十几个部门开每周同步会。其实根本没那么复杂。
你只要在设计图纸下发之前,拉着工艺的人把公差边界核对清楚;在排布产线的时候,多走几遍从毛坯到成品的动线,把不必要的转运距离砍掉;在做物料齐套判定的时候,别只看物料有没有到,多盯一眼关键件的检测数据——这些事不需要花大价钱,只要把信息差补上,协同的效率自然就上来了。
哦对了,上次那个项目最后交付的时候,客户给的良率反馈是93.2%,比最初的纸面设计目标还高了1.2个百分点。
就这点经验,供大家参考。
