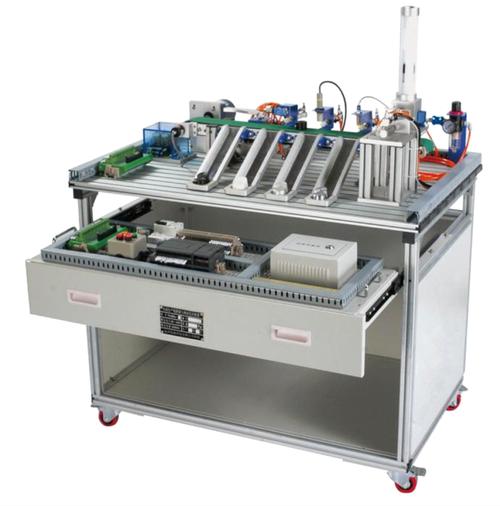
上周三的实训课,刚把那套带RFID的小型输送线电源推上去,第三组的男生就扯着嗓子喊我过去。
料盒走到第三个工位就歪歪扭扭停住,怎么都触发不了分拣信号。
我蹲下来看了五分钟,不是机械结构歪了,是他们把物料检测的光电传感器阈值设得太死——连空的塑料料盒和装了铝件的料盒都分不清。
第一节课就推翻的“标准答案”
之前教材上印的智能物料流转流程图,全是顺顺当当的线性路径:上料、检测、分拣、下料。学生照着图搭架子、装传感器、调电机转速,总觉得只要参数和课件上写的一模一样,就能跑通。
哪有那么容易。
上次有个组赶进度,料盒上的定位销没敲到位,输送线空转三圈,那个没固定的料盒直接从侧面滑到实训台底下。我弯腰捡的时候,裤腿还沾了台面上漏的导轨油。
智能物料流转的核心从来不是“让东西动起来”,是“让东西在该停的地方停,该转的时候转”。
很多学生一进实训室就想搞最复杂的视觉分拣,把摄像头的分辨率拉到最高,算法参数调得比实验室里的演示系统还精细,结果连最基础的物料重量偏差都没考虑——同批次的毛坯件,带毛刺的比精加工的重10g,老式的重力传感器直接跳成错误信号,把本该分到A仓的件扔去了B仓。
我真的每次看到学生上来就拆视觉模块的防静电包装都头疼。

被我强行加进大纲的“容错测试”环节
前两年的实训考核,全是按理想工况来:指定规格的零件,干净的料盒,张紧度刚好的皮带,只要能把零件准确分到对应料仓,就能拿满分。
改完大纲我就后悔——这哪是教设计,这是教学生搭玩具。
现在考核的时候我会故意搞点小动作:往料盒里塞两个带毛刺的毛坯件,把输送线的皮带松半圈,甚至故意把其中一个光电传感器的角度拧歪两度。就看学生调试的时候能不能发现问题。
上个月的考核,有个男生蹲在输送线旁边盯了快俩小时,最后挠着头凑过来跟我说,老师,这个皮带摩擦力不对,带不动重的料盒。
我当时差点从兜里摸出冰可乐给他。
终于有人不抱着课件死磕了。
真正能落地的智能物料流转方案,从来不是在理想实验室里跑通的那套完美参数,是能扛住现场那些没人写在手册里的“小意外”的。
那些被学生“反教”的细节
去年有个之前挂过我课的男生,做设计的时候没按我要求用硬铝做料盒,反而打印了几个带柔性橡胶衬底的3D打印料盒。
我一开始还皱眉头,觉得他偷工减料。
结果他把料盒放上去跑了十圈,跟我说,之前的金属料盒和皮带硬接触,容易打滑,加了这层软衬,摩擦力刚好,就算料盒进导向槽的时候歪个小角度,也能顺着条顺过来,不会卡。
我站在旁边盯着输送线跑了三圈。
真的没卡。
说真的,我之前在制造企业做项目的时候,都没想过用这么低成本的方式解决皮带打滑的问题。
还有个女生,做下料仓的时候,把挡边做的比料盒高两毫米。我一开始问她为什么,她说之前看别的组下料的时候,料盒经常从仓里滑出来,挡边高一点,就能挡住。
这个细节,我之前和教研室的同事讨论了三次,都没人想到。
话说回来,现在很多人一提智能物料流转,就想到工厂里动辄几百万的AGV集群,觉得那才叫“智能”。
哪有那么玄乎。
我们实训课上那套几千块钱的小输送线,把每个环节的容错率调到位,把传感器的阈值和实际物料的特性匹配好,把每个可能卡料的缝隙堵上——这就是最基础的智能物料流转。
之前我总觉得,教机械设计,就是带着学生把每一个零件的强度算到刚好满足安全系数,把每一张装配图的公差标到符合国标,把每一个标准件的选型参数核对到和样本完全一致,从来没把“跑起来会不会卡”当成一个必须要考核的指标。
现在才明白。
学生最缺的从来不是那些能在教材上查到的公式和参数。
是那种站在输送线旁边,盯着它跑半小时,能听出哪里的声音不对,能看出哪个位置的料盒走得歪的体感。
对吧,你在车间待过就知道,哪有那么多完美的工况。
哦对,上次那个挂过科的男生,这次实训拿了优。我把他做的那个3D打印料盒收在教具柜里,下次上课给新生看。
