上个月蹲在苏州相城的一条新能源电机定子产线边上,刚换的振动传感器飘了一上午数据,运维班组的小伙子急得满头汗,说花了大价钱上的所谓智能运维系统,连个轴承早期磨损都没抓出来。
能抓出来才怪。
很多人对智能产线运维的理解还停留在“装一堆传感器、连个可视化大屏”的阶段,实际上从测点选型到数据清洗再到落地闭环,每一步都藏着没在实验室里见过的坑。
测点选型:别拿着通用振动标准往专用产线上套
很多人在设计运维系统的硬件方案时,直接照搬GB/T 6075.3里的通用测点要求,把传感器装在电机端盖、机架这些方便拆改的位置,完全不管信号传播的路径损失。
测点离振源的距离每增加10厘米,高频振动信号的幅值就会衰减30%以上,我们之前遇到的那条定子产线,最初的传感器装在伺服电机的端盖外侧,离轴承磨损的最近点差了47厘米,原本能清晰识别的轴承早期剥落信号,传到传感器位置时只剩原幅值的12%,别说判故障,连正常波动都盖不住。
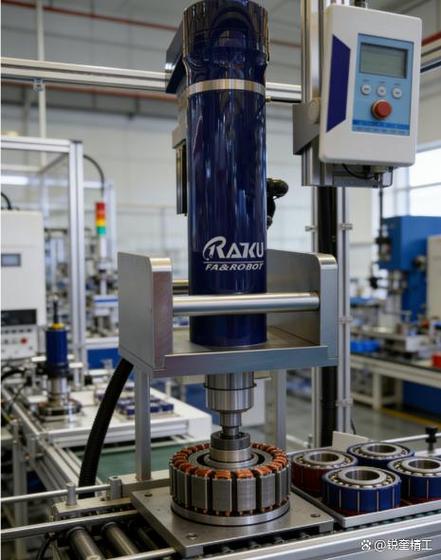
对吧,你装的离振源八丈远,信号都被结构件滤没了,再高精度的传感器也白搭。
当时我们蹲在现场拆了三个传感器,重新选测点的时候特意在轴承座的工艺面上打了M6的螺纹孔,把加速度传感器用螺栓直接固定在离轴承外圈径向距离不到2厘米的位置,换掉了之前图省事用的磁吸安装座——磁吸座的共振频率刚好落在我们要监测的1kHz到10kHz的振动频段里,相当于给信号加了个永远关不掉的干扰源。改完测点的第一天,系统就识别出了一个轴承的早期磨损信号,拆下来检查的时候,滚道上已经有了0.2毫米的剥落点,比原来的系统提前了整整3天预警。
别心疼改结构的那点成本。一次误报导致的全线停线损失,够你改10次模。
现场数据清洗:别拿实验室的数据集硬套车间的真实工况
很多做算法出身的团队,从来没进过车间,拿着实验室里跑出来的干净数据集做模型,一到现场就抓瞎。
我们去年对接的一个算法团队,给那条产线做的轴承磨损预测模型,第一版上线的时候一周报了47次警,运维班组直接把系统的声光报警关了——每次报警去检查,要么是产线换型的时候机械臂轨迹变化导致的振动幅值升高,要么是空载试运行的时候皮带轮的空转振动,跟轴承磨损半毛钱关系没有。
无效数据占比超过30%的数据集,跑出来的模型在现场的误报率一定不会低于40%,我们统计了一下当时采集的原始数据,处于换型、手动操作、空载试运行这些非量产状态的无效样本,居然占了总采集量的37%。
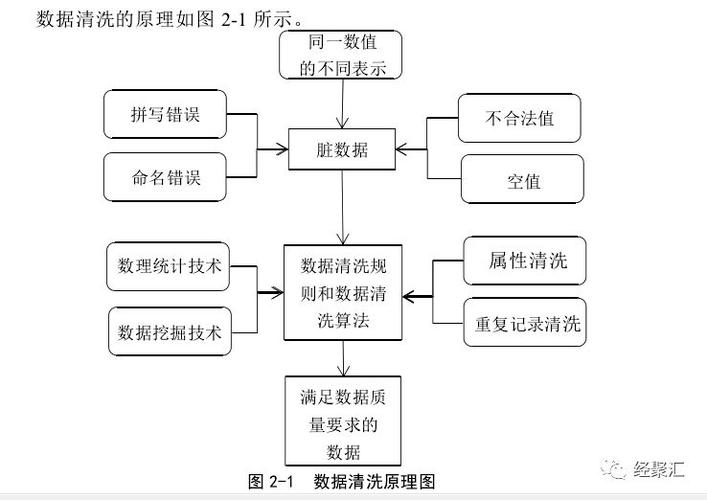
后来我们给数据采集层加了个PLC的信号联动逻辑,只要产线的运行状态码不是“量产运行”,这段时间采集的振动、温度数据就直接标记成无效样本,不进模型计算的队列。就这么一个简单的改动,模型的误报率直接从42%降到了3.1%。
还有个坑很多人没注意:现场的电磁干扰。我们的产线边上有两台高频焊接设备,开焊的时候会在传感器的信号线上感应出幅值很高的毛刺信号,一开始模型把这些毛刺当成了轴承的冲击特征,报了好几次假警。后来我们把焊接设备的运行状态信号也接进了数据清洗层,只要焊接设备处于工作状态,就对对应的信号段做带通滤波,把高频的电磁毛刺滤掉,才彻底解决了这个问题。
运维闭环:别把系统做成只会响的“报警铃铛”
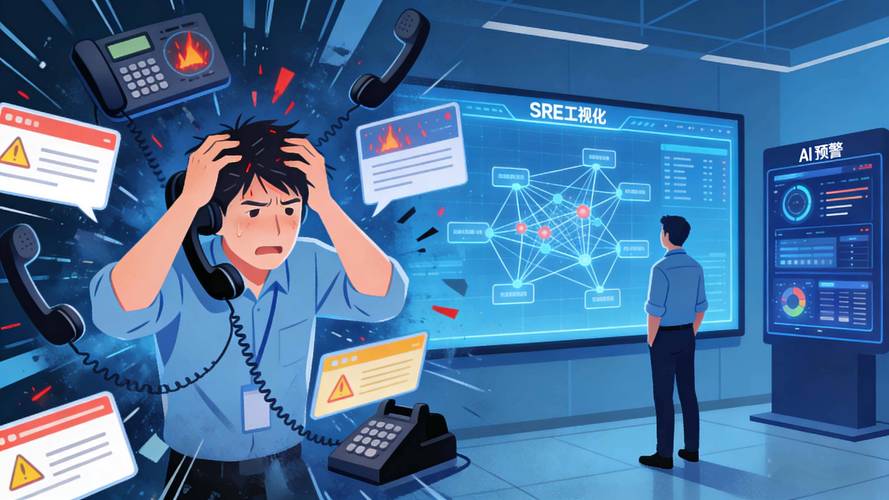
说实话,现在太多智能运维项目做着做着就变了味。花了几十万装传感器、搭平台、做大屏,最后系统除了会响报警,啥用没有。运维人员看到报警,还是要抱着厚厚的设备手册翻故障原因,找备件要跑半个车间,拆设备要找对应的扭矩扳手,跟原来的人工巡检比,根本没提效。
我们现在给产线做的运维系统,从来不会只弹一个“振动异常,请检查”的干巴巴报警。只要检测到某个点位的振动特征达到早期磨损的预警阈值,系统会直接弹出三个模块:第一个是这个点位过去30天的振动趋势曲线,帮运维人员判断故障的发展速度;第二个是对应备件的库存信息,包括备件型号、存放的库位、当前的库存数量,甚至连备件的领用流程都直接嵌在页面里;第三个是对应故障的标准维修SOP,连拆轴承需要的扭矩扳手规格、轴承的加热安装温度都标得清清楚楚。
去年那条定子产线的轴承故障平均处理时间,从原来的47分钟降到了12分钟,全年的非计划停线时间降了62%。
不过话说回来,别想着靠系统完全替代人。上次我们遇到的一个皮带轮张紧力不足导致的振动异常,模型一开始没识别出来,是干了15年的老运维王师傅,走到设备旁边听了3秒就判断出是张紧的问题。后来我们把这个故障的振动特征补进了模型库,现在遇到类似的情况,系统直接就能给出对应的维修建议。
现在行业里吹的“无人运维”多少有点噱头的成分。
真正好用的智能产线运维,从来不是靠堆硬件、堆算法做出来的。是蹲在车间边上,跟运维师傅聊,跟现场的干扰信号死磕,一点点磨出来的。
