上周三下午的实训课,我刚推开教室门就看见第三组的几个男生围在铝型材搭的小产线旁边骂骂咧咧。不是闹矛盾。是他们花了三周搭出来的分拣小线,刚跑了20分钟,皮带就卡了三次,最后推料气缸直接顶歪了定位挡块。我刚要走过去搭话,就听见其中一个人说”等下复盘的时候就写皮带张紧度不够就行,别扯别的”,我当时脚步顿了一下。
学生对“复盘”的第一反应:不就是找背锅的?
之前我在实训大纲里加产线运行复盘的环节时,就预料到会有抵触。毕竟对大三的学生来说,机械设计就是画完图、搭完零件、能跑通就算完成任务,多出来的复盘环节,在他们眼里就是额外的作业。
有个男生直接跟我说,这不就是跑完线之后凑一起,把锅甩给某个装错零件的人?我当时差点把手里的游标卡尺掉地上。
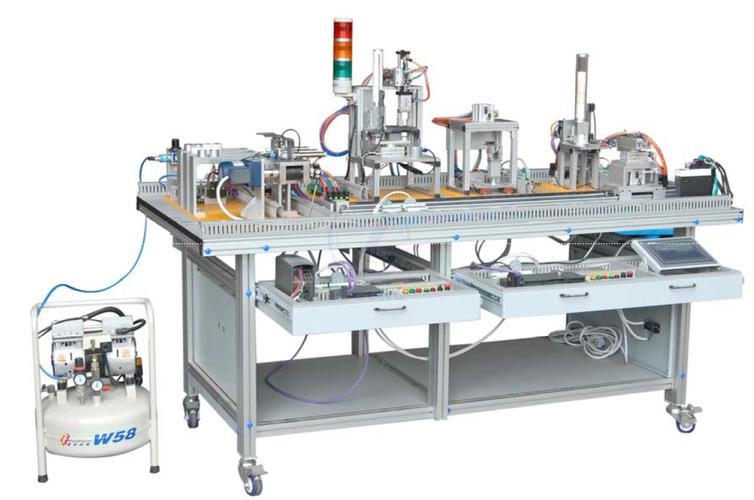
之前几轮实训我试过最偷懒的方法:给每个组发一张印好的复盘表格,列好”故障现象””故障原因””改进措施”三栏,让他们填完交上来就行。结果收上来的表格全是套话:”传感器位置偏差””气缸压力过大””皮带张紧度不足”。没有一个人会去想,为什么传感器会位置偏差?为什么气缸压力会刚好大到顶歪挡块?
就像刚才那个卡皮带的组,第一次填的复盘原因就是”皮带张紧度不够”,拧了两圈张紧轮,跑了10分钟又卡了。他们甚至都没注意到,每次卡之前,进料口都会有个小工件歪着滑出来。
把产线运行复盘拆成“抠小细节”的三步,不用大表格
我后来直接把印好的表格全撕了。
不要拿现成的复盘表格套学生的实训过程,我跟他们说,今天的复盘就做三件事,每件事不许写超过三行字。
第一步,把你们跑线时拍的视频调出来,就盯着卡壳的那个时间点,一帧一帧往回倒,直到看见第一个不对劲的画面。
有个男生一开始嫌麻烦,说我用眼睛看都能看见是皮带卡了,结果倒回去看了两秒,突然嗷了一声——卡之前3秒,确实有个工件歪了15度从进料口滑出来,蹭到了皮带侧边的导向条,磨了两秒就把皮带卡停了。他当时那声”哦”,整个教室都能听见。
第二步,把那个歪的工件拿出来,放在进料口的定位槽里,拿游标卡尺量量,槽和工件的间隙到底有多大。
哦,原来他们当初设计定位槽的时候,特意把宽度留大了3mm,就为了放工件的时候方便,不用对准。
第三步,别着急改全流程,就单独把进料口的定位机构拿出来,连续放20个工件,看看有多少个会歪。
等他们测完发现,10个工件里有3个会歪的时候,才反应过来之前的问题根本不是皮带张紧度的事。
所有的复盘结论必须对应到设计图纸上的具体尺寸,不能停留在”感觉不对”的层面。之前有个组复盘的时候说”挡块太容易歪”,我让他们把图纸找出来,量量挡块的安装板厚度,才发现他们选的2mm铝板,只要气缸顶的位置稍微偏一点,就会晃。换了4mm的铝板,后来跑了半小时都没歪过。
复盘到最后,反而要留一点“不完美”
上周最后一组复盘完,有个学生兴冲冲跑过来跟我说,老师,我们把定位槽的间隙改到0.5mm了,现在连续跑了15分钟,一个歪的工件都没有,是不是完美了?
我让他拿个工件,故意歪着往槽里放一次试试。
他试了,工件卡得死死的,用螺丝刀撬了半天才拿出来。
这就是我之前在企业做设计时踩过的坑。总觉得设计就要严丝合缝,间隙越小越好,定位越准越好,结果现场工人反馈,每次换型调整都要花半小时,稍微放歪一点就卡,反而比之前效率更低。
实训的复盘不要追求绝对的“零故障”。产线运行复盘从来不是为了把产线改得一点问题都没有,是为了找到你设计时没考虑到的实际使用场景——留1mm的间隙,既不会让工件轻易滑歪,又能给操作的人留一点容错空间,这就够了。
说实话,我之前也觉得,产线运行复盘是企业里的生产管理环节,学生在实训教室做个小模型,没必要搞这么复杂。结果这两周上下来,发现学生对机械设计的理解,比之前深了不止一点。之前他们画工程图的时候,总觉得尺寸标对了就完事,现在会主动问,这个间隙留多少合适?这个零件如果坏了,好不好换?
昨天有个学生跟我说,他周末回家看他爸开的小加工厂,站在产线旁边看了十分钟,就指出进料口的定位槽间隙太大,容易卡料。我当时听了,比给他们打满分还开心。
哦对,上周那个卡皮带的组,最后把定位槽的间隙改到了1mm,还在导向条旁边加了个小的弹性挡片,现在跑线的时候,就算工件稍微歪一点,也能被挡片拨正。他们后来跟我说,原来之前觉得”方便操作”的设计,跑起来全是麻烦。
其实机械设计哪有什么完美的图纸。所有的好设计,都是跑起来、停下来、改一点,再跑起来,慢慢磨出来的。
