2026-10-21 14:24:55 分类:机械设计
上周帮苏州一家做液压阀块的厂救火。客户投诉一批M8螺纹孔的位置度超差0.2mm,已经把整批货退了回来。车间主任翻了一下午的纸质作业卡,连2021年那版专用夹具的调整记录都找不着,满头汗的样子我现在都记得。
别把“存到服务器”当数字化作业档案
说实话,我见过太多厂对数字化作业档案的理解完全走偏。
就是把车间攒了十几年的纸质作业指导书,挨个扫成PDF,丢到部门共享盘里,就拍胸脯说我们实现档案数字化了。
去年接触的无锡那家做减速机壳体的厂,他们的共享盘里存了1200多份和作业相关的文件,命名全是“最终版V3真的最终版.docx”“镗孔参数新新.docx”。现场的工艺工程师找一个壳体镗孔的切削参数,要翻27个同名文件夹,最后发现2022年换了硬质合金刀片之后的参数调整,根本没附在作业卡后面——等于白存。
 机械车间纸质作业指导书散落工具台场景
真正的数字化作业档案,从来不是文件的电子化搬迁。每一道工序的作业档案必须绑定三个核心维度:对应工件的唯一图号、当时使用的设备状态参数、作业人员的操作记录。
我们之前给合作的机加工厂搭档案框架的时候,拿HT250材质的泵体粗镗Φ62H7孔那道工序举例子:不是只在档案里存一张“镗孔转速800转,进给0.12mm/r”的静态卡片,而是把所有和这道工序相关的动态记录全部关联进来——当时用的是哪台THM6350加工中心,这台机床前一周的主轴跳动检测报告是0.003mm,装的刀片是株洲钻石YBC251,刀具累计使用到第12件,当天的作业员是有3年经验的张师傅,首件检验的位置度0.05mm、粗糙度Ra1.6,甚至连当时车间的环境温度22℃都要存进去——毕竟铸铁件的热胀冷缩,冬天和夏天的镗孔尺寸要补0.01mm的公差,这个细节老工艺员都懂。
你别说。
就这几行关联的记录,上次遇到批量尺寸飘的时候,我们20分钟就定位到是某台机床的主轴轴承磨损导致跳动超标。换以前靠纸质记录理线索,没个3天根本理不清。
档案里藏着的那些“不能写进标准作业指导书”的经验
很多厂的作业档案,全是抄国标、抄工艺手册的通用参数,根本没有一线攒下来的实战经验。这种档案,存了也白存。
举个最实在的例子。我们做航空铝合金7075材质的支座零件,铣平面的工序,通用工艺手册上给的进给是0.1mm/z。但现场干了10年的铣工都知道,要是切深超过3mm,必须把进给降到0.06mm/z,不然零件表面会出密集的刀振纹,后续阳极氧化的时候根本抛不掉。
这种经验,以前全存在老工人的脑子里。人一走,经验就跟着没了。
那数字化作业档案怎么把这些经验留下来?不是让你把老师傅的话随便录个视频丢进系统就完事,是要把每一次工艺调整的前因后果,都附在对应的工序档案条目里。比如2023年10月12日,针对7075支座的铣削工序,因为连续3件出现深度0.02mm的振纹,作业员申请将进给从0.1调整到0.06,调整后连续50件检验合格,振纹深度降到0.003mm——这个记录要永久存在这道工序的档案里。不管后面换几批作业员,只要看到这个条目,就知道为什么参数要这么设,不会上来就把参数调回手册值。
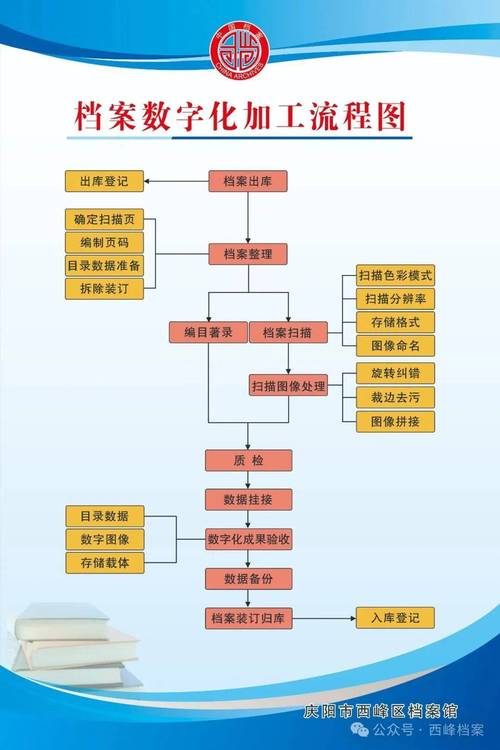 机械加工工序数字化作业档案条目关联示意图
我们一开始搭系统的时候踩过个大坑。
为了追求“档案完整”,要求作业员每加工5件,就把刀具的磨损值、实际尺寸填到系统里。结果一线的兄弟根本不买账,说“我手底下要盯100件活的进度,哪有空给你填这些破记录”。后来我们改了规则,直接把机床的数控系统和档案系统打通,主轴负载、转速、进给这些参数全部自动采集,根本不需要人手动填。作业员只需要在遇到异常的时候,点一下“刀具崩刃”“尺寸超差”的按钮,系统就自动关联当时的设备参数,记录入档。
说白了,别把一线的兄弟当档案管理员。能让机器干的事,千万别折腾人。对吧?
那些容易被忽略的档案溯源细节
很多人觉得数字化作业档案就是给内部工艺改进用的,其实根本不是。现在做汽车零部件、航空航天配套的客户审厂,要的就是全链路的作业溯源。
去年我们给一家做新能源汽车电池结构件的厂做档案升级,之前他们审厂的时候,要求查某一批次铝合金端盖的所有作业记录。当时他们的档案是分部门存的:检验报告在质量部的文件夹,设备点检表在生产部的柜子里,刀具参数在工艺部的共享盘。三个部门跑了一下午凑出来的材料,还对不上号——质量部说这批件的首件检验是合格的,生产部说当天那台机床的点检记录没填,工艺部说那批件用的刀具参数是三个月前的旧版本,最后审厂直接开了个重大不符合项!
按照GB/T 19001-2016的要求,对有可追溯性要求的产品,组织应控制并记录产品的唯一标识,以确保能够追溯到产品的实现过程、相关批次和交付状态。
我们帮他们搭的数字化作业档案,就是给每一个零件分配唯一的序列号,从毛坯入厂的材质报告,到每一道工序的加工参数,到检验的尺寸记录,到最终的出库状态,全部绑定到这个序列号上。客户要是对某一个零件有疑问,输入序列号,10秒钟就能调出全流程的记录,根本不需要跑各个部门凑材料。
印象最深的一次,有客户反馈某批次零件的密封槽加工尺寸超差0.01mm。换以前的记录方式,根本不知道是哪个环节出的问题,现在一查档案就发现,是当时的作业员换了一把新的立铣刀之后,没有重新对刀就直接加工,导致刀具Z向偏了0.012mm。当时系统其实自动采集到了对刀偏差超阈值的提示,但是作业员没注意,直接点了跳过——这个记录在档案里存着,根本赖不掉。后面的工艺改进就直接加了硬规则:只要对刀偏差超过0.005mm,系统直接锁死机床,根本不让启动加工。
很多人说搞数字化作业档案是花冤枉钱,是给老板拍板的项目撑场面的。真不是。上次那个电池结构件的厂,因为档案溯源做的扎实,后来拿到了某头部新势力的供应商资质,光这一个订单的额,就把之前搭档案系统花的钱赚回来三倍了。
我见过太多厂,花了大价钱买最贵的数控机床,搞了最炫的数字孪生大屏,但是翻三年前的作业记录,还要在堆满灰尘的文件柜里扒半天。
其实数字化作业档案从来不是什么高大上的概念。
就是把以前散在各个角落、存在人脑子里的那些和干活相关的记录,整成一个找得到、信得过、能帮你少踩坑的东西。别等出了批量质量问题,被客户退单的时候才想起来,当初怎么没把这些记录存好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别再翻3年前的工艺单了:机械车间的数字化作业档案到底怎么搭才不踩坑
文章链接:https://yqhljx.com/list_9/4689.html
