摘要:很多人把工厂现场巡检当成走流程的体力活,实际上这是能把80%的设备故障消灭在萌芽状态的核心环节。本文结合12年机械设计与现场运维的实操经验,拆解冲压、数控、注塑三类典型车间巡检时最容易踩的坑,对应明确的参数规范和可落地的排查动作,没有空泛的道理。
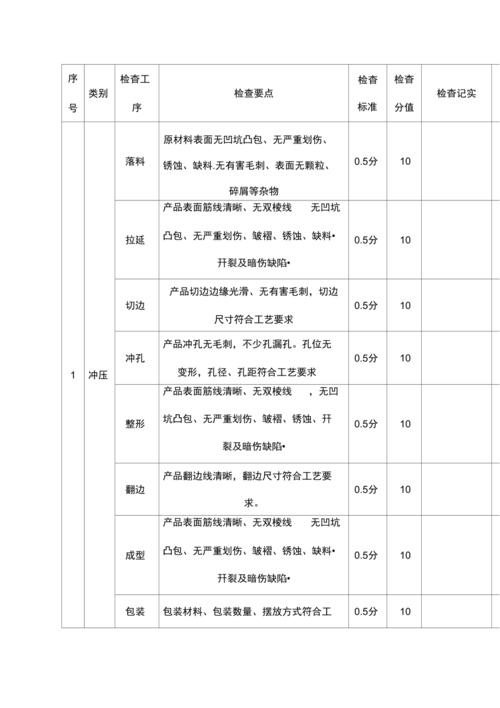
点检表不是”通关文牒”,是带参数的排查清单
很多班组的点检表上印着”气源压力正常”的选项,却从来没标注过这个”正常”是参照哪个标准的哪一档要求,更没说清楚要在什么工况下测量——是冷机开机的空载状态,还是连续满负荷运行30分钟后的带载状态。去年在华北的一个汽车零部件厂,冲压班组的点检表连续一周全打勾,结果连续生产1200件冷轧板覆盖件之后,气源压力从额定的0.6MPa掉到了0.42MPa,波动幅度远超GB/T 7932《气动 对压缩空气气动系统的要求》里规定的±5%允许范围。压边力不够,拉延筋处的材料起皱,300件料直接报废,光材料成本就两万三,还耽误了主机厂的交付节点,被罚了一万块。
别打勾。
真正有效的点检表,每一项都要写清测量参数、测量工况、合格阈值。比如气源压力这一项,要明确写”连续冲压30次后,在气源主路接口处测量,压力范围0.57-0.63MPa”,而不是笼统的”气源正常”。那次出问题之后,我们把所有冲压线的点检表全部重做了,把原来的27个笼统选项,拆成了42个带具体参数的检查项,之后半年的气源类故障直接降了70%。
“看不见的地方”才是巡检的核心——别只盯着操作台的显示屏
我见过太多巡检的人,走到机床旁边,对着屏幕看一眼没有报警,转身就走。没用。
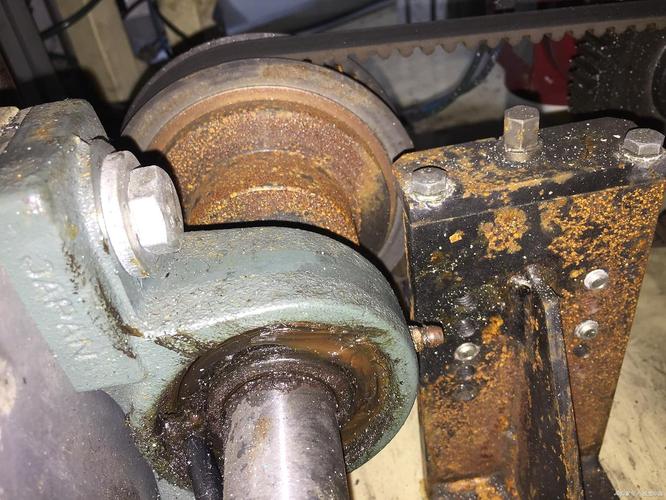
机床的报警系统只会监测它能接收到的信号——驱动器过流、主轴超温、行程限位触发,这些它能报。但拖链里的电缆被反复弯折磨破绝缘层、地脚螺栓因为长期振动松脱、液压管接头在设备背面的渗油,这些它根本看不见。去年在苏州的一个数控加工车间,我们巡检的时候蹲下来查X轴的拖链,发现里面的一根动力电缆的绝缘层已经裂了快1厘米,铜丝都露出来了,刚好卡在拖链的转弯位置,再晚两个班,这根线磨断就会短路烧驱动器——换一个同型号的伺服驱动器要八万二,还得停线三天调试,算下来损失快二十万。
那个当时负责这台设备的操作工说,他每天都看屏幕,从来没发现异常。他从来没蹲下来,拉开拖链的盖板看过里面的线。
按照GB 50231《机械设备安装工程施工及验收通用规范》的要求,重型切削机床的地脚螺栓预紧力矩,不能低于设备说明书规定值的90%,而且要每三个月用扭矩扳手复核一次。别跟我说用脚踹两下螺栓感觉不晃就算合格——上次我们在一台160吨冲床上,用扭矩扳手测地脚螺栓,发现有两个螺栓的力矩只有要求值的40%,冲床运行的时候振动值超了3倍,再跑两个月,床身的导轨都会因为振动变形。
巡检不是”拍屁股就走”,要留可追溯的痕迹
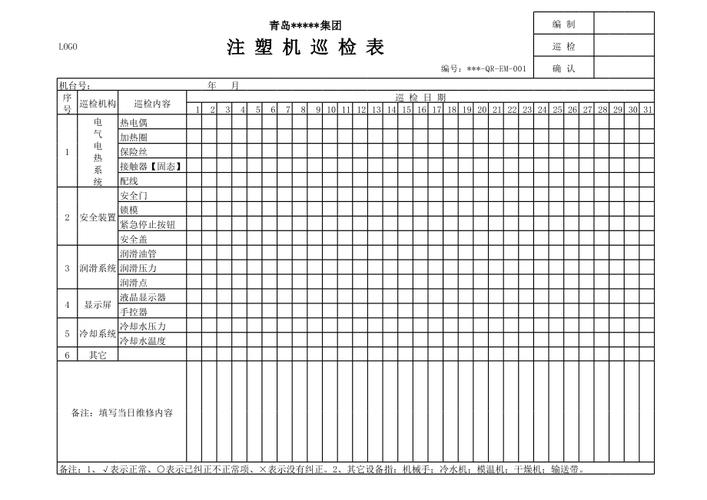
去年在宁波的一个注塑车间,因为冷却水路堵塞,模具温度不均,整批2000件汽车内饰门板的翘曲量超过了0.3mm的合格要求,直接报废,赔了客户十六万。查巡检记录的时候,发现前三天的巡检项里,冷却水路那栏全写着”正常”,但翻遍了记录,没有一个人写过具体的出水温度数值。说实话,这种”正常”的记录,跟没写一样。
真正能追溯问题的巡检记录,每一项都要写实际测到的数值,不能用”正常””无异常”这种模糊的词。比如冷却水路的检查,要写”进水温度21.8℃,出水温度27.2℃,水路压差0.12MPa”,而不是”冷却正常”。这样后面出问题的时候,你能顺着数值倒推,从哪天开始出水温度开始升高,哪天压差开始变大,不用瞎猜。
巡检的时候别总把点检表夹在胳膊下面走,要带齐工具:红外测温枪、扭矩扳手、听音棒、强光手电筒。别拿手机的手电筒凑数——上次我用手机的手电筒照液压站的背面,因为光线太散,没看见一个接头的渗油,过了一周油漏到了地基的缝隙里,光清理油污就花了三千二。
我干了12年机械设计,见过太多因为巡检走流程导致的故障,小到换个密封圈花几百块,大到停线一周损失几十万。别把巡检当成给领导做的表演。你多蹲下来拉开一次拖链,多测一个出水温度,多拧一下地脚螺栓,可能就能帮公司省下一笔不小的损失。
别再对着点检表机械打勾了。
你走的每一步,都是在给设备的寿命攒积分。
